
-
এখনই কল করুন +86 13426858645
-
কোনো প্রশ্ন আছে? [email protected]
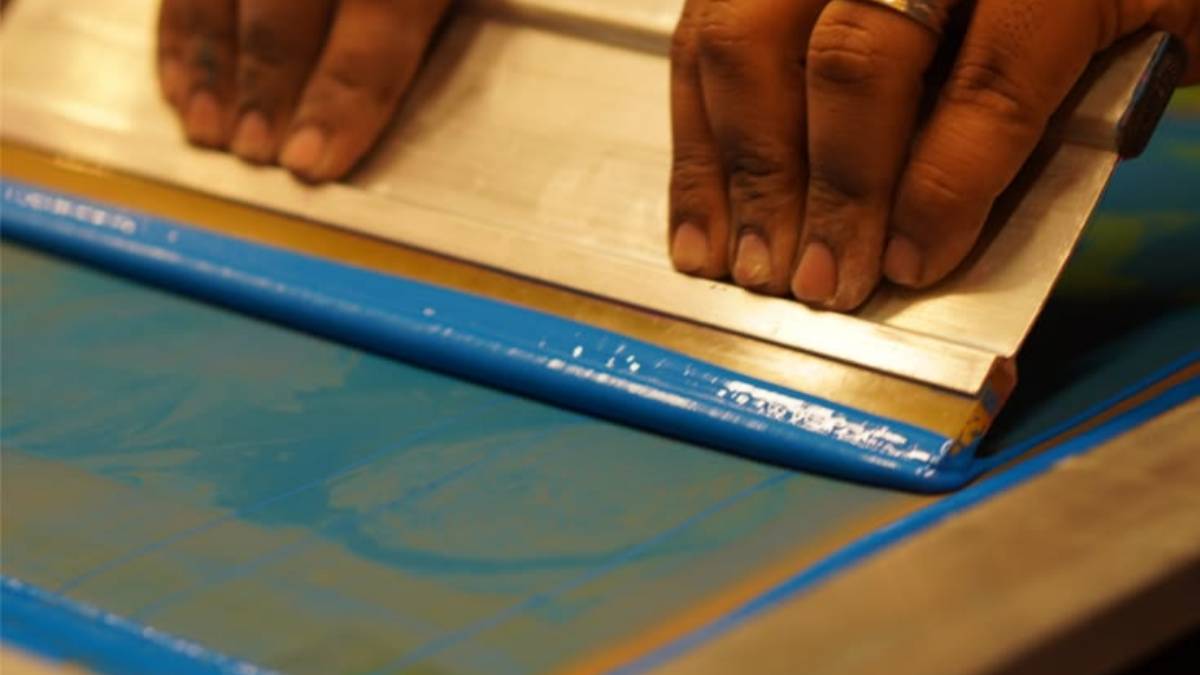
সিলিকন রাবারে সিলিকন কালির অ্যাডহেশন বা আঠালোভাব কীভাবে বাড়ানো যায়
সলিড (Sollyd)-এ, আমরা উচ্চ-মানের পরিষ্কার পদ্ধতি, ফ্লেম ট্রিটমেন্ট এবং নিখুঁত তাপমাত্রা নিয়ন্ত্রণের মাধ্যমে এই সমস্যার সমাধান করি। এই কৌশলটি নিশ্চিত করে যে আপনার সিলিকন কালি স্থায়ীভাবে আটকে থাকবে, এমনকি চরম প্রসারণ এবং ইন্ডাস্ট্রিয়াল ওয়াশিংয়ের পরেও।
 দ্বারাLetícia Costa

সূচিপত্র
সিলিকন রাবারে সিলিকন কালির অ্যাডহেশন বা আঠালোভাব কীভাবে বাড়ানো যায়
এখানে থাকা অর্ধেক মানুষ মনে করে যেহেতু তারা প্লাস্টিসোল সম্পর্কে জানে, তাই তারা জাদুর মতো সিলিকনের উপর প্রিন্ট করতে পারবে। খবরদার: সিলিকন রাবার আপনাকে ঘৃণা করে। এর সারফেস এনার্জি এতটাই কম যে আপনার কালি মোমযুক্ত হুডের উপর জলের মতো বিন্দু হয়ে জমে যায়। প্রিন্ট উঠে যায়। প্রচুর রিজেকশন রেট। আপনি অভ্যস্ত সেই ভিনাইল পেস্ট ৩২০ ডিগ্রি ফারেনহাইটে বেক করে শক্ত রাবারের টুকরোয় পরিণত করতে। সিলিকন সেই নিয়ম মেনে চলে না।
যদি আপনি সত্যিই এই জিনিসটিকে শক্তভাবে আটকে রাখতে চান, তবে আপনার একটি সঠিক সিস্টেম প্রয়োজন যেমন Sollyd সিলিকন কালি এবং এমন একটি প্রক্রিয়া যা বাজে নয়। সারফেস ট্রিটমেন্ট সাহায্য করে, কিন্তু এটি আপনাকে বাঁচাতে পারবে না যদি আপনার রাবার রিলিজ এজেন্ট নিঃসরণ করে বা আপনার কিউরিং পদ্ধতি খারাপ হয়।
সিলিকন রাবারে প্রিন্ট করা কেন কঠিন?
ভেজা হওয়া এবং আসক্তি সম্পূর্ণ ভিন্ন বিষয়। আপনার কালি ছড়িয়ে পড়া মানেই এই নয় যে এটি আটকে আছে। মোল্ড-রিলিজ অবশিষ্টাংশ, প্রসেসিং অয়েল, দোকানের ধুলো—এই সব সাবস্ট্রেটের উপরে থাকে। তার উপরে প্রিন্ট করলে, আপনি ময়লার সাথে বন্ধন তৈরি করছেন, রাবারের সাথে নয়। আপনি এটি টানলে, তা গ্রাহকের ধোয়ার সময় রোদে পোড়া চামড়ার মতো উঠে আসবে।
সিলিকন কালি কীভাবে সিলিকন রাবারের সাথে যুক্ত হয়
ধারণা করবেন না টেক্সটাইল সিলিকন কালি মোল্ডেড রাবারে কাজ করা। তারা তা করে না। আপনার ঠিক সেই সাবস্ট্রেটের জন্য তৈরি অ্যাডিশন-কিউর সিস্টেম প্রয়োজন। আর আপনার শপে যদি সালফার বা টিন-কিউর সিলিকন থাকে? সেগুলো আপনার প্ল্যাটিনাম-কিউর ক্যাটালিস্টকে সম্পূর্ণ নষ্ট করে দেবে। কালিটি আঠালো হয়ে পড়ে থাকবে। শুধু তাকিয়ে না থেকে ছিঁড়ে পরীক্ষা করে আনুগত্য নিশ্চিত করুন।
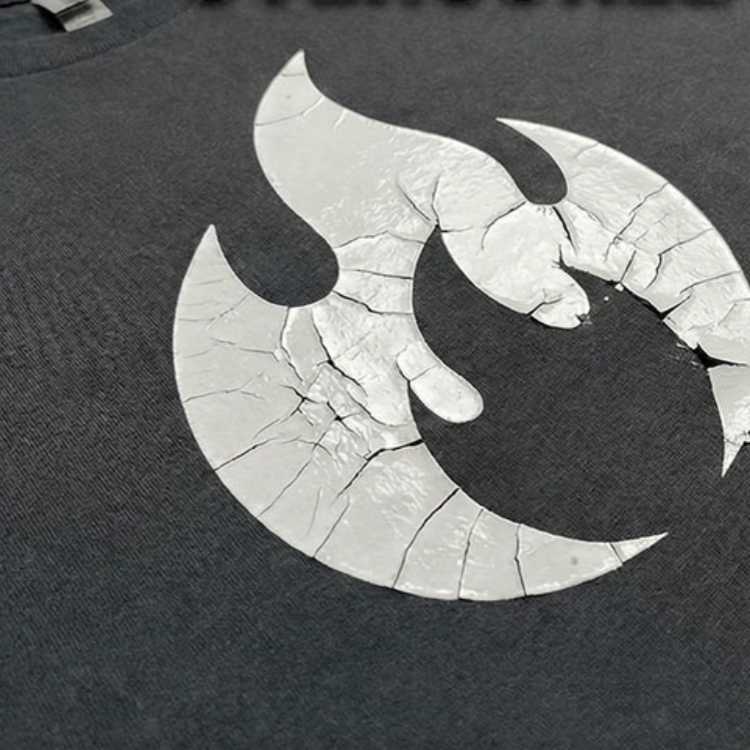
সিলিকন কালির আঠালো ভাব বা অ্যাডহেশনকে প্রভাবিতকারী প্রধান কারণসমূহ
| উপাদান | বাস্তবতা | যা মেনে নিতে হবে এবং নিয়ন্ত্রণ করতে হবে |
| সাবস্ট্রেট ফর্মুলেশন | কনডেনসেশন-কিউর রাবার অ্যাডিশন-কিউর কালির সাথে সাংঘর্ষিক। | রাবারের সঠিক গ্রেড, কিউরিং সিস্টেম এবং ব্যাচ লট। |
| পৃষ্ঠের পরিচ্ছন্নতা | তেলের উপর প্রিন্ট করলে, তেল থেকেই তা উঠে আসবে। | ডিগ্রিজিং পদ্ধতি। আপনার তৈলাক্ত আঙুলগুলো এর থেকে দূরে রাখুন। |
| সারফেস ট্রিটমেন্ট | ফ্লেম/প্লাজমা ময়লা পুড়িয়ে ফেলে এবং পৃষ্ঠকে সক্রিয় করে। | বার্নারের দূরত্ব, এক্সপোজার সময়, গতি। |
| প্রাইমার সামঞ্জস্য | এটি একটি রাসায়নিক সেতু, পরিষ্কারের বিকল্প নয়। | শুধুমাত্র অনুমোদিত পণ্য। সঠিক ফ্ল্যাশ টাইম অনুসরণ করুন। |
| কালি প্রস্তুতকরণ | ক্যাটালিস্ট আন্দাজে ব্যবহার করা পুরো ব্যাচ নষ্ট করে দেয়। | উপাদানের অনুপাত, ডিজিটাল স্কেলে মিশ্রণ, পট লাইফ। |
| কিউরিং | লেজার টেম্প গান মিথ্যা বলে—ডোনাট প্রোবই আসল তথ্য দেয়। | টানেল ড্রায়ারের ভেতরের প্রকৃত তাপীয় প্রোফাইল। |
| বার্ধক্য (এজিং) | আজ দেখতে ভালো, পরের শুক্রবারেই উঠে যাবে। | পোস্ট-কিউর মাইগ্রেশন এবং স্ট্রেস টেস্টিং। |
সিলিকন রাবার কীভাবে আসক্তিকে প্রভাবিত করে
এলএসআর (LSR) এবং এইচসিআর (HCR)। লিকুইড সিলিকন রাবার বনাম হাই-কনসিস্টেন্সি রাবার। নির্মাতারা ব্যাচে কী কী ফিলার বা অ্যাডিটিভ যুক্ত করেছেন তা না জানলে নামের আদ্যক্ষরের কোনো গুরুত্ব নেই। কনডেনসেশন-কিউর রাবার অ্যাডিশন-কিউর কালির সাথে লড়াই করবে। ট্রায়াল চালান। আন্দাজে কাজ করা বন্ধ করুন। মোবাইল উপাদান এবং অভ্যন্তরীণ লুব্রিকেন্টগুলো সময়ের সাথে পৃষ্ঠে চলে আসে। একটি নতুন পরিষ্কার করা নমুনা এক সপ্তাহ র্যাকে রাখার পর সম্পূর্ণ ভিন্ন আচরণ করে।
সারফেস কন্টামিনেশন: মোল্ড রিলিজ এজেন্ট, সিলিকন অয়েল এবং ধূলিকণা
বাহ্যিক মোল্ড-রিলিজ এজেন্ট। প্রসেসিং অয়েল। হ্যান্ডলিং রেসিডিউ। ধুলোবালি। কারখানা থেকে সরাসরি আসা মোল্ডেড পার্টস পরিষ্কার বলে ধরে নেবেন না। এগুলো কীভাবে তৈরি হয়েছে তা জিজ্ঞাসা করুন। একটি কাঁচা নমুনাকে একটি স্ক্রাব করা নমুনার সাথে তুলনা করুন।
প্রিন্টিংয়ের আগে সিলিকন রাবার পরিষ্কার করা
আইপিএ (IPA) কোনো জাদুর কাঠি নয়। এটি ভারী সিলিকন তেল দূর করতে পারবে না। আপনার একটি আসল ক্লিনার প্রয়োজন। একটি পরিষ্কার, কম লোমযুক্ত ন্যাকড়া নিন। এটি দিয়ে মুছুন। ন্যাকড়াটি ওএসএইচএ (OSHA)-নির্ধারিত অগ্নিনিরোধক ক্যানে ফেলুন। পুরো ব্যাচের জন্য একই নোংরা ন্যাকড়া ব্যবহার করবেন না—এতে আপনি শুধু রিলিজ এজেন্ট সর্বত্র ছড়িয়ে দেবেন। এটিকে পুরোপুরি শুকাতে দিন। যদি আপনি ভেজা সলভেন্টের ওপর প্রিন্ট করেন, তবে তা ফেটে যাবে। প্লাস্টিসোল কখনো মেশের ওপর শুকায় না—সপ্তাহান্তের ছুটিতে রেখে দিন বা দুপুরের খাবার খান, তাতে কিছু যায় আসে না। তবে এটিকে পানির সংস্পর্শে আনবেন না। আপনার প্রেস ওয়াশ, মিনারেল স্পিরিট বা ডিগ্রিজার প্রয়োজন।
প্রিন্টিংয়ের আগে সিলিকন পৃষ্ঠের চিকিৎসা
করোনা, প্লাজমা এবং ফ্লেম ট্রিটমেন্ট। এটি কেবল ব্লো-টর্চ ঘোরানো নয়। ফ্লেম ট্রিটমেন্ট ময়লা পুড়িয়ে ফেলে এবং পৃষ্ঠতলকে সক্রিয় করে, কিন্তু যদি আপনি অবশিষ্ট ক্লিনিং সলভেন্টের পালের পাশে এটি করেন, তবে আপনার শপ বিস্ফোরিত হতে পারে।
| পদ্ধতি | যেখানে আপনি এটি ব্যবহার করেন | যা আসলে গুরুত্বপূর্ণ |
| করোনা | সমতল, সহজে প্রবেশযোগ্য পৃষ্ঠতল। | ট্রিটমেন্ট গ্যাপ, শক্তি, গতি। |
| প্লাজমা | নির্দিষ্ট ছোট স্থান। | গ্যাসের মিশ্রণ, দূরত্ব, এক্সপোজার টাইম। |
| ফ্লেম | হেভি-ডিউটি থার্মাল ট্রিটমেন্ট। | বার্নার সেটিংস, গতি। অংশটি গলিয়ে ফেলবেন না। |
ট্রিট করুন, তারপর প্রিন্ট করুন। সক্রিয় পৃষ্ঠতল সময়ের সাথে সাথে কার্যকারিতা হারায়। স্টোরেজ অ্যাক্টিভেশন নষ্ট করে দেয়। ফ্লেম করার মুহূর্ত থেকেই সময় গণনা শুরু হয়। ডাইন পেন মিথ্যা বলে। রাবারের টেক্সচারের কারণে সেগুলো দূষিত হয়ে যায়। প্রিন্ট করে, কিউর করে এবং টেনে তুলে দেখার মাধ্যমে নিজের বেসলাইন তৈরি করুন।
সিলিকন ইঙ্ক প্রাইমার কখন প্রয়োজন?
কখনো কখনো রাবার খুব জেদি হয়। আপনার প্রাইমার প্রয়োজন। খুব বেশি পরিমাণে ঢেলে দেবেন না। সঠিক শুকানোর সময় মেনে চলুন। প্রাইমার ছাড়া এবং প্রাইমারসহ অভিন্ন নমুনাগুলো তুলনা করুন। বেক করার পর পুরো স্ট্যাকটি মূল্যায়ন করুন।
ক্যাটালিস্ট অনুপাত এবং মিশ্রণ কীভাবে আসক্তিকে প্রভাবিত করে
ডিজিটাল স্কেলে সঠিক অনুপাতে মিশ্রণ তৈরি করুন। আন্দাজে পরিমাপ করা অপেশাদারদের কাজ। বালতি থেকে বের করার সময় বেসটি ঠান্ডা পিনাট বাটারের মতো শক্ত থাকে; আপনার হাতের পেশিতে ব্যথা না হওয়া পর্যন্ত এটি স্প্যাটুলা দিয়ে নাড়তে হবে। এটিকে নরম করার জন্য রিডিউসার ঢালুন, তবে লক্ষ্য রাখবেন যেন আপনার অপাসিটি ধূসর বর্ণ ধারণ না করে। আর শুধুমাত্র প্রিন্ট আঠালো লাগছে বলে অতিরিক্ত ক্যাটালিস্ট ঢালবেন না। রসায়ন এভাবে কাজ করে না। আপনার পট লাইফের মধ্যে থাকুন।
কিউরিং তাপমাত্রা এবং সময় কীভাবে আঠালোভাবকে (Adhesion) প্রভাবিত করে
আমি দেখি অনেককেই তাদের টানেল ড্রায়ারের ডায়ালের ওপর ভরসা করতে। ২৩০° ফারেনহাইট ফ্ল্যাশ হলো কেবল আঠালো সারফেস জেল যাতে পরের হেডটি ছড়িয়ে না যায়। যদি সেই ডিপোজিটের কোর অংশ টানেলের ভেতর দিয়ে ৩২০° ফারেনহাইট (১৬০° সেলসিয়াস) তাপমাত্রায় যাচাইকৃত না হয়, তবে তা ব্যর্থ হবে। আপনার ওভেনের সেটিংসের কোনো মানে নেই যদি সিলিকন অংশটি পুরু হয় এবং সব তাপ শুষে নেয়। লেজার টেম্প গান মিথ্যাবাদী—ডোনাট প্রোবই সত্য বলে।
কম কিউরিং এবং অতিরিক্ত তাপের সংস্পর্শ
কম কিওর করলে তা ফেটে যায়। বেশি বেক করলে সাবস্ট্রেট পুড়ে যায়। কালো সুতির কাপড়ে উজ্জ্বল সাদা প্রিন্ট চান? তাহলে আপনাকে ৮৬ বা ১১০ মেশ দিয়ে ভারী স্কুইজি চাপে তা বসাতে হবে। দিনশেষে আপনি এমন বুলেটপ্রুফ বুকের কবচ পাবেন যা দেখতে মেঝের ম্যাটের মতো। সিলিকনের ক্ষেত্রেও একই বাস্তবতার পরীক্ষা প্রয়োজন—পুরু ডিপোজিটের জন্য গুরুতর, যাচাইকৃত তাপ প্রবেশাধিকার দরকার।
কিউরিং বাধা এবং উপাদানের সামঞ্জস্য
নিচে আঠালো, উপরে কিওর হয়েছে? এটি হলো ইনহিবিশন বা বাধা। আপনার সাবস্ট্রেট কালিকে বিষাক্ত করেছে। প্ল্যাটিনাম-কিওর সিলিকন খুবই সংবেদনশীল। ল্যাটেক্স গ্লাভস দিয়ে স্পর্শ করলে বা সালফারের সাথে ক্রস-কন্ট্যামিনেট হলে এটি চিরকাল ভেজা থেকে যাবে। ভালো সারফেসে কালি পরীক্ষা করুন। যদি কন্ট্রোল কিওর হয় কিন্তু মূল প্রোডাকশন পিস আঠালো থেকে যায়, তবে আপনার রাবারই সমস্যার কারণ।
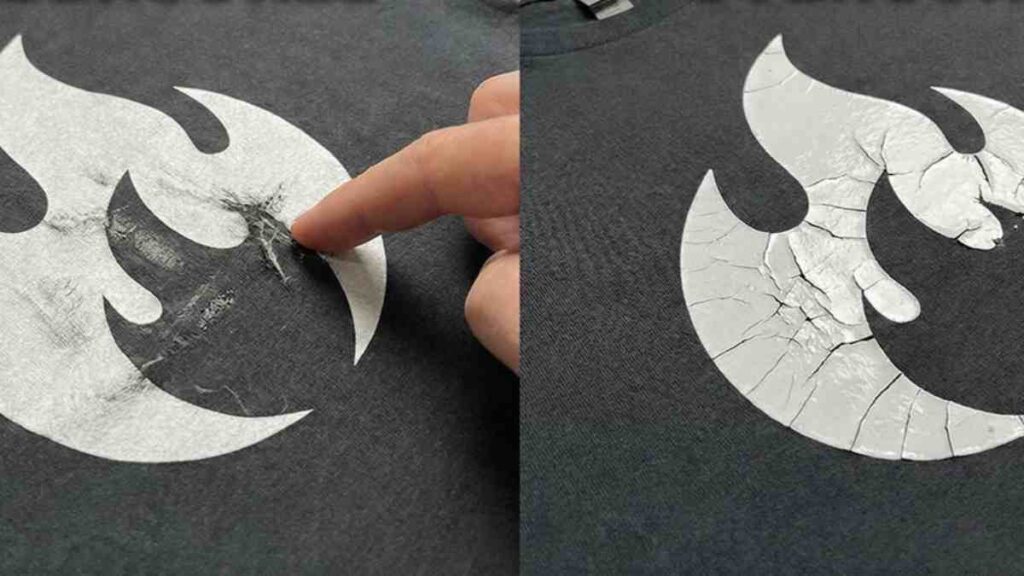
কিউরিংয়ের পর সিলিকন কালি কেন উঠে যায়?
ডায়াল ঘোরানোর আগে ব্যর্থতাটি দেখুন।
- রাবার থেকে পরিষ্কারভাবে উঠে আসা: দূষণ। খারাপ ট্রিটমেন্ট। বাজে প্রাইমার।
- স্তরগুলো আলাদা হয়ে যাওয়া: ইন্টারলেয়ার দূষণ অথবা রঙের মাঝে আপনি খুব বেশি তাপ বা বেশিক্ষণ ফ্ল্যাশ করেছেন।
- কালি নিজে থেকেই ছিঁড়ে যাওয়া: আপনি এটি খুব পাতলাভাবে বসিয়েছেন অথবা কিওর প্রক্রিয়া পুরোপুরি নষ্ট হয়েছে।
পুরোনো হওয়ার পর আসক্তি কেন ব্যর্থ হতে পারে?
আজ দেখতে দারুণ, কিন্তু এক সপ্তাহ পর উঠে যাচ্ছে। রাবারের উপাদানগুলো সারফেসে চলে আসে এবং রাসায়নিক বন্ধন ভেঙে ফেলে। আর্দ্রতা, বারবার প্রসারিত হওয়া বা অস্থির প্রাইমারও এটি ঘটাতে পারে। বাস্তব জগতের চ্যালেঞ্জের মুখে ফেলে পরীক্ষা করুন। লাল পলিয়েস্টারে উজ্জ্বল সাদা প্রিন্ট গোলাপি হয়ে যেতে পারে কারণ তাপে কাপড়ের রঙ প্লাস্টিকে চলে এসেছে। সিলিকনের মাইগ্রেশন ব্যর্থতার নিজস্ব সংস্করণ আছে। এটি ঠান্ডা, গরম এবং ধোয়ার পর পরীক্ষা করুন।
সিলিকন কালির আসক্তি পরীক্ষা
নখ দিয়ে আঁচড় কাটা কোনো সঠিক পরীক্ষা পদ্ধতি নয়, অযোগ্যরা এটিই করে।
| পরীক্ষা | এটি আসলে যা বলে | এটি নষ্ট করার উপায় |
| টেপ টেস্ট | ক্রস-হ্যাচ অ্যাডেশন শক্তি। | দুর্বল টেপ ব্যবহার করা বা এটি শক্তভাবে না ঘষা। |
| স্ট্রেচ টেস্ট (টান পরীক্ষা) | টানলে কি এটি ফেটে যায়? | সাবস্ট্রেটের প্রকৃত সীমার বাইরে এটিকে টানা। |
| রাব টেস্ট (ঘর্ষণ পরীক্ষা) | ঘর্ষণের বিরুদ্ধে পৃষ্ঠের স্থায়িত্ব। | ওজন বা সাইকেল সংখ্যা ট্র্যাক না করা। |
| ওয়াশ টেস্ট (ধোয়া পরীক্ষা) | ওয়াশিং মেশিনে টিকে থাকা। | হেভি ডিউটির পরিবর্তে ১৫ মিনিটের কুইক ওয়াশ চালানো। |
| এজিং টেস্ট (বয়স পরীক্ষা) | এটি কি পরের মাসে ব্যর্থ হবে? | হিট/হিউমিডিটি চেম্বার এড়িয়ে যাওয়া। |
সিলিকন কালির অ্যাডহেশন সমস্যা সমাধানের ছক
| সমস্যা | নির্মম বাস্তবতা | কিভাবে ঠিক করবেন |
| কালি দানা বেঁধে যাওয়া | পৃষ্ঠের শক্তি খুব কম বা তেলে ঢাকা থাকা। | পরিষ্কার করুন, ফ্লেম ট্রিটমেন্ট করুন, সামঞ্জস্যতা পরীক্ষা করুন। |
| সর্বত্র আঠালো ভাব থাকা | আপনি অনুঘটকের অনুপাত বা ওভেনের তাপমাত্রায় ভুল করেছেন। | আপনার মিশ্রণের ওজন পরিমাপ করুন। ড্রায়ার পরীক্ষা করুন। |
| শুধুমাত্র নিচের দিকে আঠালো থাকা | রাবার থেকে কিউর ইনহিবিশন। | সালফার/ল্যাটেক্স থেকে আলাদা করুন। কন্ট্রোল টেস্ট চালান। |
| সহজেই উঠে আসা | দুর্বল ইন্টারফেস। সাবস্ট্রেটে ময়লা থাকা। | আপনার ডিগ্রেজিং এবং প্রাইমিং ওয়ার্কফ্লো ঠিক করুন। |
| টানলে ফেটে যাওয়া | ফিল্ম খুব পাতলা বা ভালোভাবে কিউর হয়নি। | ডিপোজিট বেধ পরীক্ষা করুন। ভালোমতো বেক করুন। |
| রঙের মাঝে ফেটে যাওয়া | বেস অতিরিক্ত ফ্ল্যাশ করা হয়েছে। | ফ্ল্যাশ টাইম কমান। ২৩০ ডিগ্রি ফারেনহাইট শুধুমাত্র জেল হওয়ার জন্য। |
গণ উৎপাদনের আগে অ্যাডহেশন যাচাইকরণ
প্রতিটি পরিবর্তন লিখে রাখুন। রাবার ব্যাচ, ব্যবহৃত রিলিজ এজেন্ট, প্রাইমার ফ্ল্যাশ টাইম, সঠিক অনুঘটক অনুপাত এবং প্রকৃত কিউরিং প্রোফাইল। ৫,০০০ পিসের কাজ শুরু করার আগে একটি সম্পূর্ণ রান করুন। যদি কারখানা পরের মাসে রাবারের ফর্মুলা পরিবর্তন করে, তবে আপনার পুরনো নোটগুলো কোনো কাজে আসবে না। আবার নতুন করে শুরু করুন।
সচরাচর জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
পরিবেশ সচেতন ব্র্যান্ডগুলোর জন্য সলিড (Sollyd) সিলিকন কালি কি নিরাপদ?
হ্যাঁ। আমরা পরিবেশগত নিরাপত্তাকে অগ্রাধিকার দিই। আমাদের কালি পিভিসি (PVC) এবং থ্যালেট-মুক্ত। আমরা REACH এবং OEKO-TEX মান পূরণ করি, যা ইউরোপীয় ইউনিয়ন এবং মার্কিন যুক্তরাষ্ট্রে রপ্তানিকারক আমাদের বড় ক্লায়েন্টদের জন্য একটি প্রধান শর্ত।
আর্দ্রতা প্রিন্টিং প্রক্রিয়াকে কীভাবে প্রভাবিত করে?
সিলিকন খুবই সংবেদনশীল। উচ্চ আর্দ্রতা ক্যাটালিস্টের বিক্রিয়াকে ধীর করে দিতে পারে। আপনার ব্যাচের গুণমান ঠিক রাখতে আমি সবসময় আপনার প্রোডাকশন রুমের আর্দ্রতা ৪৫-৫৫% এর মধ্যে রাখার পরামর্শ দিই।
আমরা কি আমাদের নির্দিষ্ট সাবস্ট্রেটের জন্য কাস্টম ফর্মুলেশন পেতে পারি?
আমরা সবসময় এটি করি। আপনি যদি আপনার রাবারের একটি নমুনা পাঠান, আমাদের ল্যাব কালির রেজিন বা ক্যাটালিস্ট প্যাকেজ এমনভাবে সমন্বয় করতে পারবে যাতে নমুনা যাচাইয়ের সময় আপনি ১০০% বন্ডিং পান।
মিশ্রিত কালির “পট লাইফ” বা কার্যক্ষমতার সময়কাল কতটুকু?
সাধারণত, আপনার হাতে ৪ থেকে ৬ ঘণ্টা সময় থাকে। যদি আপনার কারখানা গরম থাকে, তবে এই সময় কম হতে পারে। মূল্যবান উপকরণের অপচয় রোধ করতে আমি শুধুমাত্র ৪ ঘণ্টার শিফটের জন্য প্রয়োজনীয় পরিমাণ মিশ্রণ তৈরি করার পরামর্শ দিই।
কালির রঙ কি এর স্থায়িত্বকে প্রভাবিত করে?
মাঝে মাঝে এমনটা হয়। কার্বন ব্ল্যাকের মতো গাঢ় পিগমেন্টগুলো বেশি তাপ শোষণ করে। আপনি দেখতে পারেন যে সাদা কালির চেয়ে কালো কালি দ্রুত শুকিয়ে যায়। তাই আপনার ডিজাইনের সবচেয়ে গাঢ় রঙের ওপর ভিত্তি করে সবসময় বেল্টের গতি সমন্বয় করুন।

 English
 Deutsch (Sie)
 العربية
 বাংলা
 香港中文
 Français
 Bahasa Indonesia
 Português do Brasil
 한국어
 Tiếng Việt
 日本語
 Polski
 Русский
 Türkçe
 ไทย
 Español de México