
-
এখনই কল করুন +86 13426858645
-
কোনো প্রশ্ন আছে? [email protected]
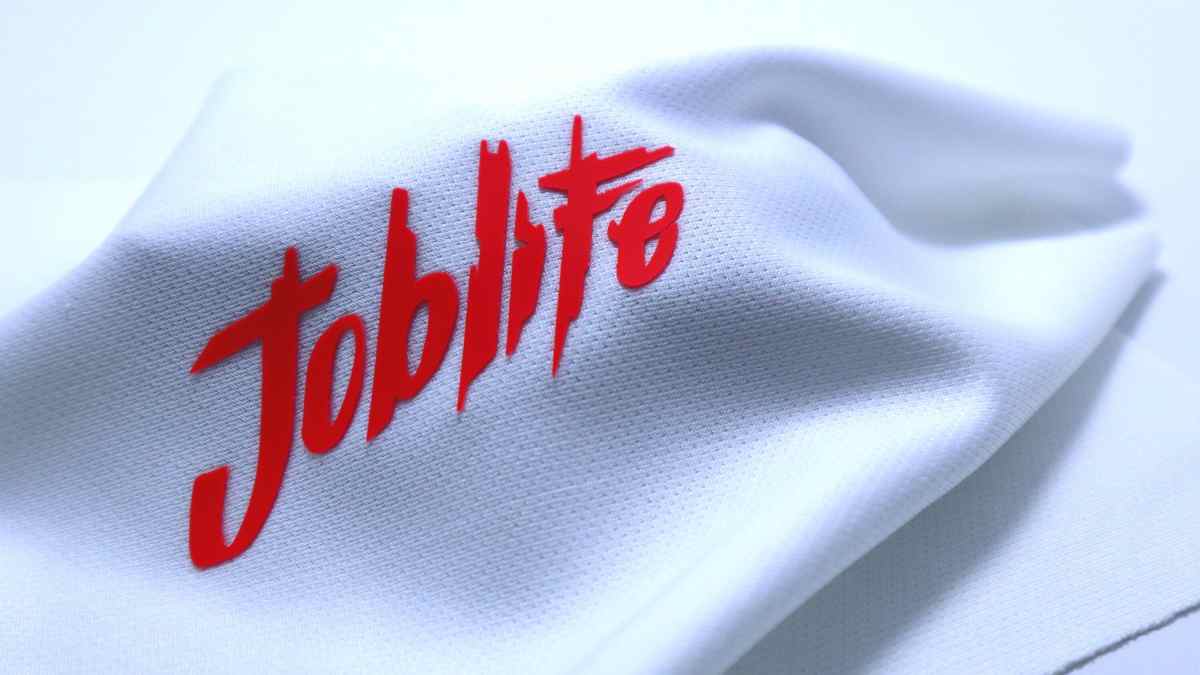
টেক্সটাইল প্রস্তুতকারকদের জন্য থ্রিডি (3D) সিলিকন কালি প্রিন্টিং প্রক্রিয়া
কারখানার মালিকরা প্রতিদিন একই সমস্যার সম্মুখীন হন: লোগো যা তিনবার ধোয়ার পরেই ফেটে যায় বা প্লাস্টিকের মতো শক্ত মনে হয়। গ্লোবাল ব্র্যান্ডগুলো এখন পিভিসি-মুক্ত উপকরণের ব্যাপারে অনেক কঠোর এবং সেকেলে কালিগুলো আর সেই মান পূরণ করতে পারছে না। বেশিরভাগ প্রোডাকশন লাইনেই কালি ছড়িয়ে পড়া বা আকৃতি নষ্ট হওয়া ছাড়াই নিখুঁত শার্প এবং উঁচু লুক তৈরি করা বেশ কঠিন। ঠিক এখানেই গার্মেন্টস প্রিন্টিংয়ের জন্য সিলিকন কালি এই সমস্যার সমাধান দেয়, যা টেকসই এবং পরিবেশবান্ধব উপায়ে দীর্ঘস্থায়ী উচ্চতা ও টেক্সচার প্রদান করে।
 দ্বারাLetícia Costa

সূচিপত্র
দেখুন, কোনো শার্টের ওপর সিলিকন স্তূপ করা জাদু নয়। আপনি ভেজা রাবারের ওপর ভেজা রাবার স্তূপ করেন, এটি ফ্ল্যাশ করেন এবং আশা করেন যে প্রান্তগুলো গলে কোনো জগাখিচুড়িতে পরিণত হবে না। একটি চমৎকার ৩ডি সিলিকন প্রিন্টের অর্থ হলো প্রেসে আপনার লক্ষ্য সঠিকভাবে পূরণ করা এবং আপনার কেমিস্ট্রি নিয়ন্ত্রণ করা। নির্দিষ্ট পণ্য এবং পরীক্ষার প্রয়োজনীয়তার ওপর ভিত্তি করে আপনার মিক্স রেশিও, পট লাইফ এবং বেক করার সময় পেতে আপনার ইঙ্ক সিস্টেমের টেক শিট অনুসরণ করুন।
১. আর্টওয়ার্ক প্রস্তুত করুন এবং চূড়ান্ত উচ্চতা নির্ধারণ করুন
গ্রাহকরা আপনাকে সূক্ষ্ম লাইনের আর্টওয়ার্ক দেবেন এবং ২মিমি উঁচু প্রিন্ট চাইবেন। না বলে দিন। যে ডিটেইলগুলো সমতল অবস্থায় ভালো দেখায়, সেগুলো ছয় স্তর উঁচুতে স্তূপ করলে তা বিশৃঙ্খল দেখাবে।
স্ক্রিন বার্ন করার আগে আপনার লক্ষ্য উচ্চতা এবং এজ প্রোফাইল নির্ধারণ করুন। ফ্রেম টেপ করার আগে:
- খালি জায়গাগুলো যাচাই করুন। যদি ফাঁক খুব কম হয়, তবে ভেজা সিলিকন সেই ফাঁকগুলো ভরাট করে ফেলে।
- আপনার বেস, বিল্ড লেয়ার এবং ফিনিশের মধ্যে রেজিস্ট্রেশন বুঝে নিন।
- একটি বিশাল রাবারের ব্লক একটি ব্যবহৃত পোশাকের ওপর কীভাবে বাঁকায় তা নিয়ে চিন্তা করুন।
- ক্লায়েন্টের দ্বারা স্বাক্ষরিত একটি ফিজিক্যাল স্ট্রাইক-অফ নিন।
এটি শক্ত হয়ে শুকানোর পর উচ্চতা পরিমাপ করুন। প্ল্যাটেনে ভেজা কালির উচ্চতার কোনো অর্থই নেই।
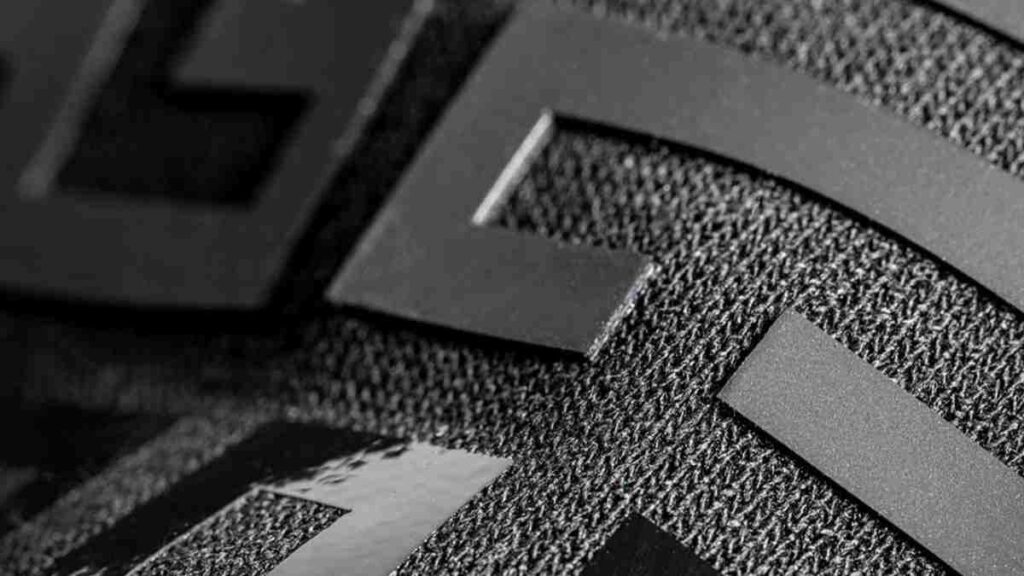
২. স্ক্রিন প্রস্তুত করুন এবং স্টেনসিলের পুরুত্ব নিয়ন্ত্রণ করুন
এমালশন ওভার মেশ (EOM) এক্ষেত্রে আপনার একমাত্র বন্ধু। তবে মোটা স্তরের এমালশন দিয়ে স্ক্রিন তৈরি করলেই যে আপনি স্বয়ংক্রিয়ভাবে থ্রিডি (3D) প্রিন্ট পেয়ে যাবেন তা কিন্তু নয়। একটি পুরু স্টেনসিল বেশি কালি ধরে রাখতে পারে, কিন্তু এটি কালি নিঃসরণের সময় বাধা সৃষ্টি করে এবং আপনার অফ-কন্টাক্ট (off-contact) সঠিক না হলে সূক্ষ্ম ডিটেইলগুলো সরাসরি মেশ থেকে ছিঁড়ে ফেলে।
আপনার ফ্রেমগুলো পরীক্ষা করুন:
- ড্রামের মতো টানটান থাকতে হবে। ঢিলেঢালা স্ক্রিন কালি ছড়িয়ে দেয়।
- এমালশনের পুরুত্ব সমান হতে হবে। আপনার স্ক্রিন রুমের ভেরিফাইড স্পেসিফিকেশন অনুযায়ী ভারী ক্যাপিলারি ফিল্ম ব্যবহার করুন।
- কোনো পিনহোল থাকা যাবে না। সেগুলো টেপ দিয়ে আটকে দিন।
কালি ব্যবহারের প্রাথমিক বিষয়গুলো মনে রাখুন: প্লাস্টিসল কখনোই মেশের ওপর শুকায় না—সপ্তাহান্তের ছুটিতে ফেলে রাখুন বা দুপুরের খাবার খান, এতে কিছু আসে যায় না। তবে এতে পানি লাগাবেন না। আপনার প্রেস ওয়াশ, মিনারেল স্পিরিট বা ডিগ্রিজার প্রয়োজন হবে এবং আপনার ব্যবহৃত ন্যাকড়াগুলো অবশ্যই ওএসএইচএ (OSHA)-রেটেড ফায়ার ক্যানে রাখতে হবে। সিলিকনের স্ক্রিনে কাজের সময় খুব সীমিত, কিন্তু পরিষ্কার করার নিয়মগুলোও ঠিক ততটাই কঠিন।
৩. ডিপোজিট এবং ডিটেইলের জন্য মেশ নির্বাচন করুন
কালো সুতির কাপড়ে উজ্জ্বল সাদা রঙ চান? তাহলে ৮৬ বা ১১০ মেশ দিয়ে ভারী স্কুইজি প্রেশার ব্যবহার করে তা চাপ দিন। যখন এটি শক্ত বর্মের মতো হয়ে ফ্লোর ম্যাটের মতো অনুভূত হবে, তখন অভিযোগ করবেন না। এটিকে নরম করার জন্য রিডিউসার মিশিয়ে দেখুন, তখনই দেখবেন এর অস্বচ্ছতা (opacity) ধোঁয়ার মতো ধূসর হয়ে গেছে।
| মেশ ভেরিয়েবল | শপ-ফ্লোরের বাস্তবতা |
| মেশ কাউন্ট | কম কাউন্ট মেশ কালির পিণ্ড জমিয়ে ফেলে। উচ্চ কাউন্ট মেশ ডিটেইল ধরে রাখতে পারে কিন্তু কালির প্রবাহ আটকে দেয়। |
| থ্রেড ডায়ামিটার | চিকন সুতো মানে হলো ঘন কালি ঠেলে পাঠানোর জন্য বেশি খোলা জায়গা। |
| ওপেনিং সাইজ | এটি নির্ধারণ করে যে সিলিকন স্ক্রিন থেকে ঠিকমতো পরিষ্কার হবে কি না। |
| স্ক্রিন টেনশন | উচ্চ টেনশন ভেজা কালির আস্তরণকে নিখুঁতভাবে আলাদা করে। |
| স্টেনসিল পুরুত্ব | আপনার প্রোফাইলের জন্য এটি কুকি কাটারের মতো কাজ করে। |
আপনি থ্রেড পার ইঞ্চিতে কথা বলছেন নাকি প্রতি সেন্টিমিটারে, তা সবসময় স্পষ্ট করুন। ইউরোপীয় ফ্রেমের পরিমাপ আপনাকে বিভ্রান্তিতে ফেলতে পারে।
৪. সামঞ্জস্যপূর্ণ উপাদানগুলো ওজন করুন এবং মেশান
আপনার বেস, ক্যাটালিস্ট এবং সিলিকন কালার পিগমেন্ট নির্দিষ্ট পণ্য এবং পরীক্ষার প্রয়োজনীয়তা অনুযায়ী সঠিকভাবে মেশান। একটি ডিজিটাল গ্রাম স্কেল কিনুন। আন্দাজে পরিমাপ করবেন না। অন্য কোনো ব্র্যান্ডের বালতি থেকে অনুপাত চুরি করবেন না।
কার্যপদ্ধতি:
- ব্যাচ তারিখগুলো পড়ুন। মেয়াদোত্তীর্ণ কালি ময়লার মতো প্রিন্ট হয়।
- ওজন মেপে নিন।
- পাশ এবং তলা ভালোভাবে চেঁছে নিন। ভালোভাবে মেশানো না হলে ক্যাটালিস্টের আঠালো অংশ থেকে যায় যা ধোয়ার সময় উঠে আসে।
- ধীরে ধীরে মেশান। ডিমের মতো ফেটালে ভেতরে বাতাস ঢুকে যায়।
- কাপে মিশ্রণের সময় লিখে রাখুন।
- মিশ্রণটি জমাট বাঁধার আগেই ব্যবহার শেষ করুন।
স্পেসিফিকেশনে যদি বাতাস বের হতে দেওয়ার কথা বলা থাকে, তবে অপেক্ষা করুন। যতটুকু প্রিন্ট করতে পারবেন শুধু ততটুকুই মেশান, নাহলে তা শক্ত হয়ে যাবে। আপনি আমাদের এখানে কাঁচা রসায়নের বাস্তবতা সম্পর্কে আরও পড়তে পারেন স্ক্রিন প্রিন্টিং সিলিকন এফএকিউ.
৫. সান্দ্রতা এবং ফ্লো রিকভারি নিয়ন্ত্রণ করুন
হাই-ডেন্সিটি সিলিকন বালতি থেকে বের করার সময় ঠাণ্ডা পিনাট বাটারের মতো শক্ত থাকে; আপনাকে স্প্যাটুলা দিয়ে এটি ততক্ষণ নাড়তে হবে যতক্ষণ না আপনার হাতের কব্জিতে ব্যথা শুরু হয়। মেসের ভেতর দিয়ে প্রবাহিত হওয়ার জন্য স্কুইজির চাপে এটি পাতলা হওয়া প্রয়োজন, এবং তারপর দ্রুত জমাট বেঁধে যাওয়া জরুরি যেন আপনার প্রিন্টের ধারগুলো ঝুলে না পড়ে।
যা লক্ষ্য রাখতে হবে:
- সরু ডিটেইলগুলো আটকে যাওয়া।
- স্কুইজি চালানোর সময় টেনে ধরা।
- স্টিকি রিলিজের কারণে টি-শার্ট টেনে উপরে উঠে আসা।
- প্রিন্টের পর ধারগুলো ঝুলে যাওয়া।
দোকানের তাপমাত্রা স্থিতিশীল রাখুন। শুধুমাত্র প্রস্তুতকারকের নির্দেশিত মডিফায়ার ব্যবহার করুন। মিশ্রণে যেকোনো সাধারণ সিলিকন অয়েল দেবেন না; এটি আপনার প্রিন্টের ধারগুলোকে নষ্ট করে দেবে এবং ধোয়ার স্থায়িত্ব কমিয়ে দেবে।
৬. প্রিন্ট-ফ্ল্যাশ-প্রিন্ট সাইকেল নির্ধারণ করুন
বোর্ডটি শক্ত করে আটকে রাখুন। ৬-লেয়ার প্রিন্টের সময় কাপড় যদি এক মিলিমিটারও সরে যায়, তবে আপনার পুরো কাজটাই নষ্ট হয়ে যাবে।
দশবারের মধ্যে নয়বারই সিন্থেটিক কাপড়ে ব্লকার বেস ব্যবহার না করলে আপনার উজ্জ্বল সাদা প্রিন্ট লাল রঙের পলিয়েস্টারের সংস্পর্শে এসে গোলাপি হয়ে যাবে, কারণ তাপ শার্টের রঙকে প্লাস্টিকের ভেতর টেনে নেয়।
প্রতিটি ধাপের জন্য:
- উপাদানটি ভালোভাবে বসান।
- স্ক্রিনটি পরিষ্কারভাবে আলাদা হতে দিন।
- ফ্ল্যাশ করুন।
- প্ল্যাটেনগুলোকে ঠান্ডা হতে দিন যেন বেস লেয়ারগুলো অতিরিক্ত কিউর না হয়ে যায়।
- রেজিস্ট্রেশন পরীক্ষা করুন।
জরুরি তথ্য: ফ্ল্যাশের নিচে ২৩০° ফারেনহাইট তাপমাত্রা মানে হলো পৃষ্ঠটি কেবল আঠালো অবস্থায় আছে যাতে পরের হেডটি স্মিয়ার বা দাগ না ফেলে। ফ্ল্যাশের নিচে অতিরিক্ত গরম করলে পরের স্তরটি আর ভালোভাবে বসবে না। আপনার স্কুইজি ডুমিটার, কোণ, চাপ এবং গতি রেকর্ড করে রাখুন।
৭. ধীরে ধীরে সিলিকন প্রিন্টের উচ্চতা বাড়ান
প্রিন্ট এবং ফ্ল্যাশ। প্রিন্ট এবং ফ্ল্যাশ। এর কোনো নির্দিষ্ট জাদুকরী সংখ্যা নেই। ম্যানুয়াল মেশিনে ছয়বার প্রিন্ট যা, অটোমেটিক মেশিনে আপনার মেশ এবং স্কুইজির চাপের ওপর ভিত্তি করে চারবার প্রিন্টও একই হতে পারে।
সেটআপের সময়:
- আপনি ঠিক কতবার প্রিন্ট করেছেন তা ট্র্যাক করুন।
- মাঝখান এবং ধারের দিকে খেয়াল রাখুন। ধারগুলো দ্রুত জমে যায়।
- ছোট লেখাগুলো বন্ধ হয়ে আসছে কি না তা নজরে রাখুন।
- সম্পূর্ণ বেক হওয়ার পর প্রকৃত প্রোফাইল মেপে দেখুন।
শেষে একটি ম্যাট বা গ্লসি ক্লিয়ার কোট দেওয়া একটি আলাদা ধাপ। একে সম্পূর্ণ নতুন একটি লেয়ার ভেরিয়েবল হিসেবে বিবেচনা করুন।
৮. প্রান্তের ধস, বুদবুদ এবং অসম উচ্চতা প্রতিরোধ করুন
যদি কোনো সমস্যা হয়, তবে খুঁজে বের করুন সেটি ফ্ল্যাশের নিচে নাকি স্কুইজি টানার সময় ঘটেছে।
| ত্রুটি | বাস্তবতা | সমাধান |
| এজ কলাপস (প্রান্ত ভেঙে যাওয়া) | খুব বেশি তাপে ফ্ল্যাশ করা হয়েছে অথবা খুব বেশি কালি ব্যবহার করা হয়েছে। | তাপ কমান এবং কালির পরিমাণ পরীক্ষা করুন। |
| বাবল (বুদবুদ) | কালির কাপে বাতাস ঢুকেছে, অথবা টি-শার্টের আর্দ্রতা বাষ্প হয়ে বের হচ্ছে। | ধীরে নাড়ুন। টি-শার্টগুলো আগে ফ্ল্যাশ করে নিন। |
| অসম উচ্চতা | হাতে টানার সময় অসামঞ্জস্যতা অথবা অফ-কন্টাক্ট বাঁকা থাকা। | প্রেস সমান করুন। চাপ ঠিকমতো লক করুন। |
| বিকৃত ডিটেইলস | স্ক্রিনের টান দুর্বল হওয়ার কারণে ভেজা কালি টেনে যাচ্ছে। | আপনার মেশ (জাল) শক্ত করে বাঁধুন। |
| লেয়ার আলাদা হয়ে যাওয়া | নিচের লেয়ার খুব বেশি শক্ত করে বেক করা হয়েছে; ওপরের লেয়ার সেটি ধরতে পারছে না। | ফ্ল্যাশ টাইম কমান। ইন্টারলেয়ার উইন্ডো পরীক্ষা করুন। |
সমস্যা হলো, আপনি একসাথে পাঁচটি ভেরিয়েবল পরিবর্তন করতে পারবেন না। একটি বিষয় পরিবর্তন করুন। পরীক্ষা করুন।
৯. চূড়ান্ত কিউরিং যাচাই করুন
ভিনাইল পেস্টটিকে ৩২০° ফারেনহাইট (১৬০° সেলসিয়াস) তাপমাত্রায় বেক করা জরুরি যাতে এটি গলে রাবারের মতো শক্ত রূপ নেয়, তবেই এটি ধোয়ার পরও টিকে থাকবে। এর মানে হলো, পুরো মোটা ৩ডি প্রিন্টটিকে কাপড় পর্যন্ত পৌঁছানোর জন্য এই তাপমাত্রায় পৌঁছাতে হবে।
লেজার টেম্প গান সঠিক তাপমাত্রা দেয় না—ডোনাট প্রোবই আসল তথ্য দেয়। আপনার টানেলের ভেতর দিয়ে একটি প্রোব চালিয়ে দেখুন।
- প্রিন্টের সবচেয়ে মোটা অংশটি পরিমাপ করুন।
- আপনার ড্রায়ারের গরম এবং ঠান্ডা জায়গাগুলো চিহ্নিত করুন।
- প্রয়োজনীয় ডওয়েল টাইমের সাথে আপনার বেল্টের গতি মিলিয়ে দেখুন।
- পোশাক যেন পুড়ে না যায় সেদিকে খেয়াল রাখুন।
বেল্টের শেষে প্রিন্ট স্পর্শ করে এটি শুকনো অনুভব হওয়াটা শৌখিন কাজ। মূল্যায়ন করার আগে এটি ঠান্ডা হতে দিন।
১০. স্ট্রেচ, আঠালো ভাব এবং ধোয়ার স্থায়িত্ব পরীক্ষা করুন
নির্দিষ্ট পণ্য এবং পরীক্ষার প্রয়োজনীয়তা অনুযায়ী আপনার চূড়ান্ত প্রিন্টটি আসল প্রোডাকশন পোশাকে পরীক্ষা করুন।
স্ট্রেচ টেস্টিং
এটি টেনে দেখুন। এটি কি আগের অবস্থায় ফিরে আসে? প্রান্ত কি উঠে যাচ্ছে? এটি কি বড় হয়ে ফেটে যাচ্ছে? বাস্তব জীবনে শার্ট যে চাপের সম্মুখীন হবে, সেই অনুযায়ী এটি পরীক্ষা করুন।
অ্যাডেসিভ বা আঠালো ভাব টেস্টিং
প্রান্তগুলো খুঁটে দেখুন। দেখুন ওপরের লেয়ারটি পেঁয়াজের খোসার মতো বেস লেয়ার থেকে আলাদা হয়ে আসছে কি না। টেপ চেক দ্রুত দেখার জন্য ঠিক আছে, কিন্তু এগুলো আসল স্ট্রেস টেস্টিংয়ের বিকল্প নয়।
ওয়াশ টেস্টিং
গ্রাহকরা সস্তা ডিটারজেন্ট ব্যবহার করে ইন্ডাস্ট্রিয়াল হট ওয়াশে এটি ধোবেন। তাই আপনার নির্ধারিত ওয়াশ সাইকেল অনুযায়ী এটি পরীক্ষা করুন। যদি এটি গ্রাহকের ওয়াশে মৃত ত্বকের মতো উঠে আসে, তবে কেবল আরও ক্যাটালিস্ট যুক্ত করবেন না। আপনার ফ্ল্যাশ টাইম এবং টানেল টেম্পারেচারের দিকে নজর দিন।
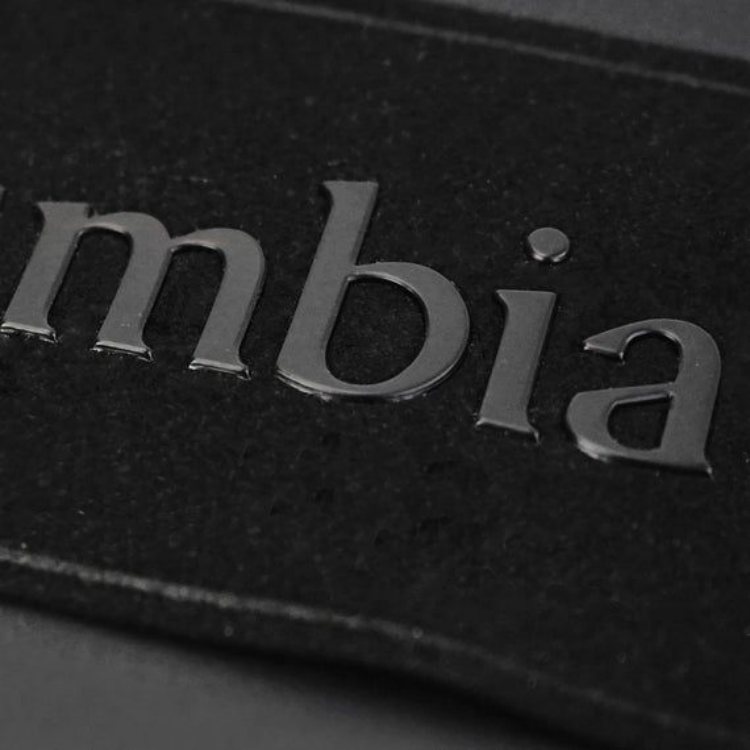
১১. ব্যাচ প্রোডাকশনে ধারাবাহিকতা বজায় রাখুন
অনুমোদিত ট্রায়ালটিকে একটি নথিভুক্ত সেটআপে রূপান্তর করুন। এটি লিখে রাখুন।
| কন্ট্রোল এরিয়া | যা ট্র্যাক করতে হবে |
| ফেব্রিক | কম্পোজিশন, ডাই লট, ফিনিশেস। |
| কালি | ব্যাচ নম্বর, মিক্সিং টাইম। |
| স্ক্রিন | মেশ কাউন্ট, টেনশন, ইওএম (EOM) পুরুত্ব। |
| প্রিন্টিং | স্কুইজি ডুরোমিটার, অ্যাঙ্গেল, প্রেসার, স্ট্রোক কাউন্ট। |
| লেয়ারিং | ফ্ল্যাশ অর্ডার, ক্লিয়ার কোটস। |
| হিটিং | ফ্ল্যাশ ডোয়েল টাইম, কুলিং স্টেশন। |
| চূড়ান্ত কিউরিং | বেল্ট স্পিড, টানেল টেম্পারেচার, প্রোব রিডিং। |
১ নম্বর পিসের সাথে ১০০ নম্বর পিসটি চেক করুন। আপনার পটের আয়ু বা পট লাইফের দিকে খেয়াল রাখুন। রান শুরুর চার ঘণ্টা পর যখন স্ক্রিনে সিলিকন জমাট বাঁধতে শুরু করে, তখন আপনার ডিপোজিট পরিবর্তন হয়। এটি স্ক্র্যাপ করে ফেলে দিন এবং নতুন করে মিশ্রণ তৈরি করুন।
যদি সবকিছু এলোমেলো হয়ে যায়, তবে প্রেস বন্ধ করুন। পুনরায় শুরু করার আগে তদন্ত করুন।
প্রেসে একটি দিন নষ্ট করার আগে উপাদানের সামঞ্জস্যতা বা ম্যাটেরিয়াল কমপ্যাটিবিলিটি চেক করে নিন: টেক্সটাইল প্রিন্টিং অ্যাপ্লিকেশনের জন্য সিলিকন কালি নির্বাচন করা.
সচরাচর জিজ্ঞাসিত প্রশ্নাবলী (FAQ)
১. এই কালিগুলো কি পরিবেশগতভাবে নিরাপদ?
অবশ্যই। প্রতিটি সলিড (Sollyd) কালি পিভিসি-মুক্ত এবং এটি ওইকো-টেক্স (OEKO-TEX) ও রিচ (REACH)-এর মতো বড় সব মানদণ্ড পূরণ করে। যেসব বড় ব্র্যান্ডের “গ্রিন কেমিস্ট্রি” বা সবুজ রসায়নের কঠোর তালিকা রয়েছে, তাদের কাছে এটি একটি বড় বিক্রয় পয়েন্ট। আপনার ক্লায়েন্টরা যেসব নথিপত্র চাইবেন, আমরা তার সবই সরবরাহ করব।
২. আমার প্রিন্ট কেন এখনও আঠালো রয়ে গেছে?
সাধারণত, হয় মিশ্রণে সমস্যা থাকে অথবা তাপমাত্রা যথেষ্ট ছিল না। যদি অনুঘটকটি (catalyst) পুরোপুরি সক্রিয় না হয়, তবে সিলিকন আধা-তরল থেকে যায়। একটি লেজার থার্মোমিটার ব্যবহার করে নিশ্চিত করুন যে কাপড়ের উপরিভাগের তাপমাত্রা কমপক্ষে ১২০° সে. বা তার বেশি আছে।
৩. আমি কি এটি ওয়াটারপ্রুফ নাইলনে ব্যবহার করতে পারি?
এটি কিছুটা কঠিন কারণ সেই কোটিংগুলো মূলত সবকিছুকে দূরে রাখার জন্যই তৈরি করা হয়। প্রথমে আপনার একটি নির্দিষ্ট বন্ডিং এজেন্ট বা প্রাইমার প্রয়োজন হবে। একবার সেই বেস লেয়ারটি সেট হয়ে গেলে, আপনি কোনো সমস্যা ছাড়াই তার ওপর আপনার থ্রিডি ইফেক্ট তৈরি করতে পারবেন।
৪. ২ মিমি উচ্চতার জন্য আমার কয়টি লেয়ার প্রয়োজন?
এটি আপনার মেশ এবং স্টেনসিলের পুরুত্বের উপর নির্ভর করে। সাধারণত, একটি ১০০-মেশ স্ক্রিন এবং ঘন স্টেনসিল দিয়ে আপনি প্রতি পাসে প্রায় ০.৪ মিমি উচ্চতা পেতে পারেন। সুতরাং, ২ মিমি উচ্চতায় পৌঁছাতে আপনার প্রায় ৫টি পাস প্রয়োজন হবে।
৫. মিক্স করার আগে কালির শেলফ লাইফ বা স্থায়িত্ব কতদিন?
অমিশ্রিত সলিড সিলিকন কালি সাধারণত ঠান্ডা ও শুষ্ক স্থানে রাখলে ১২ মাস পর্যন্ত ভালো থাকে। একবার ক্যাটালিস্ট যোগ করলে, রুমের তাপমাত্রার ওপর নির্ভর করে সাধারণত ৪ থেকে ৮ ঘণ্টার 'পট লাইফ' পাওয়া যায়।

 English
 Deutsch (Sie)
 العربية
 বাংলা
 香港中文
 Français
 Bahasa Indonesia
 Português do Brasil
 한국어
 Tiếng Việt
 日本語
 Polski
 Русский
 Türkçe
 ไทย
 Español de México