
-
Zadzwoń teraz +86 13426858645
-
Masz pytania? [email protected]
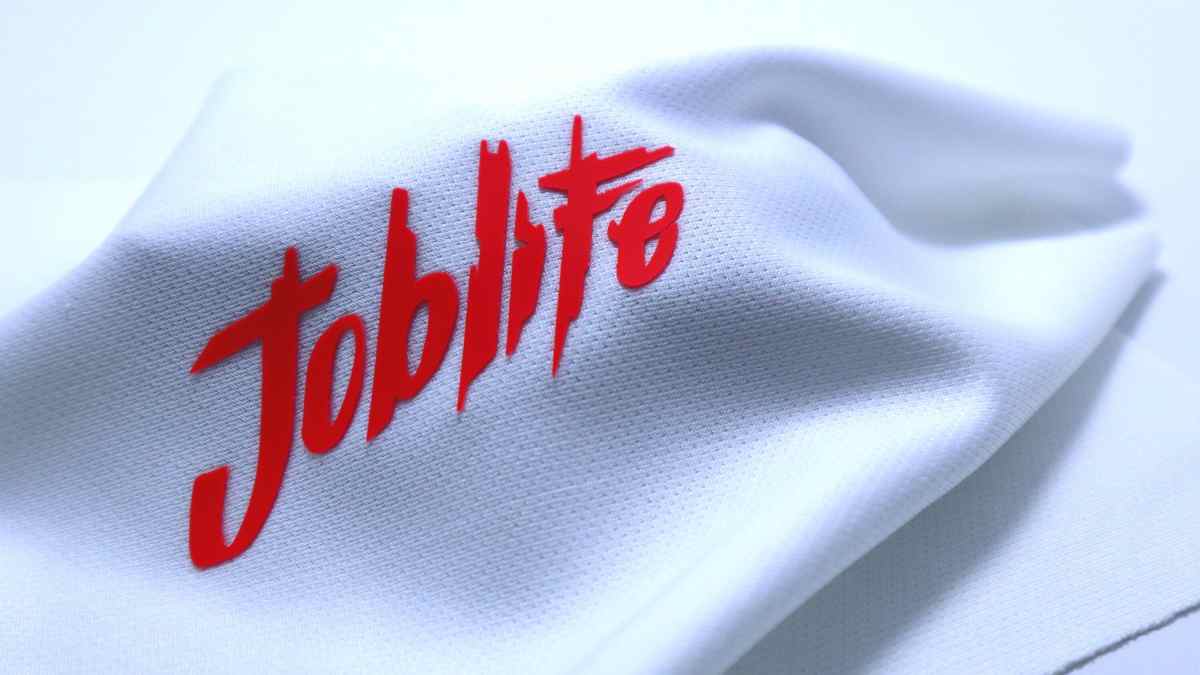
Proces druku tuszem silikonowym 3D dla producentów tekstyliów
Właściciele fabryk każdego dnia mierzą się z tym samym problemem: logo, które pęka po trzech praniach lub jest w dotyku jak sztywny kawałek plastiku. Globalne marki stają się coraz bardziej rygorystyczne w kwestii materiałów wolnych od PVC, a tradycyjne tusze przestają spełniać oczekiwania. Większość linii produkcyjnych zmaga się z uzyskaniem idealnie ostrego, wypukłego wyglądu bez efektu „rozlewania się” tuszu czy utraty jego kształtu. To właśnie tutaj tusz silikonowy do nadruków na odzieży rozwiązuje problem, oferując trwały, ekologiczny sposób na uzyskanie wysokości i tekstury, które przetrwają próbę czasu.
 PrzezLetícia Costa

Spis treści
Słuchaj, nakładanie warstw silikonu na koszulkę, aż zacznie wyglądać jak książka telefoniczna w alfabecie Braille'a, to nie magia. Kładziesz mokrą gumę na mokrą gumę, podsuszasz i masz nadzieję, że krawędzie nie rozpłyną się w kałużę. Ostry wydruk silikonowy 3D oznacza precyzyjne pasowanie na maszynie i kontrolę chemii. Musisz postępować zgodnie z kartą techniczną swojego systemu farb, aby uzyskać właściwe proporcje mieszania, czas przydatności do użycia (pot life) oraz czas utwardzania w oparciu o konkretny produkt i wymagania testowe.
1. Przygotuj grafikę i określ wysokość gotowego wydruku
Klienci dostarczą Ci grafikę z bardzo cienkimi liniami i poproszą o 2 mm wypukły nadruk. Powiedz nie. Detale, które wyglądają ostro na płasko, zmienią się w rozmyty bałagan, gdy nałożysz je w sześciu warstwach.
Określ docelową wysokość i profil krawędzi przed naświetleniem sita. Zanim zakleisz ramy taśmą:
- Zweryfikuj wolne przestrzenie. Jeśli szczeliny są zbyt ciasne, mokry silikon wypełni je, łącząc elementy.
- Oblicz pasowanie pomiędzy bazą, warstwami budującymi a wykończeniem.
- Pomyśl o tym, jak masywny gumowy blok wygina się na noszonej odzieży.
- Uzyskaj fizyczny wzór (strike-off) podpisany przez klienta.
Zmierz wysokość po całkowitym utwardzeniu w piecu. Wysokość mokrej farby na palecie nie oznacza absolutnie nic.
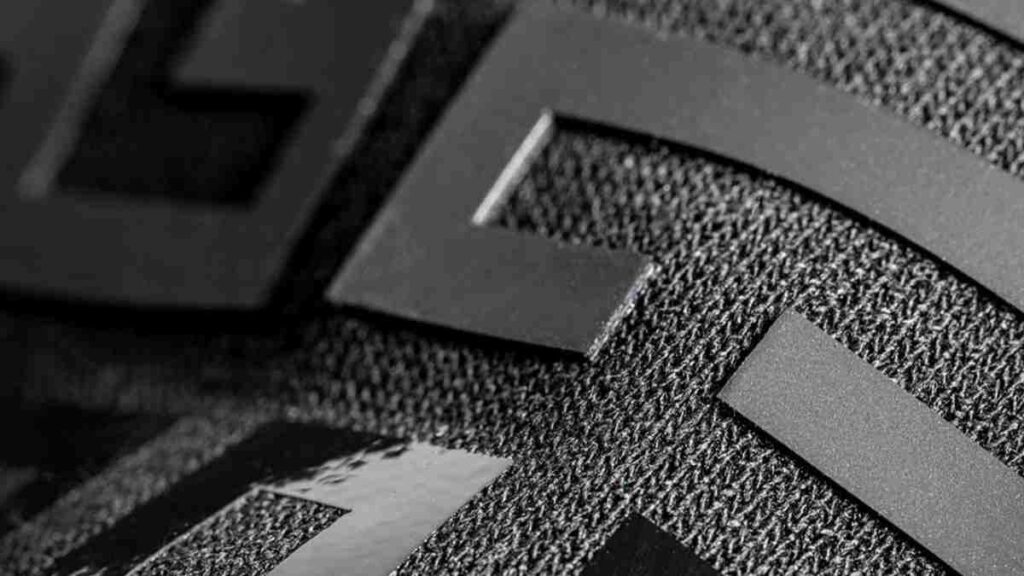
2. Przygotuj sito i kontroluj grubość szablonu
Emulsja na siatce (EOM) to tutaj Twój jedyny przyjaciel. Ale nakładanie na sito grubych warstw emulsji nie daje automatycznie wydruku 3D. Grubszy szablon przyjmuje więcej farby, ale stawia też opór przy odrywaniu i wyrywa drobne detale prosto z siatki, jeśli Twój off-contact jest do niczego.
Sprawdź swoje ramy:
- Naciąg jak w bębnie. Luźne siatki powodują rozmazywanie.
- Jednolita grubość emulsji. Używaj grubej folii kapilarnej zgodnie z zatwierdzonymi specyfikacjami Twojej przygotowalni.
- Zero dziurek. Zaklej je taśmą.
Pamiętaj o podstawach farby: Plastizol nigdy nie zasycha na siatce – możesz go zostawić na weekend, pójść na lunch, nie ma to znaczenia. Ale nie dotykaj go wodą. Potrzebujesz zmywacza do sit, benzyny lakierniczej lub odtłuszczacza, a szmaty muszą trafić do pojemnika przeciwpożarowego zgodnego z normami OSHA. Silikon ma krótki czas przydatności na sicie, ale zasady czyszczenia są równie brudne.
3. Wybierz siatkę odpowiednią dla depozytu i detali
Chcesz uzyskać jasną biel na czarnej bawełnie? Wciskasz ją przez siatkę 86 lub 110 przy użyciu dużego nacisku rakla. Nie narzekaj, gdy zamieni się w kuloodporny pancerz na piersi, który przypomina wycieraczkę. Dodaj rozcieńczalnik, żeby był miękki, i patrz, jak Twoje krycie zamienia się w brudnoszary cień.
| Zmienna siatki | Rzeczywistość hali produkcyjnej |
| Gęstość siatki | Niska gęstość wyrzuca dużo farby. Wysoka gęstość zachowuje szczegóły, ale blokuje przepływ farby. |
| Średnica włókna | Cienkie włókna oznaczają większy prześwit, przez który łatwiej przepchnąć gęsty materiał. |
| Rozmiar oczka | Decyduje o tym, czy silikon faktycznie przejdzie przez sito. |
| Naciąg sita | Wysoki naciąg czysto odrywa mokry depozyt. |
| Grubość szablonu | Działa jak foremka do ciastek dla Twojego profilu. |
Zawsze określaj, czy mówisz o nitkach na cal czy na centymetr. Europejska matematyka ram może Cię zmylić.
4. Odważ i wymieszaj kompatybilne komponenty
Mieszaj bazę, katalizator i silikonowy pigment kolorowy dokładnie według wymagań danego produktu i testów. Kup cyfrową wagę gramową. Nie mierz na oko. Nie kradnij proporcji z wiadra innej marki.
Procedura:
- Czytaj daty partii. Nieświeża farba drukuje się jak błoto.
- Odważ to.
- Zeskrob boki i dno. Niewymieszany katalizator pozostawia nieutwardzone, lepkie miejsca, które się wypłukują.
- Mieszaj powoli. Ubijanie go jak jajek powoduje powstawanie pęcherzyków powietrza.
- Zapisz czas mieszania na kubku.
- Nie pozwól upłynąć czasowi przydatności do użycia.
Jeśli specyfikacja zaleca odpowietrzenie, odczekaj. Mieszaj tylko taką ilość, którą zdążysz wydrukować, zanim masa stwardnieje jak krążek hokejowy. Możesz poczytać o realiach chemii surowców w naszym FAQ dotyczącym sitodruku silikonowego.
5. Kontroluj lepkość i powrót do pierwotnego stanu (flow recovery)
Silikon o wysokiej gęstości jest prosto z wiadra sztywny jak zimne masło orzechowe; trzeba go mieszać szpatułką, aż rozbolą cię przedramiona. Musi upłynnić się pod wpływem nacisku rakla, aby przepłynąć przez siatkę, a następnie natychmiast związać, aby ostre krawędzie się nie rozmyły.
Obserwuj w celu:
- Zatykanie wąskich detali.
- Opór podczas ruchu rakla.
- Lepkie odrywanie powodujące podnoszenie koszulki.
- Rozmywanie poza krawędzie po wykonaniu ruchu.
Utrzymuj stabilną temperaturę w warsztacie. Używaj tylko modyfikatorów zalecanych przez producenta. Nie dodawaj przypadkowych, ogólnodostępnych olejków silikonowych do mieszanki; zniszczy to definicję krawędzi i pogorszy odporność na pranie.
6. Ustal cykl druku – podsuszania – druku
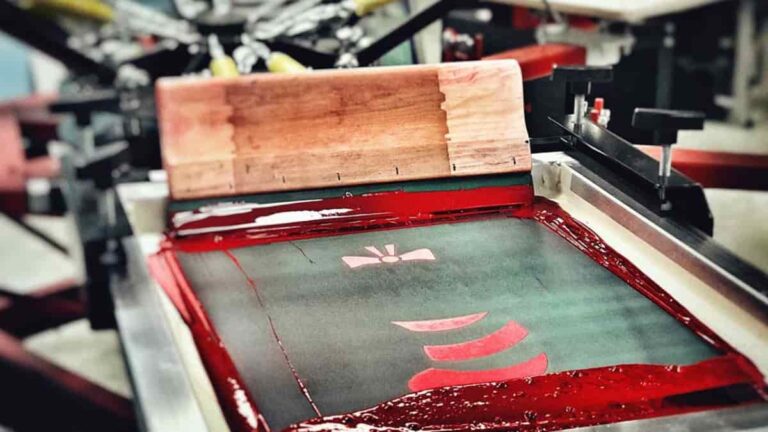
Solidnie przyklej materiał do blatu. Jeśli tkanina przesunie się choćby o milimetr podczas nadruku 6 warstw, druk będzie do wyrzucenia.
Dziewięć na dziesięć przypadków pominięcia bazy blokującej przy syntetykach kończy się tym, że jasnobiały nadruk na czerwonym poliestrze staje się różowy, ponieważ wysoka temperatura wyciągnęła barwnik z koszulki prosto do plastiku.
Dla każdego przejścia:
- Nałóż warstwę.
- Pozwól, aby sito czysto się oddzieliło.
- Podsusz (flash).
- Pozwól paletom ostygnąć, aby nie przesuszyć warstw bazowych.
- Sprawdź pasowanie (rejestrację).
Ważne: 230°F (ok. 110°C) pod lampą podsuszającą to tylko lepki żel powierzchniowy, dzięki któremu kolejna głowica się nie rozmaże. Jeśli utwardzisz go całkowicie pod lampą, kolejna warstwa nie przylgnie. Zapisuj twardość rakla, kąt, nacisk i prędkość.
7. Buduj wysokość wydruku silikonowego stopniowo
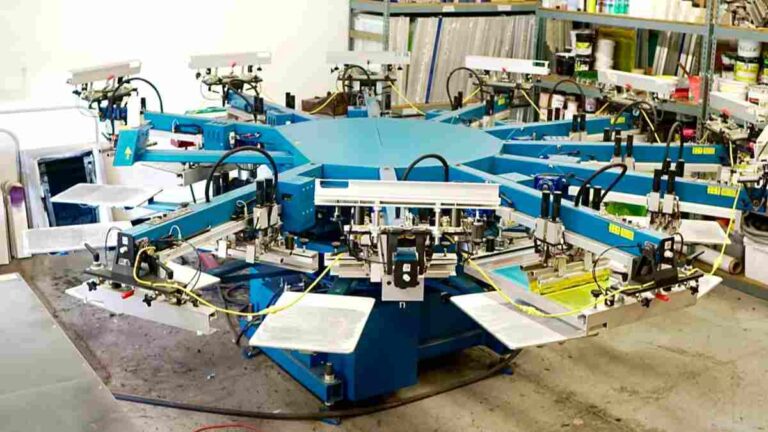
Drukuj i podsuszaj. Drukuj i podsuszaj. Nie ma magicznej liczby przejść. Sześć przejść na maszynie ręcznej może odpowiadać czterem na automatycznej, w zależności od użytej siatki i nacisku rakla.
Podczas konfiguracji:
- Śledź dokładnie liczbę wykonanych odbić.
- Obserwuj środek i krawędzie. Krawędzie budują się szybciej.
- Zwracaj uwagę, czy drobny tekst się nie zalewa.
- Zmierz rzeczywisty profil po pełnym utwardzeniu.
Nałożenie matowego lub błyszczącego lakieru bezbarwnego na końcu to osobny krok. Potraktuj to jak całkowicie nową warstwę zmienną.
8. Zapobiegaj zapadaniu się krawędzi, powstawaniu pęcherzyków i nierównomiernej wysokości
Gdy coś pójdzie nie tak, ustal, czy stało się to pod lampą błyskową, czy podczas pociągnięcia raklem.
| Wada | Rzeczywistość | Rozwiązanie |
| Zapadnięcie krawędzi | Zbyt wysoka temperatura utwardzania lub nałożono zbyt dużo farby. | Zmniejsz temperaturę, sprawdź grubość warstwy. |
| Pęcherzyki | Powietrze wtłoczone do pojemnika lub para wodna wydobywająca się z wilgoci w koszulce. | Mieszaj wolniej. Wstępnie utwardzaj koszulki. |
| Nierówna wysokość | Ręczny ruch jest niespójny lub odległość od sita (off-contact) jest ustawiona krzywo. | Wypoziomuj maszynę. Zablokuj docisk. |
| Zniekształcone detale | Słabe napięcie sita powodujące przeciąganie mokrej farby. | Zwiększ napięcie siatki. |
| Rozwarstwienie | Dolna warstwa została zbyt mocno wypieczona; górna warstwa nie może się z nią połączyć. | Skróć czas utwardzania. Sprawdź okno czasowe dla kolejnych warstw. |
Haczyk polega na tym, że nie można zmieniać pięciu zmiennych naraz. Zmień jedną rzecz. Przetestuj ją.
9. Zweryfikuj proces końcowego utwardzania
Wypieczenie pasty winylowej do 320°F (160°C), aby połączyła się w solidny kawałek gumy, to jedyny sposób, by przetrwała pranie. Oznacza to, że cały gruby druk 3D musi osiągnąć tę temperaturę, aż do samej tkaniny.
Laserowe pistolety do pomiaru temperatury kłamią – sondy stykowe mówią prawdę. Przepuść sondę przez tunel suszący.
- Zmierz najgrubszą część nadruku.
- Zmapuj gorące i zimne punkty swojej suszarki.
- Sprawdź prędkość taśmy względem wymaganego czasu przebywania w suszarce.
- Uważaj, aby nie przypalić odzieży.
Dotykanie nadruku na końcu taśmy i stwierdzanie, że wydaje się suchy, to amatorszczyzna. Pozwól mu ostygnąć przed oceną.
10. Przetestuj rozciągliwość, przyczepność i trwałość po praniu
Przetestuj gotowy nadruk na właściwej odzieży produkcyjnej, zgodnie z określonym produktem i wymogami testowymi.
Testy rozciągliwości
Pociągnij za niego. Czy wraca do kształtu? Czy krawędź się podnosi? Czy pęka na wylot? Przetestuj go pod kątem rzeczywistych naprężeń, na jakie będzie narażona koszulka w codziennym użytkowaniu.
Testy przyczepności
Podważ krawędzie. Sprawdź, czy górna warstwa odchodzi od bazowej jak cebula. Testy z taśmą są w porządku do szybkiego sprawdzenia, ale nie zastępują prawdziwych testów wytrzymałościowych.
Testy prania
Klienci będą prać to w wysokiej temperaturze przemysłowej z użyciem tanich detergentów. Przetestuj to w swoich określonych cyklach prania. Jeśli po praniu u klienta schodzi płatami jak martwy naskórek, nie po prostu dodawaj więcej katalizatora. Sprawdź czasy podsuszania i temperatury w tunelu.
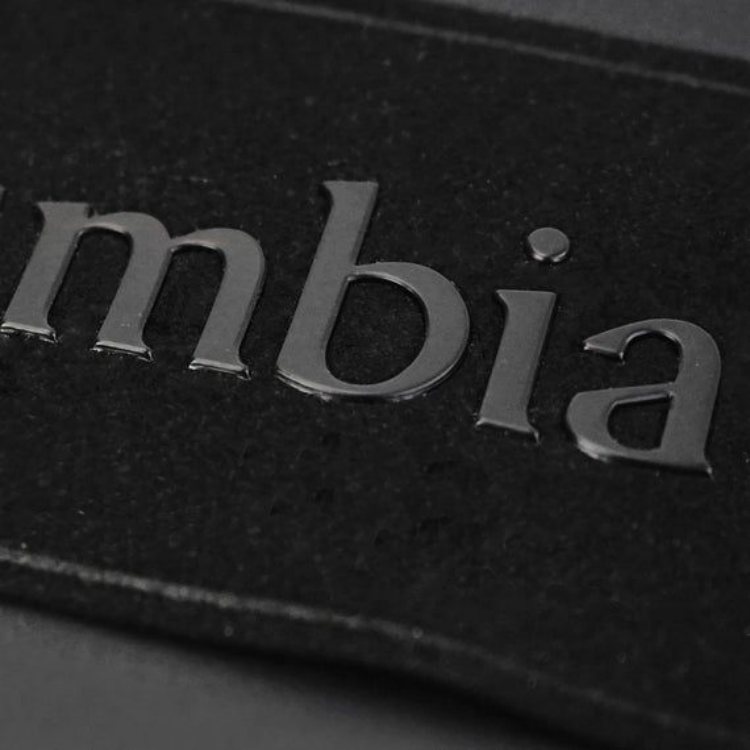
11. Utrzymuj spójność w produkcji seryjnej
Przekształć zatwierdzoną próbę w udokumentowaną konfigurację. Zapisz to.
| Obszar kontroli | Co monitorować |
| Tkanina | Skład, numer partii barwnika, wykończenia. |
| Farba | Numery partii, czas mieszania. |
| Sito | Gęstość siatki, naciąg, grubość warstwy (EOM). |
| Drukowanie | Twardość rakla, kąt, nacisk, liczba pociągnięć. |
| Nakładanie warstw | Kolejność podsuszania (flash), lakierowanie. |
| Podgrzewanie | Czas podsuszania, stacje chłodzące. |
| Utwardzanie końcowe | Prędkość taśmy, temperatura w tunelu, odczyty sondy. |
Porównaj sztukę nr 100 ze sztuką nr 1. Obserwuj czas przydatności do użycia. Kiedy po czterech godzinach pracy silikon zaczyna gęstnieć na sicie, grubość nadruku się zmienia. Usuń go i wymieszaj nową porcję.
Jeśli wszystko idzie nie tak, zatrzymaj maszynę. Zbadaj przyczynę przed ponownym uruchomieniem.
Sprawdź kompatybilność materiałów, zanim zmarnujesz dzień na maszynie: Wybór farby silikonowej do druku na tekstyliach.
FAQ
1. Czy te farby są bezpieczne dla środowiska?
Oczywiście. Każdy tusz Sollyd jest wolny od PVC i spełnia główne standardy, takie jak OEKO-TEX i REACH. To ogromny atut sprzedażowy dla dużych marek, które posiadają rygorystyczne listy tzw. zielonej chemii. Dostarczymy całą dokumentację, o którą Twoi klienci i tak prędzej czy później zapytają.
2. Dlaczego mój nadruk jest nadal lepki?
Zazwyczaj wynika to ze złego wymieszania lub zbyt niskiej temperatury. Jeśli katalizator nie zadziała w pełni, silikon pozostaje półpłynny. Użyj termometru laserowego i upewnij się, że powierzchnia tkaniny osiąga co najmniej 120°C+.
3. Czy mogę użyć tego na wodoodpornym nylonie?
To skomplikowane, ponieważ powłoki te są stworzone dosłownie po to, by odpychać substancje. Będziesz potrzebować dedykowanego „środka wiążącego” lub podkładu. Gdy ta warstwa bazowa zostanie nałożona, możesz bez problemu budować swój efekt 3D bezpośrednio na niej.
4. Ile warstw potrzebuję, aby uzyskać 2 mm wysokości?
Zależy to od gęstości siatki i grubości szablonu. Zazwyczaj przy użyciu sita o gęstości 100 oczek/cm i grubego szablonu można uzyskać około 0,4 mm na przejście. Tak więc, aby osiągnąć pułap 2 mm, będziesz potrzebować około 5 przejść.
5. Jaki jest okres trwałości farby przed jej wymieszaniem?
Niezmieszany tusz silikonowy Sollyd zazwyczaj zachowuje trwałość przez 12 miesięcy, jeśli jest przechowywany w chłodnym i suchym miejscu. Po dodaniu katalizatora czas przydatności do użycia („pot life”) wynosi zazwyczaj od 4 do 8 godzin, w zależności od temperatury w pomieszczeniu.

 English
 Deutsch (Sie)
 العربية
 বাংলা
 香港中文
 Français
 Bahasa Indonesia
 Português do Brasil
 한국어
 Tiếng Việt
 日本語
 Polski
 Русский
 Türkçe
 ไทย
 Español de México