
-
Llamar ahora +86 13426858645
-
¿Tienes preguntas? [email protected]
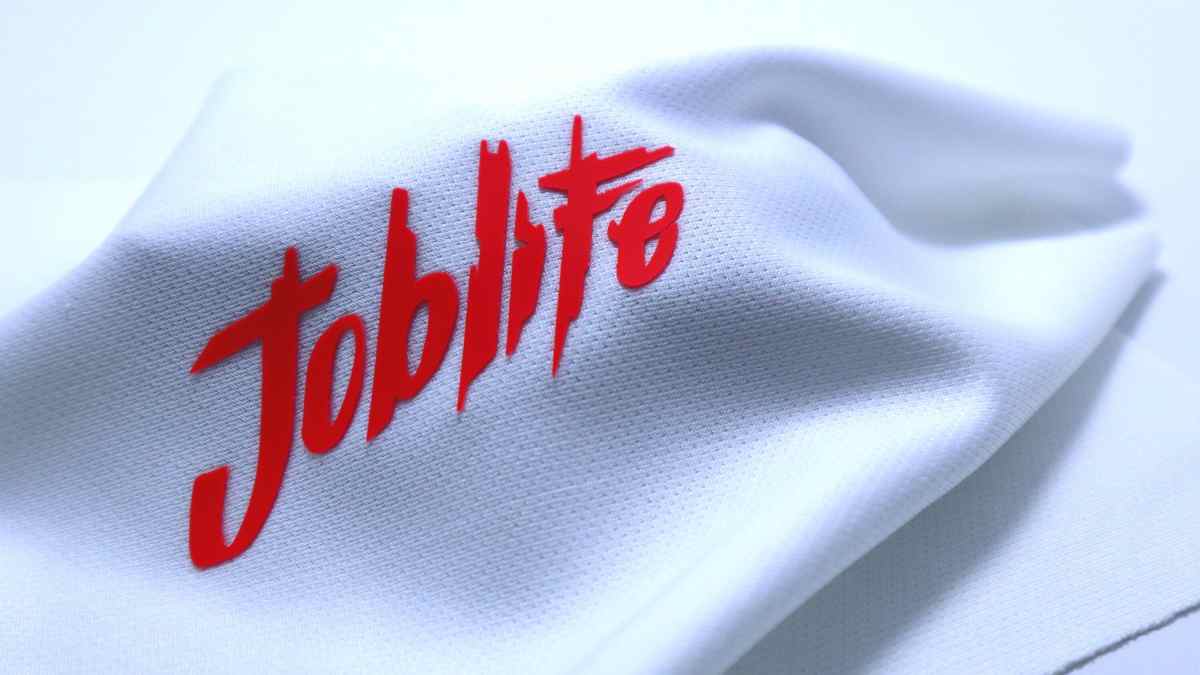
Proceso de impresión con tinta de silicona 3D para fabricantes textiles
Los propietarios de fábricas enfrentan el mismo dolor de cabeza todos los días: logotipos que se agrietan después de tres lavados o que se sienten como una pieza rígida de plástico. Las marcas globales se están volviendo más estrictas con los materiales sin PVC, y las tintas de la vieja escuela ya no cumplen con los estándares. La mayoría de las líneas de producción luchan por lograr esa apariencia elevada y perfectamente definida sin que la tinta se corra o pierda su forma. Aquí es exactamente donde la tinta de silicona para impresión de prendas resuelve el problema al ofrecer una forma duradera y ecológica de crear relieve y textura que perdura.

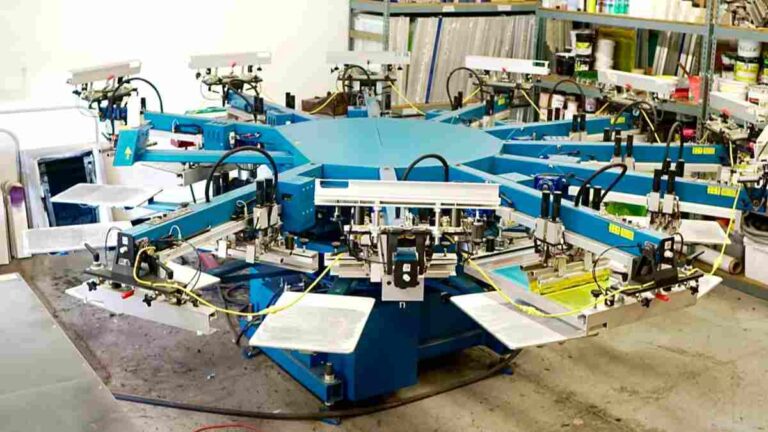
Tabla de contenido
Mire, apilar silicona en una camisa hasta que parezca una guía telefónica en braille no es magia. Usted coloca goma húmeda sobre goma húmeda, la seca y espera que los bordes no se desplomen en un charco derretido. Una impresión de silicona 3D nítida significa acertar con sus marcas en la prensa y controlar su química. Debe seguir la ficha técnica de su sistema de tinta específico para obtener las proporciones de mezcla, la vida útil y los tiempos de horneado según los requisitos específicos del producto y las pruebas.
1. Prepare el diseño y defina la altura final
Los clientes le entregarán diseños con líneas delgadas como agujas y pedirán una impresión con 2 mm de relieve. Diga que no. Los detalles que lucen nítidos en plano se convertirán en un desastre borroso cuando los apile en seis capas de altura.
Defina su altura objetivo y perfil de borde antes de quemar una pantalla. Antes de encintar sus marcos:
- Verifique los espacios abiertos. Si los huecos son muy estrechos, la silicona húmeda crea puentes y los rellena.
- Determine el registro entre su base, las capas de construcción y el acabado.
- Piense en cómo se dobla un bloque de goma masivo en una prenda desgastada.
- Obtenga una prueba física firmada por el cliente.
Mida la altura después de que esté horneada y sólida. La altura de la tinta húmeda en la platina no significa absolutamente nada.
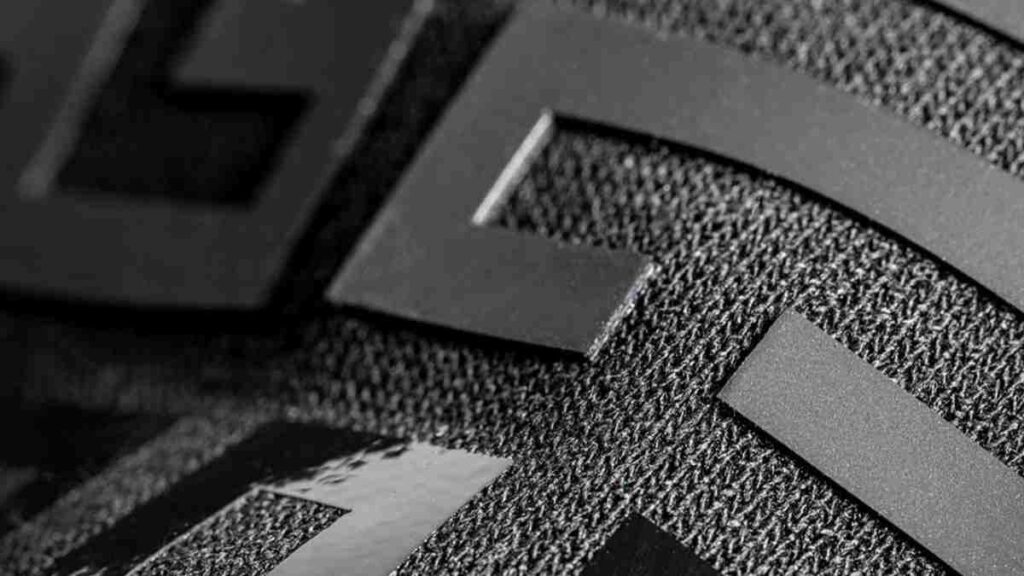
2. Prepare la pantalla y controle el grosor de la plantilla
La emulsión sobre la malla (EOM) es tu única aliada aquí. Pero cargar una malla con capas gruesas de emulsión no te garantiza automáticamente una impresión en 3D. Una plantilla más gruesa retiene más tinta, pero también dificulta el desprendimiento y puede arrancar los detalles finos de la malla si tu fuera de contacto es deficiente.
Revisa tus marcos:
- Tensión como tambor. Las mallas flojas provocan manchas.
- Grosor de emulsión uniforme. Utiliza película capilar gruesa según las especificaciones validadas de tu cuarto de revelado.
- Cero poros. Cúbrelos con cinta.
Recuerda los fundamentos de la tinta: el plastisol nunca se seca en la malla; puedes dejarlo el fin de semana, ir a comer, no le pasa nada. Pero no lo toques con agua. Necesitas solvente de limpieza, aguarrás o desengrasante, y tus trapos deben ir en un bote de seguridad contra incendios con certificación OSHA. La silicona tiene una vida útil limitada en la malla, pero las reglas de limpieza son igual de exigentes.
3. Seleccione la malla según el depósito y el detalle
¿Quieres un blanco brillante sobre algodón negro? Tendrás que pasarlo a través de una malla de 86 o 110 hilos con mucha presión de racleta. No te quejes si se convierte en una armadura a prueba de balas que se siente como un tapete. Añade reductor para suavizarlo, pero prepárate para ver cómo tu opacidad se convierte en un gris fantasma.
| Variable de malla | Realidad del taller |
| Número de hilos | Un número bajo deja pasar demasiado material. Un número alto retiene el detalle pero obstruye la tinta. |
| Diámetro del hilo | Los hilos delgados significan más área abierta para empujar material grueso. |
| Tamaño de apertura | Determina si la silicona realmente se libera de la malla. |
| Tensión de la malla | Una tensión alta permite que el depósito húmedo se desprenda limpiamente. |
| Grosor de la plantilla | Actúa como un cortador de galletas para tu perfil. |
Especifica siempre si hablas de hilos por pulgada o por centímetro. Los cálculos de los marcos europeos te pueden confundir.
4. Pese y mezcle los componentes compatibles
Mezcla tu base, catalizador y pigmento de color para silicona basándote exactamente en los requisitos específicos del producto y las pruebas. Compra una báscula digital de gramos. No lo hagas a ojo. No robes una proporción de la cubeta de otra marca.
El procedimiento:
- Revisa las fechas de los lotes. La tinta caducada se imprime como basura.
- Pésalo.
- Raspe los lados y el fondo. El catalizador sin mezclar deja puntos pegajosos sin curar que se lavan.
- Revuelva lentamente. Batirlo como si fueran huevos atrapa burbujas de aire.
- Escriba el tiempo de mezcla en el vaso.
- Gánele al tiempo de vida útil de la mezcla.
Si las especificaciones dicen que deje desgasificar, espere. Mezcle solo lo que pueda imprimir antes de que se convierta en un bloque sólido. Puede leer más sobre las realidades químicas de las materias primas en nuestra sección de preguntas frecuentes sobre serigrafía con silicona.
5. Controle la viscosidad y la recuperación del flujo
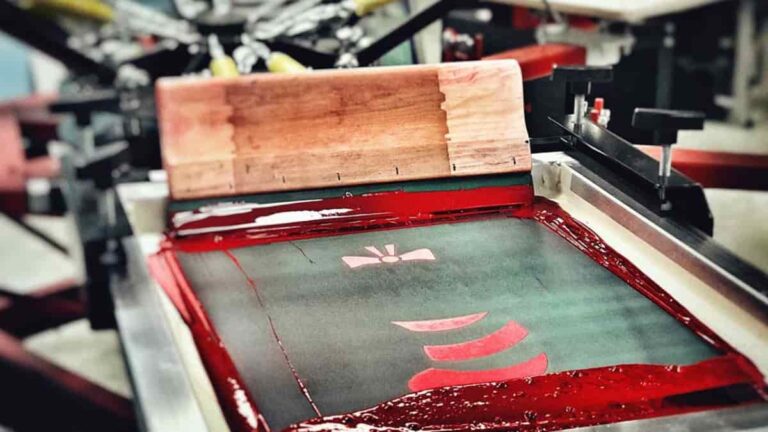
La silicona de alta densidad es tan rígida como la mantequilla de maní fría recién sacada del balde; debe revolverla con una espátula hasta que le duelan los antebrazos. Necesita adelgazarse por cizallamiento bajo el rasero para fluir a través de la malla y luego bloquearse inmediatamente para que sus bordes afilados no se desplomen.
Busque por:
- Obstrucción en detalles estrechos.
- Arrastre en la pasada del rasero.
- Desprendimiento pegajoso que levanta la camiseta.
- Desplome fuera de los límites después de la pasada.
Mantenga estable la temperatura del taller. Utilice solo los modificadores del fabricante. No pierda el tiempo vertiendo aceite de silicona de uso general al azar en la mezcla; arruinará la definición de sus bordes y acabará con la resistencia al lavado.
6. Establezca el ciclo de impresión-secado intermedio-impresión
Pegue bien la prenda a la mesa. Si la tela se desplaza un milímetro durante una impresión de 6 capas, está imprimiendo basura.
Nueve de cada diez veces, omitir la base bloqueadora en sintéticos resulta en que su impresión blanca brillante se torne de color rosa pepto-bismol sobre poliéster rojo, porque el calor atrajo el tinte de la camiseta hacia el plástico.
Para cada pasada:
- Aplique el depósito.
- Deje que la pantalla se separe limpiamente.
- Aplique flash.
- Deje que las paletas se enfríen para no sobrecurar las capas base.
- Verifique su registro.
Noticia de última hora: 230°F bajo el flash es solo un gel superficial pegajoso para que el siguiente cabezal no se corra. Si lo hornea completamente bajo el flash, la siguiente capa no se adherirá. Registre el durómetro, ángulo, presión y velocidad de su rasero.
7. Construya la altura de impresión de silicona gradualmente
Aplique y flash. Aplique y flash. No hay un número mágico de pasadas. Seis pasadas en una manual pueden equivaler a cuatro en una automática, dependiendo de su malla y la presión del rasero.
Durante la configuración:
- Lleve un registro exacto de cuántas pasadas hizo.
- Observe el centro y los bordes. Los bordes se acumulan más rápido.
- Vigile que el texto pequeño no se cierre.
- Mida el perfil real después de que esté completamente horneado.
Un recubrimiento transparente mate o brillante al final es un paso independiente. Trátalo como una variable de capa totalmente nueva.
8. Evite el colapso de los bordes, burbujas y alturas desiguales
Cuando algo sale mal, determina si ocurrió bajo el flash o durante el paso del rasero.
| Defecto | La realidad | La solución |
| Colapso de borde | Se aplicó demasiado calor en el pre-secado o se depositó demasiada tinta. | Reduce el calor, verifica tu depósito. |
| Burbujas | Se batió aire en el bote, o la humedad de la prenda se evaporó. | Revuelve más lento. Pre-seca las prendas. |
| Altura desigual | La pasada manual es inconsistente o el fuera de contacto está inclinado. | Nivela la prensa. Asegura la presión. |
| Detalles distorsionados | Tensión de malla deficiente que arrastra la tinta húmeda. | Aprieta tu malla. |
| Separación de capas | Se horneó demasiado una capa inferior; la capa superior no puede adherirse. | Reduce el tiempo de pre-secado. Verifica la ventana de adhesión entre capas. |
El truco es que no puedes cambiar cinco variables a la vez. Cambia una sola cosa. Pruébala.
9. Valide el curado final
Hornear esa pasta de vinilo a 320°F (160°C) para que se fusione en un bloque sólido de caucho es la única forma en que sobrevive al lavado. Eso significa que todo el depósito grueso en 3D necesita alcanzar esa temperatura, hasta llegar a la tela.
Las pistolas láser de temperatura mienten; las sondas de contacto dicen la verdad. Pasa una sonda por tu túnel.
- Mide la parte más gruesa de la impresión.
- Mapea los puntos calientes y fríos de tu secadora.
- Verifica la velocidad de tu banda comparada con el tiempo de permanencia requerido.
- Ten cuidado de no quemar la prenda.
Tocar la impresión al final de la banda y decir que se siente seca es de aficionados. Deja que se enfríe antes de evaluarla.
10. Pruebe la elasticidad, la adhesión y la durabilidad del lavado
Prueba tu impresión final en la prenda de producción real según los requisitos específicos del producto y las pruebas.
Pruebas de elasticidad
Tira de ella. ¿Regresa a su forma original? ¿Se levanta el borde? ¿Se agrieta? Pruébala ante la tensión real a la que se verá sometida la camiseta en el mundo real.
Pruebas de adhesión
Raspa los bordes. Mira si la capa superior se desprende de la capa base como una cebolla. Las pruebas de cinta adhesiva están bien para un vistazo rápido, pero no reemplazan las pruebas de estrés reales.
Pruebas de lavado
Los clientes lo lavarán en ciclos industriales calientes con detergente barato. Pruébelo con sus ciclos de lavado especificados. Si se desprende como piel muerta en el lavado del cliente, no solo añada más catalizador. Revise sus tiempos de secado intermedio (flash) y las temperaturas del túnel.
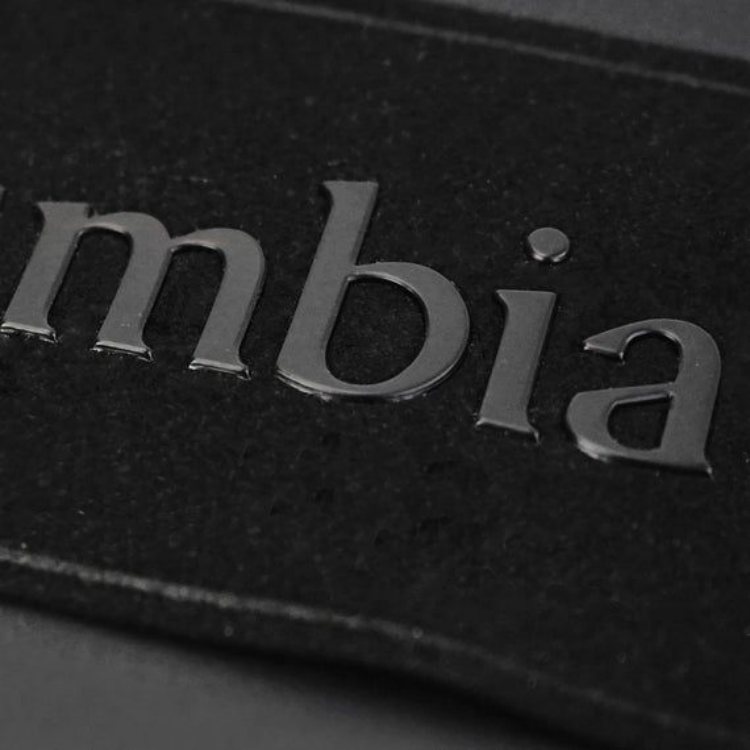
11. Mantenga la consistencia en la producción por lotes
Convierta la prueba aprobada en una configuración documentada. Escríbalo.
| Área de control | Qué rastrear |
| Tela | Composición, lote de tinte, acabados. |
| Tinta | Números de lote, tiempo de mezcla. |
| Pantalla | Número de hilos de la malla, tensión, espesor de la capa (EOM). |
| Impresión | Durómetro del rasero, ángulo, presión, número de pasadas. |
| Capas | Orden de secado intermedio, capas transparentes. |
| Calentamiento | Tiempo de permanencia en el secado intermedio, estaciones de enfriamiento. |
| Curado final | Velocidad de la banda, temperatura del túnel, lecturas de la sonda. |
Compare la pieza 100 con la pieza 1. Vigile la vida útil de la mezcla (pot life). Cuando la silicona empieza a ponerse grumosa en la pantalla después de cuatro horas de trabajo, su depósito cambia. Retírela y prepare una mezcla nueva.
Si todo sale mal, detenga la prensa. Investigue antes de reiniciar.
Compruebe la compatibilidad del material antes de perder un día en la prensa: Elección de tinta de silicona para aplicaciones de impresión textil.
Preguntas frecuentes
1. ¿Son estas tintas seguras para el medio ambiente?
Por supuesto. Cada tinta Sollyd está libre de PVC y cumple con los principales estándares como OEKO-TEX y REACH. Este es un punto de venta importante para las grandes marcas que tienen listas estrictas de "Química Verde". Le proporcionaremos toda la documentación que sus clientes le pedirán de todos modos.
2. ¿Por qué mi impresión sigue estando pegajosa?
Por lo general, se trata de una mala mezcla o de que el calor no fue lo suficientemente alto. Si el catalizador no "reacciona" completamente, la silicona permanece semilíquida. Tome un termómetro láser y asegúrese de que la superficie real de la tela alcance al menos 120 °C.
3. ¿Puedo usar esto en nailon impermeable?
Es complicado porque esos recubrimientos están hechos literalmente para repeler cosas. Primero necesitará un "agente de unión" o imprimador dedicado. Una vez que esa capa base esté lista, podrá construir su efecto 3D justo encima sin problemas.
4. ¿Cuántas capas necesito para una altura de 2mm?
Depende de la malla y el grosor del esténcil. Por lo general, con una pantalla de malla 100 y un esténcil grueso, puedes obtener aproximadamente 0.4mm por pasada. Por lo tanto, necesitarías unas 5 pasadas para alcanzar esa marca de 2mm.
5. ¿Cuál es la vida útil de la tinta antes de mezclarla?
La tinta de silicona Sollyd sin mezclar suele durar 12 meses si se almacena en un lugar fresco y seco. Una vez que añade el catalizador, generalmente tiene una "vida útil" de 4 a 8 horas dependiendo de la temperatura ambiente.

 English
 Deutsch (Sie)
 العربية
 বাংলা
 香港中文
 Français
 Bahasa Indonesia
 Português do Brasil
 한국어
 Tiếng Việt
 日本語
 Polski
 Русский
 Türkçe
 ไทย
 Español de México