
-
立即撥打 +86 13426858645
-
有任何疑問嗎? [email protected]
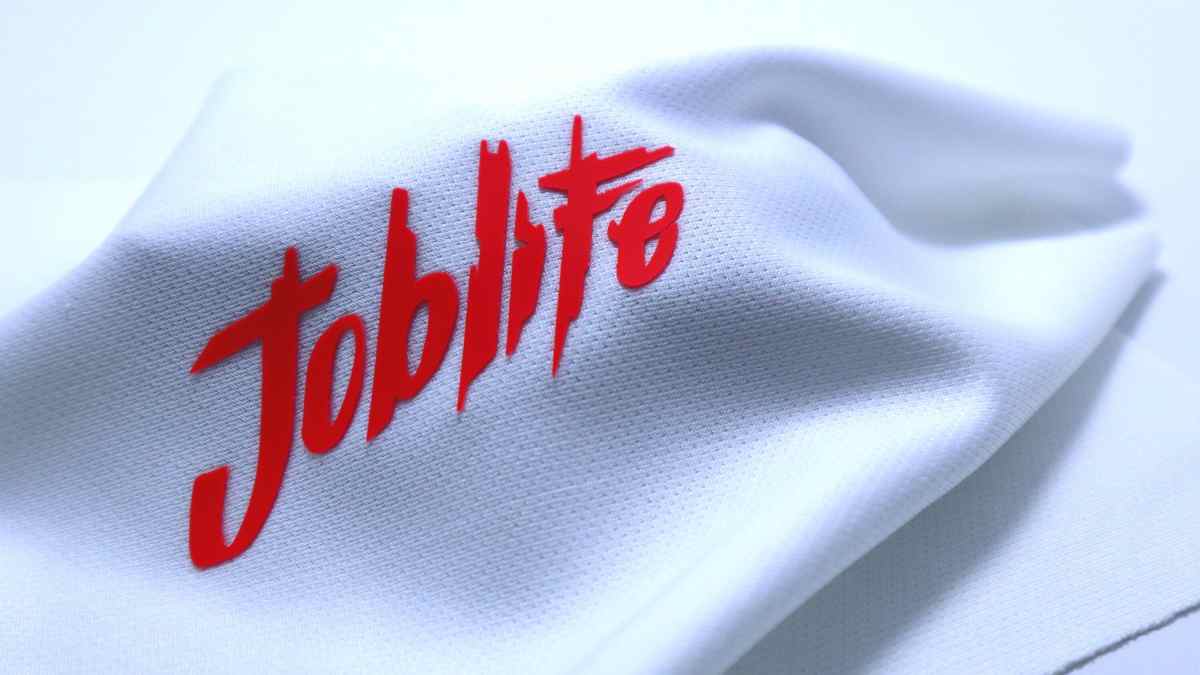
紡織製造商 3D 矽膠油墨印刷工藝
工厂业主面临同样的头痛的每一天,标志,裂后三洗或感觉像一个僵硬塑料片。 全球品牌得到更严格的关于聚氯乙烯的材料,以及老学校的油墨不是使切了。 大多数生产线的斗争得到清晰的,提出了看起来没有墨水的"渗出"或失去它的形状。 这正是硅胶墨服装的印刷解决的问题,通过提供一个持久的、环保的方式建立高度和质,持续。

目錄
聽著,在襯衫上堆疊矽膠直到它看起來像盲人點字電話簿並不是魔法。你需要將濕橡膠層疊在濕橡膠上,閃乾它,並希望邊緣不會坍塌成一灘融化的液體。精準的 3D 矽膠印刷意味著要在印刷機上精確對位並掌控化學特性。你必須遵循油墨系統的技術資料表,根據特定的產品與測試要求,獲取混合比例、適用期與烘烤時間。
1. 準備稿件並定義成品高度
客戶會給你提供細如針線的稿件,並要求 2mm 的立體凸印。請拒絕。平面上看起來銳利的細節,一旦堆疊到六層高,就會變成一團模糊不清的混亂。
在製作網版之前,先定義目標高度與邊緣輪廓。在網框貼膠帶前:
- 確認開放空間。如果間隙太窄,濕矽膠會填滿間隙。
- 計算底層、立體層與飾面層之間的套色精準度。
- 考慮一塊巨大的橡膠磚在舊衣物上如何彎曲。
- 讓客戶簽署實體打樣樣本。
在完全烘烤固化後測量高度。在壓板上測量的濕油墨高度完全沒有參考價值。
2. 準備網版並控制感光膠厚度
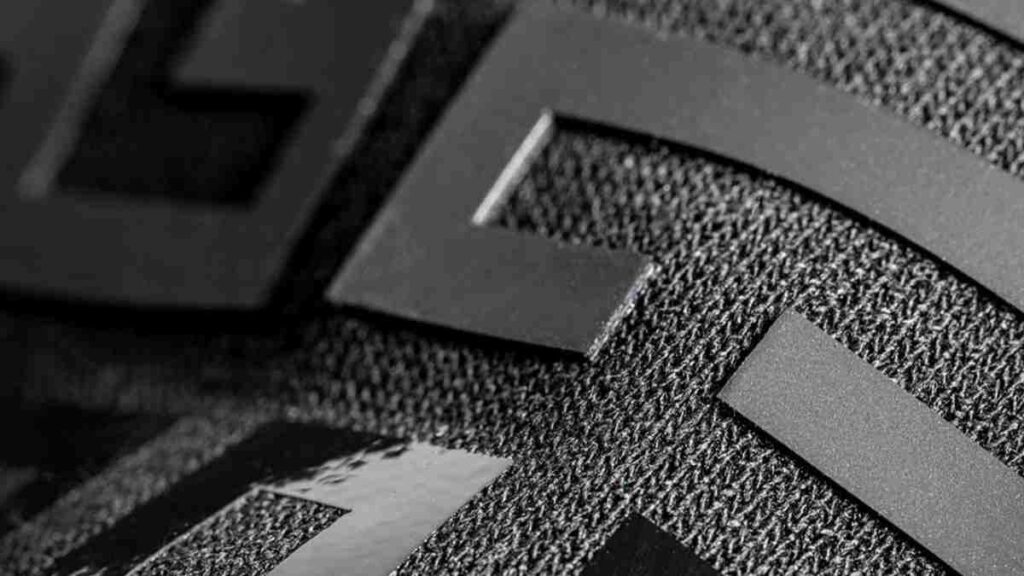
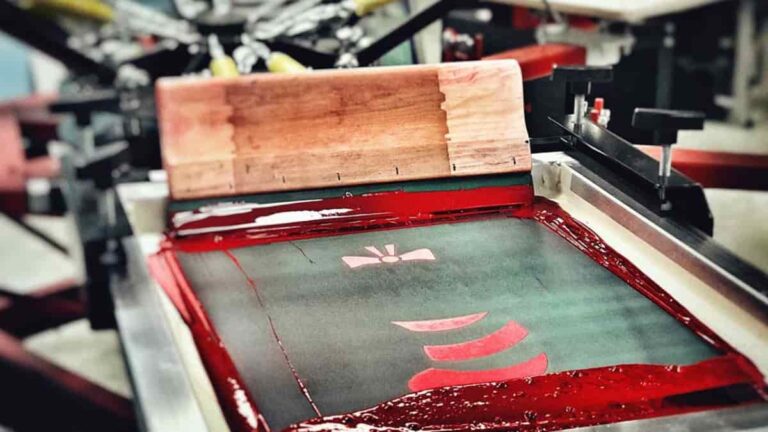
網版感光乳劑 (EOM) 是你唯一的救星。但單單在網版上塗抹厚厚的感光乳劑,並不代表就能自動印出 3D 效果。較厚的印刷模板雖然能承載更多油墨,但若離版距離 (off-contact) 設定不當,反而會影響離版效果,甚至直接把細節從網紗上扯掉。
檢查你的網框:
- 張力要像鼓面一樣緊。鬆垮的網版會導致印刷模糊。
- 確保感光乳劑塗佈均勻。請根據已驗證的網版室規格,使用高厚度的感光菲林 (capillary film)。
- 杜絕針孔。把它們貼起來。
記住油墨的基本常識:膠漿 (Plastisol) 不會在網紗上乾掉——即使週末不清理、午餐去吃個飯都沒關係。但絕對不能碰到水。你需要用洗版劑、礦物油精或除油劑,而且廢抹布必須丟進符合 OSHA 標準的防火桶。矽膠油墨在網版上的可用時間 (pot life) 很短,清理工作也同樣棘手。
3. 選擇用於塗層與細節的網紗
想要在黑色棉布上印出亮白色?你得透過 86 目或 110 目的網紗,並施加強大的刮刀壓力。別抱怨印出來像防彈衣一樣硬得像地墊。加入稀釋劑雖能讓它變軟,但你會發現不透明度直接變成髒灰色。
| 網紗變數 | 工廠車間實況 |
| 網目數 (Mesh count) | 目數越低,出墨越厚重。目數越高,雖能保留細節,但容易阻塞油墨。 |
| 線徑 (Thread diameter) | 線徑越細,代表有更多的開口面積讓黏稠材料通過。 |
| 開口尺寸 (Opening size) | 決定了矽膠油墨能否順利穿透網版。 |
| 網版張力 | 高張力能讓濕油墨層乾淨俐落地離版。 |
| 印刷模板厚度 | 就像餅乾模具一樣,決定你的印刷輪廓。 |
溝通時務必確認是指每英吋目數還是每公分目數。歐洲的網框計算方式可能會讓你混淆。
4. 稱量並混合相容的組件
調配你的底料、催化劑和 矽膠色膏 必須嚴格遵循特定產品和測試要求。去買一個數位電子秤,不要用肉眼憑感覺估計。也不要拿不同品牌的配比來混用。
操作步驟:
- 檢查批號日期。過期的油墨印出來的效果會很糟糕。
- 精確秤重。
- 刮淨盆壁和底部。未混合的催化劑會導致固化不完全並留下黏性斑點,這些斑點在清洗時會脫落。
- 請緩慢攪拌。像打雞蛋一樣快速攪拌會混入氣泡。
- 在杯子上寫下混合時間。
- 把握可操作時間(pot life)。
如果規格說明要求脫氣,請耐心等待。每次混合的量只需足夠在固化前印刷完即可。您可以閱讀我們的相關文章了解原材料的化學特性: 絲網印刷矽膠常見問題解答.
5. 控制黏度與流平恢復
高密度矽膠剛從桶裡拿出來時像冷藏的花生醬一樣濃稠;你需要用刮刀不停攪拌,直到手臂酸痛為止。它需要受剪切力變稀以便穿過網版,然後迅速恢復稠度,防止銳利的邊緣坍塌。
請留意:
- 細節堵網。
- 刮刀行程阻力大。
- 脫網時黏性導致衣服被拉起。
- 印刷後邊緣坍塌。
保持車間溫度穩定。僅使用製造商提供的添加劑。不要隨意將一般的矽油倒入混合物中;這會破壞邊緣清晰度並嚴重影響水洗牢度。
6. 建立「印刷-閃乾-印刷」循環
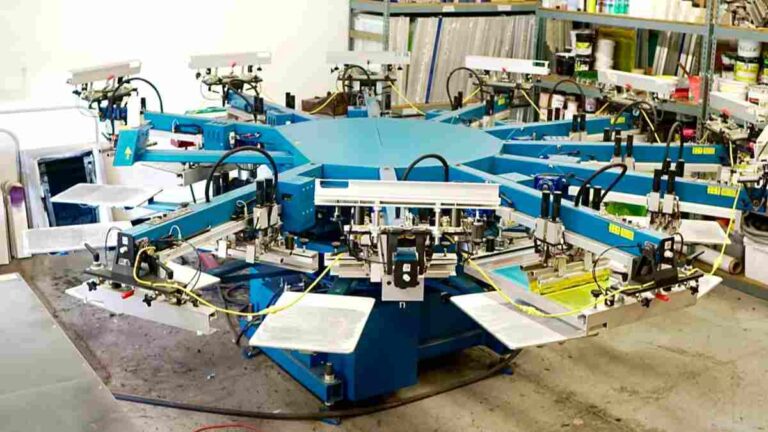
將印刷板固定緊。如果在 6 層疊加印刷過程中織物移位一毫米,你印出來的就是廢品。
十次中有九次,在合成纖維上跳過底膠會導致你的亮白色印花變成紅色的粉紅色(像胃藥的顏色),因為熱量將衣服的染料吸入了塑料中。
對於每一次印刷:
- 均勻塗佈油墨。
- 讓網版乾淨地脫離。
- 進行閃乾。
- 冷卻承印台,以免底層過度固化。
- 檢查套準位置。
注意:在閃乾機下達到 230°F 只是為了讓表面凝膠化,以免下一個印頭弄髒圖像。如果你在閃乾時將其徹底烤乾,下一層將無法附著。記錄你的刮刀硬度、角度、壓力和速度。
7. 逐步建立矽膠印刷高度
印刷並閃乾。重複此過程。沒有所謂的「神奇印刷次數」。根據你的網版目數和刮刀壓力,手動印刷機的六次可能等於自動印刷機的四次。
設置過程中:
- 精確記錄你的印刷次數。
- 觀察中心和邊緣。邊緣的堆疊速度通常較快。
- 留意細小文字是否開始堵塞。
- 在完全固化後測量實際的層厚輪廓。
最後的啞光或亮光透明塗層是獨立的步驟。請將其視為一個全新的圖層變數來處理。
8. 防止邊緣塌陷、氣泡與高度不均
若發生問題,請判斷是在預熱烘乾(flash)時發生,還是刮刀塗刷時出現的。
| 缺陷 | 現狀 | 解決方案 |
| 邊緣塌陷 | 預熱溫度過高或油墨堆疊過多。 | 調低溫度,並檢查油墨塗佈量。 |
| 氣泡 | 油墨杯中混入空氣,或是衣物濕氣受熱蒸發所致。 | 攪拌動作放慢。先預熱烘乾衣物。 |
| 厚度不均 | 手動塗刷不穩定或網版離版距離(off-contact)傾斜。 | 調平印刷台。鎖定壓力設定。 |
| 細節失真 | 網版張力不足,拖動了濕油墨。 | 拉緊網紗。 |
| 圖層分離 | 底層烘烤過度,導致頂層無法附著。 | 縮短預熱時間。檢查層間附著窗口期。 |
關鍵在於,你不能同時更改五個變數。一次只改一樣,進行測試。
9. 驗證最終固化效果
將膠漿加熱到 320°F (160°C) 使其融合為堅固的橡膠塊,是確保其耐洗的唯一方法。這意味著整層厚實的 3D 圖案必須完全達到該溫度,直到與織物接觸的最底層。
紅外線測溫槍不可靠,接觸式探針才是真相。請使用探針穿過隧道式烘乾機進行測量。
- 測量印刷圖案最厚的部分。
- 繪製烘乾機的熱點與冷點分佈圖。
- 檢查傳送帶速度與所需的停留時間是否配合。
- 注意避免燒焦衣物。
在傳送帶末端觸摸圖案覺得乾了只是業餘做法。務必讓它冷卻後再進行評估。
10. 測試拉伸、附著力與耐洗牢度
根據特定的產品與測試要求,在實際生產用的衣物上測試最終印刷成品。
拉伸測試
用力拉扯。它會回彈嗎?邊緣會翹起嗎?會裂開嗎?請依據衣物在現實使用中會承受的壓力進行測試。
附著力測試
摳一下邊緣。看看頂層是否像洋蔥皮一樣從底層剝落。膠帶測試僅能作為快速檢查,不能取代實際的應力測試。
耐洗測試
客戶會用廉價的洗滌劑進行工業熱洗。請按照您指定的洗滌週期進行測試。如果它像死皮一樣在客戶的洗滌過程中脫落,不要只是一味地增加催化劑。請檢查您的閃乾時間和隧道爐溫度。
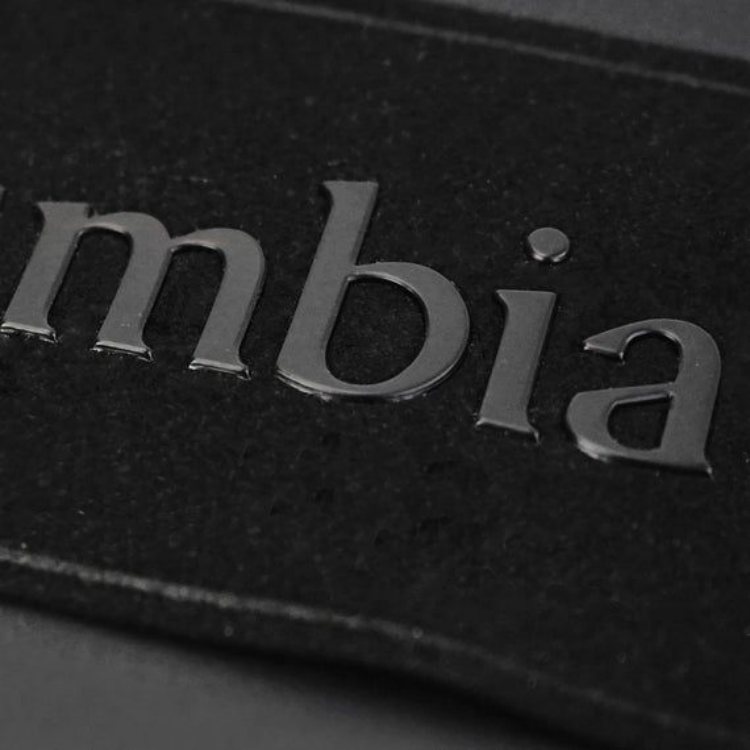
11. 在批量生產中保持一致性
將已批准的試驗轉化為書面的生產流程設定。請記錄下來。
| 控制區域 | 追蹤內容 |
| 布料 | 成分、染缸號、後整理。 |
| 油墨 | 批號、混合時間。 |
| 網版 | 網目、張力、EOM 厚度。 |
| 印刷 | 刮刀硬度、角度、壓力、印刷次數。 |
| 分層 | 閃乾順序、透明罩光。 |
| 加熱 | 閃乾停留時間、冷卻站。 |
| 最終固化 | 輸送帶速度、隧道爐溫度、探針讀數。 |
對比第 100 件與第 1 件樣品。注意混合後的壽命。當矽膠在印刷四小時後開始在網版上變稠,您的墨層厚度就會改變。請刮除並重新混合。
如果一切出現偏差,請立即停止印刷機。重啟前請先進行調查。
在浪費一整天時間印刷前,請先檢查材料相容性: 為紡織印花應用選擇矽膠油墨.
常見問題
1.這些油墨對環境安全嗎?
當然可以。每一款 Sollyd 油墨都不含 PVC,並符合 OEKO-TEX 和 REACH 等國際標準。對於擁有嚴格「綠色化學」清單的大品牌來說,這是一個巨大的賣點。我們會提供您客戶必定會索取的所有相關證明文件。
2.為什麼我的印刷品仍然有黏性?
通常是因為混合比例不當或加熱溫度不足所致。如果催化劑沒有完全「啟動」,矽膠會保持半液態。請使用雷射測溫槍,確保織物表面實際溫度達到至少 120°C 以上。
3. 我可以在防水尼龍上使用這種墨水嗎?
這很棘手,因為那些塗層本身就是為了排斥物質而製造的。你首先需要一種專用的「粘合劑」或底漆。一旦底層設定好,你就可以毫無問題地在上面製作你的 3D 效果。
4. 要達到 2 毫米的高度,我需要印多少層?
這取決於您的網版目數和膠版厚度。通常情況下,使用 100 目網版和厚膠版,每層大約可以達到 0.4 毫米。因此,大約需要 5 次印刷才能達到 2 毫米的厚度。
5. 墨水在混合前的保質期是多少?
未混合的 Sollyd 矽膠油墨如果存放在陰涼乾燥的地方,通常可保存 12 個月。一旦加入催化劑,根據室溫,您通常會有 4 到 8 小時的「適用期」。

 English
 Deutsch (Sie)
 العربية
 বাংলা
 香港中文
 Français
 Bahasa Indonesia
 Português do Brasil
 한국어
 Tiếng Việt
 日本語
 Polski
 Русский
 Türkçe
 ไทย
 Español de México