
-
Ligue agora +86 13426858645
-
Alguma dúvida [email protected]
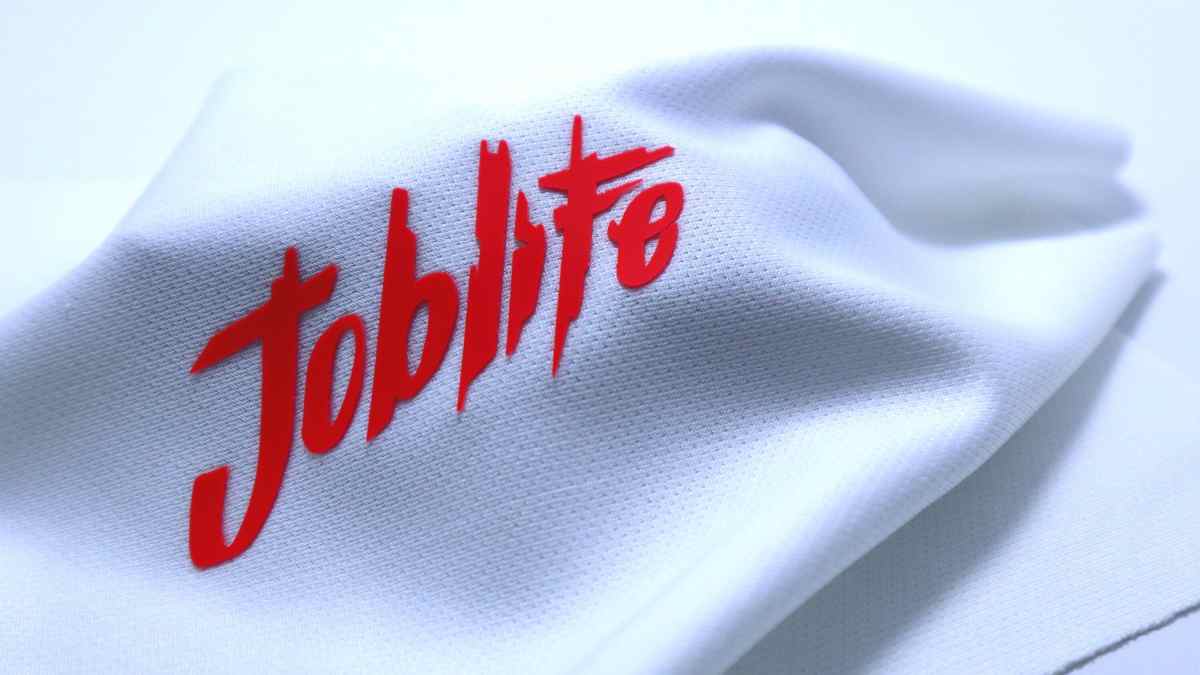
Processo de Impressão com Tinta de Silicone 3D para Fabricantes de Têxteis
Os proprietários de fábricas enfrentam a mesma dor de cabeça todos os dias: logotipos que racham após três lavagens ou parecem um pedaço rígido de plástico. Marcas globais estão se tornando mais rigorosas em relação a materiais livres de PVC, e as tintas tradicionais não estão mais atendendo aos requisitos. A maioria das linhas de produção luta para obter aquele visual perfeitamente nítido e em relevo sem que a tinta “sangre” ou perca sua forma. É exatamente aqui que a tinta de silicone para impressão em vestuário resolve o problema, oferecendo uma maneira durável e ecológica de criar altura e textura que duram.

Sumário
Olha, empilhar silicone em uma camisa até parecer uma agenda telefônica em braille não é mágica. Você empilha borracha úmida sobre borracha úmida, cura rapidamente e espera que as bordas não desmoronem em uma poça derretida. Uma impressão 3D de silicone nítida significa atingir suas marcas na prensa e controlar sua química. Você segue a ficha técnica do seu sistema de tinta específico para obter suas proporções de mistura, vida útil e tempos de cura com base nos requisitos específicos do produto e nos testes.
1. Prepare a Arte e Defina a Altura Final
Os clientes entregarão artes com linhas finas como agulhas e pedirão uma impressão em relevo de 2mm. Diga não. Detalhes que parecem nítidos em uma superfície plana se transformarão em uma confusão borrada quando você empilhá-los em seis camadas de altura.
Defina sua altura alvo e perfil de borda antes de gravar uma tela. Antes de passar fita nas suas matrizes:
- Verifique os espaços abertos. Se as lacunas forem muito estreitas, o silicone úmido cria pontes e as preenche.
- Determine o registro entre sua base, camadas de construção e acabamento.
- Pense em como um bloco maciço de borracha se dobra em uma peça de roupa usada.
- Obtenha uma amostra física aprovada pelo cliente.
Meça a altura depois que estiver totalmente curada. A altura da tinta úmida na platina não significa absolutamente nada.
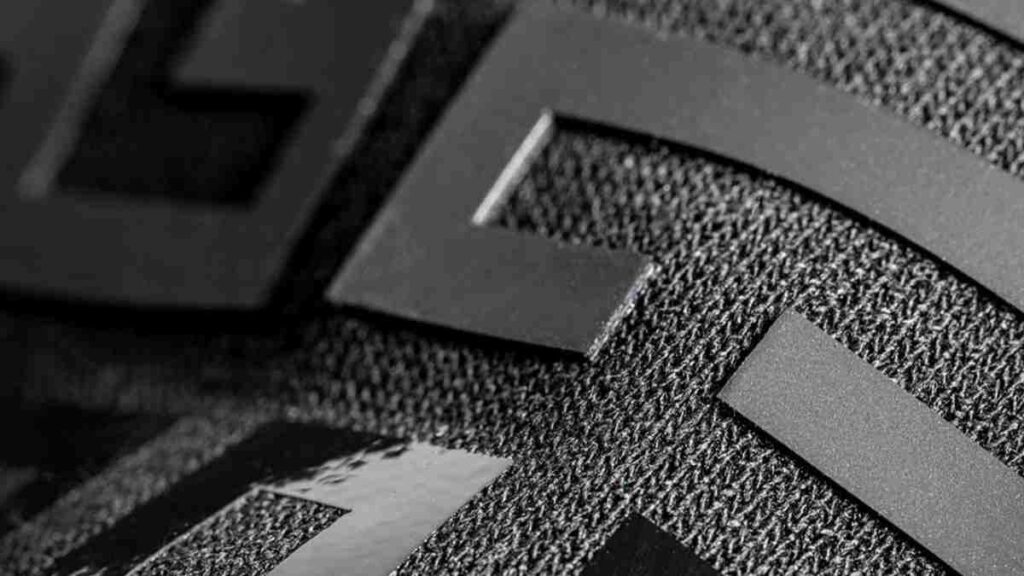
2. Prepare a Tela e Controle a Espessura do Estêncil
A emulsão sobre a tela (EOM) é sua única aliada aqui. Mas aplicar camadas espessas de emulsão na tela não garante automaticamente uma impressão 3D. Um estêncil mais espesso retém mais tinta, mas também dificulta a liberação e pode arrancar detalhes finos da tela se o seu off-contact estiver ruim.
Verifique suas matrizes:
- Tensão esticada como um tambor. Telas frouxas borram.
- Espessura de emulsão uniforme. Use filme capilar espesso com base nas especificações validadas da sua sala de telas.
- Zero furos. Cubra-os com fita.
Lembre-se do básico sobre tintas: Plastisol nunca seca na tela — deixe-o lá durante o fim de semana, almoce, ele não se importa. Mas não o toque com água. Você precisa de solvente de limpeza (press wash), aguarrás ou desengraxante, e seus panos de limpeza devem ser descartados em um recipiente antichamas conforme as normas da OSHA. O silicone tem um tempo de vida útil limitado na tela, mas as regras de limpeza são igualmente rigorosas.
3. Selecione a Malha para Depósito e Detalhes
Você quer um branco brilhante em algodão preto? Você terá que empurrá-lo através de uma tela de 86 ou 110 fios com forte pressão do rodo. Não reclame quando virar uma armadura à prova de balas que parece um capacho. Adicione redutor para deixá-la macia e veja sua opacidade se transformar em um fantasma cinzento e opaco.
| Variável da tela | Realidade da oficina |
| Contagem de fios (Mesh count) | Contagem menor deposita muita tinta. Contagem maior retém detalhes, mas sufoca a passagem da tinta. |
| Diâmetro do fio | Fios finos significam mais área aberta para empurrar material espesso. |
| Tamanho da abertura | Determina se o silicone realmente libera da tela. |
| Tensão da tela | Alta tensão destaca o depósito úmido de forma limpa. |
| Espessura do estêncil | Funciona como um cortador de biscoitos para o seu perfil. |
Sempre especifique se você está falando de fios por polegada ou por centímetro. A matemática de quadros europeus pode te confundir.
4. Pese e Misture os Componentes Compatíveis
Misture sua base, catalisador e pigmento de cor para silicone exatamente com base nos requisitos específicos do produto e nos testes. Compre uma balança digital em gramas. Não faça no olho. Não copie a proporção de um balde de outra marca.
O procedimento:
- Leia as datas de lote. Tinta vencida imprime como lixo.
- Pese tudo corretamente.
- Raspe as laterais e o fundo. O catalisador não misturado deixa pontos pegajosos não curados que saem na lavagem.
- Misture lentamente. Bater como se fossem ovos aprisiona bolhas de ar.
- Escreva o tempo de mistura no copo.
- Respeite o tempo de vida útil da mistura (pot life).
Se a especificação diz para deixar desgaseificar, espere. Misture apenas o que você consegue imprimir antes que endureça completamente. Você pode ler sobre as realidades da química bruta em nosso FAQ sobre silicone para serigrafia.
5. Controle a Viscosidade e a Recuperação de Fluxo
O silicone de alta densidade é rígido como manteiga de amendoim gelada ao sair do balde; você tem que mexer com uma espátula até seus antebraços doerem. Ele precisa sofrer cisalhamento sob o rodo para fluir através da tela e, em seguida, travar imediatamente para que suas bordas afiadas não cedam.
Fique atento a:
- Detalhes finos entupindo.
- Arrasto no movimento do rodo.
- Liberação pegajosa puxando a camiseta.
- Deslizamento para fora dos limites após o movimento.
Mantenha a temperatura da oficina estável. Use apenas os modificadores do fabricante. Não perca tempo despejando óleo de silicone genérico aleatório na mistura; isso arruinará a definição das bordas e destruirá a resistência à lavagem.
6. Estabeleça o Ciclo de Impressão-Secagem-Impressão
Cole a placa com firmeza. Se o tecido se mover um milímetro durante uma construção de 6 camadas, você está imprimindo lixo.
Nove em cada dez vezes, pular a base bloqueadora em sintéticos resulta em sua impressão branca brilhante ficando rosa chiclete em poliéster vermelho, porque o calor puxou o corante da camiseta direto para dentro do plástico.
Para cada passada:
- Deposite o produto.
- Deixe a tela soltar de forma limpa.
- Faça a cura parcial (flash).
- Deixe as mesas esfriarem para não sobrecurar as camadas base.
- Verifique seu registro.
Notícia importante: 230°F sob o flash é apenas gel de superfície pegajoso para que a próxima cabeça não borre. Se você secar demais sob o flash, a próxima camada não grudará. Registre a dureza (durômetro), ângulo, pressão e velocidade do seu rodo.
7. Construa a Altura da Impressão em Silicone Gradualmente
Aplique e faça flash. Aplique e faça flash. Não existe um número mágico de passadas. Seis passadas em uma manual podem equivaler a quatro em uma automática, dependendo da sua tela e da pressão do rodo.
Durante a configuração:
- Acompanhe exatamente quantas aplicações você fez.
- Observe o centro e as bordas. As bordas acumulam mais rápido.
- Fique atento ao fechamento de textos pequenos.
- Meça o perfil real após a cura total.
Uma camada de verniz fosco ou brilhante ao final é uma etapa separada. Trate-a como uma variável de camada totalmente nova.
8. Evite o Colapso das Bordas, Bolhas e Altura Irregular
Quando algo der errado, descubra se aconteceu sob o flash ou na puxada do rodo.
| Defeito | A Realidade | A Solução |
| Colapso de borda | Flash muito quente ou excesso de tinta aplicado. | Reduza o calor, verifique a sua camada de tinta. |
| Bolhas | Ar batido na mistura ou umidade da camiseta evaporando. | Misture mais devagar. Faça o pré-flash nas camisetas. |
| Altura irregular | A passada manual é inconsistente ou o fora de contato está inclinado. | Nivele a prensa. Trave a pressão. |
| Detalhes distorcidos | Tensão da tela ruim arrastando a tinta úmida. | Aumente a tensão da sua malha. |
| Separação de camadas | Camada inferior cozida demais; a camada superior não consegue aderir. | Reduza o tempo de flash. Verifique o intervalo entre as camadas. |
O segredo é que você não pode mudar cinco variáveis de uma vez. Mude uma coisa. Teste.
9. Valide a Cura Final
Aquecer essa pasta vinílica a 160°C (320°F) para que ela se funda em um bloco sólido de borracha é a única maneira de sobreviver à lavagem. Isso significa que toda a camada espessa em 3D precisa atingir essa temperatura, até chegar ao tecido.
Termômetros a laser mentem—sondas de contato dizem a verdade. Passe uma sonda pelo seu túnel.
- Meça a parte mais espessa da estampa.
- Mapeie os pontos quentes e frios do seu secador.
- Verifique a velocidade da sua esteira em relação ao tempo de permanência necessário.
- Cuidado para não queimar a peça.
Tocar na estampa no final da esteira e dizer que parece seca é amadorismo. Deixe esfriar antes de avaliar.
10. Teste a Elasticidade, Adesão e Durabilidade da Lavagem
Teste sua estampa final na peça de produção real com base em requisitos específicos de produto e teste.
Teste de Elasticidade
Puxe. Ela volta ao normal? A borda levanta? Ela racha? Teste com a tensão real que a camiseta sofrerá no mundo real.
Teste de Adesão
Cutuque as bordas. Veja se a camada superior descasca da camada base como uma cebola. Testes com fita são bons para uma verificação rápida, mas não substituem testes de estresse reais.
Teste de Lavagem
Os clientes lavarão a peça em processos industriais a quente com detergente barato. Teste com seus ciclos de lavagem especificados. Se a tinta descascar como pele morta na lavagem do cliente, não adicione apenas mais catalisador. Verifique seus tempos de flash e as temperaturas do túnel.
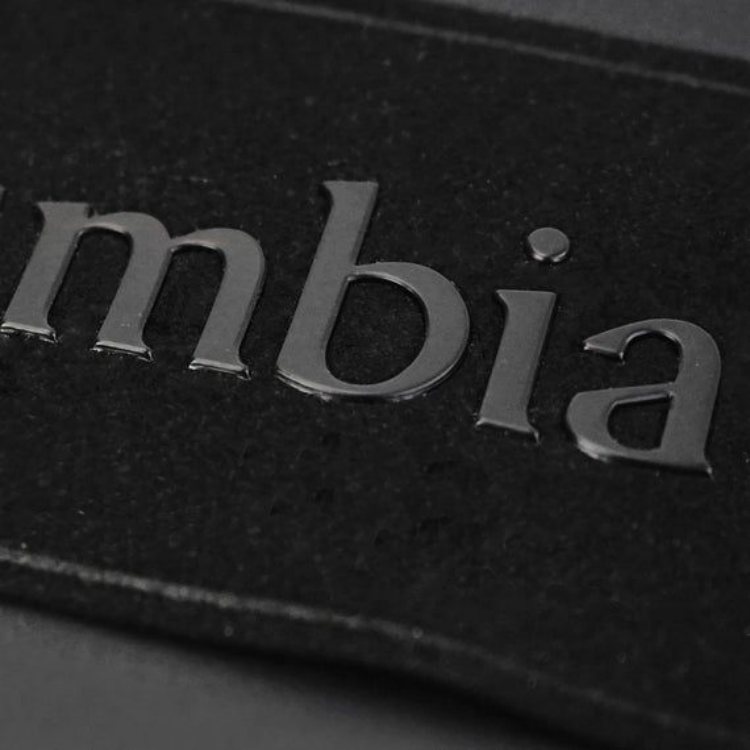
11. Mantenha a Consistência na Produção em Lote
Converta o teste aprovado em uma configuração documentada. Coloque tudo por escrito.
| Área de controle | O que monitorar |
| Tecido | Composição, lote de tingimento, acabamentos. |
| Tinta | Números de lote, tempo de mistura. |
| Tela | Contagem de fios (mesh), tensão, espessura da camada de emulsão (EOM). |
| Impressão | Dureza do rodo (durômetro), ângulo, pressão, número de passadas. |
| Camadas | Ordem de flash, vernizes. |
| Aquecimento | Tempo de permanência no flash, estações de resfriamento. |
| Cura final | Velocidade da esteira, temperatura do túnel, leituras da sonda. |
Compare a centésima peça com a primeira. Fique atento à vida útil da mistura (pot life). Quando o silicone começar a criar grumos na tela após quatro horas de trabalho, seu depósito de tinta mudará. Remova o material e prepare uma mistura nova.
Se algo der errado, pare a máquina. Investigue antes de reiniciar.
Verifique a compatibilidade do material antes de perder um dia na impressora: Escolhendo tinta de silicone para aplicações de impressão têxtil.
Perguntas Frequentes
1. Estas tintas são ecologicamente seguras?
Com certeza. Cada tinta Sollyd é livre de PVC e atende aos principais padrões como OEKO-TEX e REACH. Este é um grande argumento de venda para grandes marcas que possuem listas rígidas de "Química Verde". Forneceremos toda a documentação que seus clientes solicitarão de qualquer maneira.
2. Por que minha impressão continua pegajosa?
Geralmente, isso ocorre por uma mistura incorreta ou porque a temperatura não estava alta o suficiente. Se esse catalisador não “agir” completamente, o silicone permanece semi-líquido. Use um termômetro a laser e certifique-se de que a superfície do tecido esteja atingindo pelo menos 120°C ou mais.
3. Posso usar isso em nylon impermeável?
É complicado porque esses revestimentos são feitos literalmente para repelir substâncias. Você precisará de um agente de colagem dedicado ou primer primeiro. Assim que essa camada base estiver pronta, você pode construir seu efeito 3D exatamente por cima sem problemas.
4. Quantas camadas preciso para uma altura de 2mm?
Depende da sua malha e da espessura do estêncil. Normalmente, com uma tela de 100 fios e um estêncil espesso, você consegue cerca de 0,4mm por passada. Portanto, você precisará de aproximadamente 5 passadas para atingir a marca de 2mm.
5. Qual é a vida útil da tinta antes de ser misturada?
A tinta de silicone Sollyd não misturada geralmente dura 12 meses se armazenada em local fresco e seco. Depois de adicionar o catalisador, você geralmente tem uma vida útil de 4 a 8 horas, dependendo da temperatura ambiente.

 English
 Deutsch (Sie)
 العربية
 বাংলা
 香港中文
 Français
 Bahasa Indonesia
 Português do Brasil
 한국어
 Tiếng Việt
 日本語
 Polski
 Русский
 Türkçe
 ไทย
 Español de México