
-
Appelez maintenant +86 13426858645
-
Des questions ? [email protected]
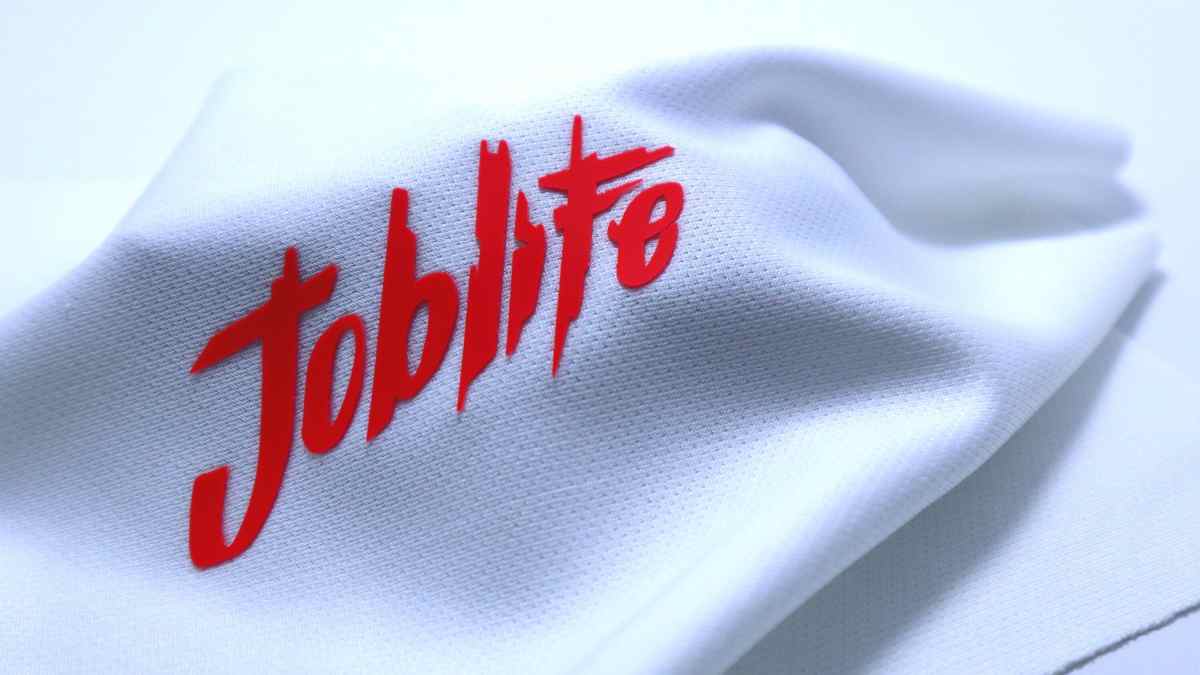
Processus d'impression à l'encre silicone 3D pour les fabricants de textiles
Les propriétaires d'usines font face au même casse-tête chaque jour : des logos qui se fissurent après trois lavages ou qui ressemblent à un morceau de plastique rigide. Les marques mondiales deviennent plus strictes concernant les matériaux sans PVC, et les encres traditionnelles ne sont plus à la hauteur. La plupart des lignes de production peinent à obtenir cet aspect parfaitement net et en relief sans que l'encre ne « bave » ou ne perde sa forme. C'est exactement là que l'encre silicone pour l'impression textile résout le problème en offrant une solution durable et écologique pour créer du relief et de la texture qui durent.

Table des matières
Écoutez, empiler du silicone sur un t-shirt jusqu'à ce qu'il ressemble à un annuaire en braille n'a rien de magique. Vous empilez du caoutchouc humide sur du caoutchouc humide, vous le passez au flash et vous espérez que les bords ne s'affaissent pas en une flaque fondue. Une impression silicone 3D nette exige de respecter vos repères sur la presse et de contrôler votre chimie. Vous devez suivre la fiche technique de votre système d'encre spécifique pour obtenir vos ratios de mélange, la durée de vie en pot et les temps de cuisson en fonction des exigences du produit et des tests.
1. Préparer le visuel et définir la hauteur finale
Les clients vous fourniront des visuels avec des lignes fines comme des aiguilles et demanderont une impression en relief de 2 mm. Dites non. Les détails qui paraissent nets à plat se transformeront en un désastre illisible une fois empilés sur six couches.
Définissez votre hauteur cible et le profil des bords avant d'insoler un écran. Avant de scotcher vos cadres :
- Vérifiez les espaces ouverts. Si les écarts sont trop serrés, le silicone humide fait un pont et les comble.
- Déterminez le repérage entre votre base, vos couches de construction et la finition.
- Réfléchissez à la façon dont une épaisse brique de caoutchouc se plie sur un vêtement porté.
- Obtenez un bon à tirer (BAT) physique signé par le client.
Mesurez la hauteur après une cuisson complète. La hauteur de l’encre humide sur le plateau ne signifie absolument rien.
2. Préparer l'écran et contrôler l'épaisseur du pochoir
L’épaisseur de l’émulsion sur la maille (EOM) est votre seule alliée ici. Mais charger un écran avec d’épaisses couches d’émulsion ne vous donne pas une impression 3D automatique. Un pochoir plus épais retient plus d’encre, mais il complique également le détachement et arrache les détails fins de la maille si votre hors-contact est médiocre.
Vérifiez vos cadres :
- Tension parfaite comme une peau de tambour. Les écrans détendus créent des bavures.
- Épaisseur d’émulsion uniforme. Utilisez un film capillaire épais selon les spécifications validées de votre atelier d’écrans.
- Aucun trou d’épingle. Bouchez-les avec du ruban adhésif.
N’oubliez pas les bases de l’encre : le plastisol ne sèche jamais sur la maille ; vous pouvez le laisser tout le week-end ou aller déjeuner, cela ne le dérange pas. Mais ne le touchez surtout pas avec de l’eau. Vous avez besoin d’un nettoyant pour presse, de white spirit ou d’un dégraissant, et vos chiffons doivent être jetés dans une poubelle ignifugée conforme aux normes OSHA. Le silicone a une durée de vie limitée sur l’écran, mais les règles de nettoyage sont tout aussi contraignantes.
3. Sélectionner la maille pour le dépôt et les détails
Vous voulez un blanc éclatant sur du coton noir ? Vous devez le faire passer à travers une maille 86 ou 110 avec une forte pression de racle. Ne vous plaignez pas si cela se transforme en une armure de poitrine pare-balles ressemblant à un tapis de sol. Ajoutez du réducteur pour l’assouplir et regardez votre opacité se transformer en un spectre gris terne.
| Variable de maille | Réalité de l’atelier |
| Nombre de mailles | Un nombre faible laisse passer trop de matière. Un nombre élevé conserve les détails mais étouffe l’encre. |
| Diamètre du fil | Des fils fins signifient plus de surface ouverte pour pousser un matériau épais. |
| Taille d’ouverture | Détermine si le silicone nettoie réellement l’écran. |
| Tension de l’écran | Une tension élevée permet de détacher proprement le dépôt humide. |
| Épaisseur du pochoir | Agit comme un emporte-pièce pour votre profil. |
Précisez toujours s’il s’agit de fils par pouce ou par centimètre. Les calculs de cadres européens pourraient vous induire en erreur.
4. Peser et mélanger les composants compatibles
Mélangez votre base, votre catalyseur et votre pigment de couleur silicone exactement selon les exigences spécifiques du produit et les tests requis. Achetez une balance numérique au gramme près. Ne faites pas ça à l’œil. Ne volez pas un ratio provenant du seau d’une autre marque.
La marche à suivre :
- Lisez les dates de lot. L'encre morte ressemble à de la saleté.
- Pesez le mélange.
- Raclez les parois et le fond. Un catalyseur mal mélangé laisse des zones collantes non polymérisées qui se détachent au lavage.
- Mélangez lentement. Fouetter comme pour des œufs emprisonne des bulles d'air.
- Notez le temps de mélange sur le pot.
- Respectez le temps d'utilisation (pot life).
Si les spécifications demandent un dégazage, patientez. Ne mélangez que la quantité que vous pouvez imprimer avant que le produit ne durcisse. Vous pouvez consulter les réalités chimiques brutes dans notre FAQ sur la sérigraphie silicone.
5. Contrôler la viscosité et la récupération de flux
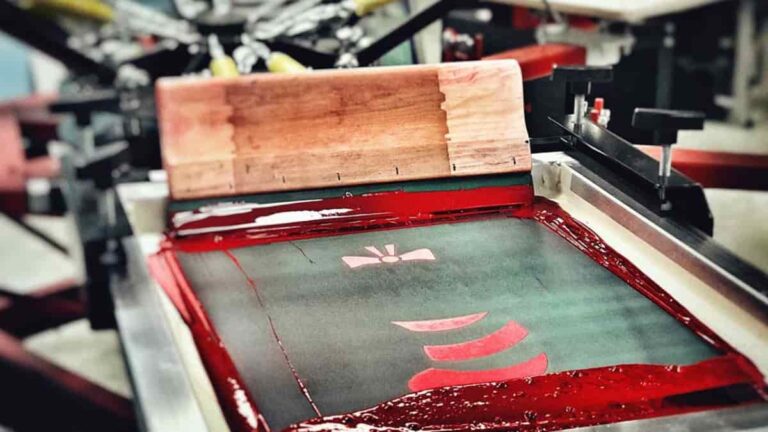
Le silicone haute densité est aussi rigide que du beurre de cacahuète froid à la sortie du seau ; vous devez le malaxer à la spatule jusqu'à ce que vos avant-bras vous brûlent. Il doit se fluidifier sous la racle pour traverser le maillage, puis se figer immédiatement pour que vos bords nets ne s'affaissent pas.
Surveillez les points suivants :
- Colmatage des détails fins.
- Résistance lors du passage de la racle.
- Démoulage collant qui soulève le vêtement.
- Affaissement hors des limites après le passage.
Maintenez une température stable dans l'atelier. Utilisez uniquement les additifs du fabricant. Ne vous embêtez pas à verser de l'huile de silicone standard aléatoire dans le mélange ; cela ruinera la définition de vos bords et détruira la tenue au lavage.
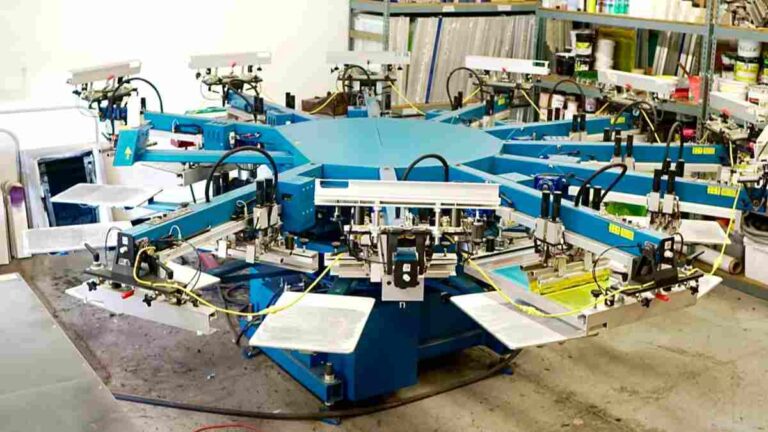
6. Établir le cycle d'impression-flash-impression
Collez fermement le support. Si le tissu bouge d'un millimètre pendant une impression à 6 couches, vous imprimez des déchets.
Neuf fois sur dix, sauter la base bloquante sur les tissus synthétiques transforme votre blanc éclatant en rose bonbon sur du polyester rouge, car la chaleur a fait remonter la teinture du vêtement dans le plastique.
Pour chaque passage :
- Déposez l'encre.
- Laissez l'écran se décoller proprement.
- Passez au sécheur intermédiaire (flash).
- Laissez refroidir les palettes pour ne pas sur-cuire les couches de base.
- Vérifiez votre repérage.
Info importante : 110°C (230°F) sous le flash servent juste à obtenir un gel de surface poisseux pour que la tête suivante ne bave pas. Si vous le cuisez à fond sous le flash, la couche suivante n'adhérera pas. Notez la dureté, l'angle, la pression et la vitesse de votre racle.
7. Construire progressivement la hauteur d'impression silicone
Imprimez et flashez. Imprimez et flashez. Il n'y a pas de nombre magique de passages. Six passages sur une presse manuelle peuvent équivaloir à quatre sur une automatique, selon votre maillage et la pression de la racle.
Pendant la configuration :
- Notez exactement combien de passages vous avez effectués.
- Surveillez le centre et les bords. Les bords durcissent plus rapidement.
- Gardez un œil sur les petits textes qui se referment.
- Mesurez le profil réel une fois qu’il est entièrement cuit.
L’application d’un vernis mat ou brillant à la fin est une étape distincte. Traitez-la comme une variable de couche supplémentaire.
8. Empêcher l'affaissement des bords, les bulles et les hauteurs inégales
En cas de problème, déterminez s’il est survenu pendant le flash ou lors du passage de la racle.
| Défaut | La réalité | La solution |
| Affaissement des bords | Flashé trop chaud ou trop d’encre déposée. | Réduisez la chaleur, vérifiez votre dépôt. |
| Bulles | Air incorporé dans le pot, ou humidité du t-shirt qui s’évapore. | Mélangez plus lentement. Pré-flashez les t-shirts. |
| Hauteur inégale | Le passage manuel est irrégulier ou le hors-contact est incliné. | Mettez la presse à niveau. Verrouillez la pression. |
| Détails déformés | Une mauvaise tension de l’écran traîne l’encre humide. | Resserrez votre maille. |
| Séparation des couches | La couche inférieure a trop cuit ; la couche supérieure ne peut pas s’y accrocher. | Réduisez le temps de flash. Vérifiez la fenêtre d’adhérence inter-couches. |
Le piège, c’est qu’on ne peut pas changer cinq variables à la fois. Changez une seule chose. Testez-la.
9. Valider la cuisson finale
Cuire cette pâte de vinyle à 160°C (320°F) pour qu’elle fusionne en un bloc de caoutchouc solide est le seul moyen pour qu’elle résiste au lavage. Cela signifie que tout le dépôt 3D épais doit atteindre cette température, jusqu’au tissu.
Les thermomètres laser sont trompeurs, les sondes à anneau disent la vérité. Passez une sonde dans votre tunnel.
- Mesurez la partie la plus épaisse de l’impression.
- Cartographiez les zones chaudes et froides de votre tunnel de séchage.
- Vérifiez la vitesse de votre tapis par rapport au temps de séjour requis.
- Attention à ne pas brûler le vêtement.
Toucher l’impression à la sortie du tapis pour dire qu’elle semble sèche, c’est de l’amateurisme. Laissez-la refroidir avant de l’évaluer.
10. Tester l'élasticité, l'adhérence et la résistance au lavage
Testez votre impression finale sur le vêtement de production réel en fonction des exigences spécifiques du produit et des tests.
Test d'élasticité
Tirez dessus. Est-ce qu’elle reprend sa forme ? Le bord se décolle-t-il ? Se fissure-t-elle largement ? Testez-la selon la tension réelle que le t-shirt subira dans le monde réel.
Test d'adhérence
Grattez les bords. Voyez si la couche supérieure se décolle de la base comme un oignon. Les tests au ruban adhésif sont bien pour un coup d’œil rapide, mais ils ne remplacent pas de vrais tests de résistance.
Test de lavage
Les clients le laveront à chaud en cycle industriel avec un détergent bon marché. Testez-le selon vos cycles de lavage spécifiés. S'il s'écaille comme une peau morte lors du lavage du client, ne vous contentez pas d'ajouter du catalyseur. Vérifiez vos temps de pré-séchage et les températures de votre tunnel.
11. Maintenir la cohérence dans la production par lots
Convertissez l'essai approuvé en une configuration documentée. Notez-la.
| Zone de contrôle | Éléments à suivre |
| Tissu | Composition, lot de teinture, apprêts. |
| Encre | Numéros de lot, temps de mélange. |
| Écran | Nombre de fils, tension, épaisseur EOM. |
| Impression | Dureté de la racle, angle, pression, nombre de passages. |
| Superposition | Ordre de pré-séchage, vernis. |
| Chauffage | Temps de pré-séchage, stations de refroidissement. |
| Cuisson finale | Vitesse du tapis, température du tunnel, relevés de la sonde. |
Comparez la centième pièce à la première. Surveillez la durée de vie en pot. Lorsque le silicone commence à devenir grumeleux dans l'écran après quatre heures de production, votre dépôt change. Raclez-le et préparez un mélange frais.
Si tout va de travers, arrêtez la presse. Enquêtez avant de redémarrer.
Vérifiez la compatibilité des matériaux avant de perdre une journée sur la presse : Choisir l'encre silicone pour les applications d'impression textile.
FAQ
1. Ces encres sont-elles sans danger pour l'environnement ?
Bien sûr. Chaque encre Sollyd est sans PVC et répond aux normes importantes telles que OEKO-TEX et REACH. C'est un argument de vente majeur pour les grandes marques qui ont des listes strictes de « chimie verte ». Nous fournirons tous les documents que vos clients demanderont de toute façon.
2. Pourquoi mon impression reste-t-elle collante ?
Habituellement, il s'agit d'un mauvais mélange ou d'une chaleur insuffisante. Si le catalyseur ne « s'active » pas complètement, le silicone reste à moitié liquide. Utilisez un thermomètre laser et assurez-vous que la surface réelle du tissu atteint au moins 120°C+.
3. Puis-je utiliser cela sur du nylon imperméable ?
C'est délicat car ces revêtements sont littéralement conçus pour tout repousser. Vous aurez d'abord besoin d'un agent de liaison ou d'un apprêt spécifique. Une fois cette couche de base posée, vous pourrez créer votre effet 3D par-dessus sans aucun problème.
4. Combien de couches sont nécessaires pour obtenir une hauteur de 2 mm ?
Cela dépend de votre maillage et de l'épaisseur de votre pochoir. Habituellement, avec un écran de 100 mailles et un pochoir épais, vous pouvez obtenir environ 0,4 mm par passage. Vous devrez donc prévoir environ 5 passages pour atteindre la marque des 2 mm.
5. Quelle est la durée de conservation de l'encre avant d'être mélangée ?
L'encre silicone Sollyd non mélangée se conserve généralement 12 mois si elle est stockée dans un endroit frais et sec. Une fois le catalyseur ajouté, vous disposez généralement d'une « durée de vie en pot » de 4 à 8 heures selon la température ambiante.

 English
 Deutsch (Sie)
 العربية
 বাংলা
 香港中文
 Français
 Bahasa Indonesia
 Português do Brasil
 한국어
 Tiếng Việt
 日本語
 Polski
 Русский
 Türkçe
 ไทย
 Español de México