-
Appelez maintenant +86 13426858645
-
Des questions ? [email protected]
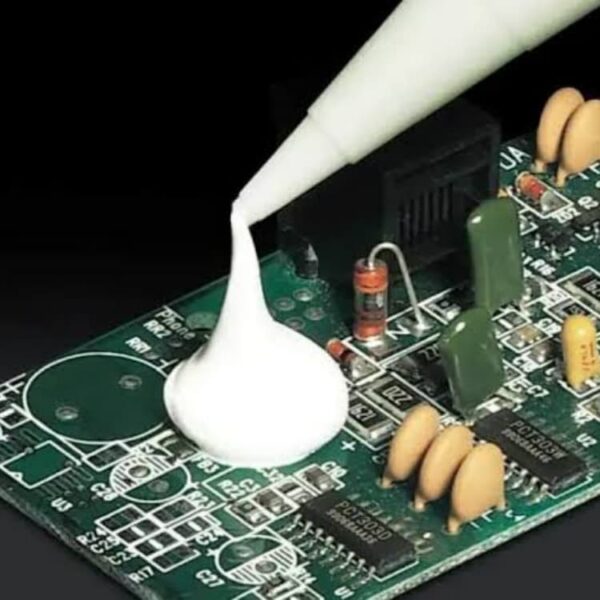
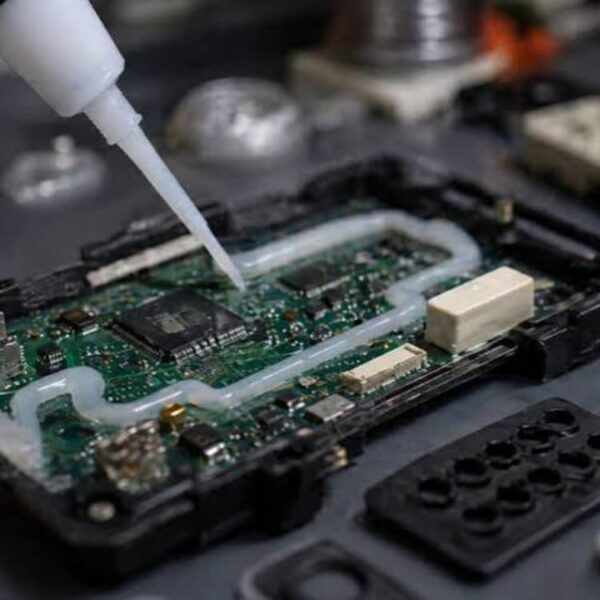
Silicone ignifuge haute performance pour la sérigraphie industrielle (UL94 V-0)
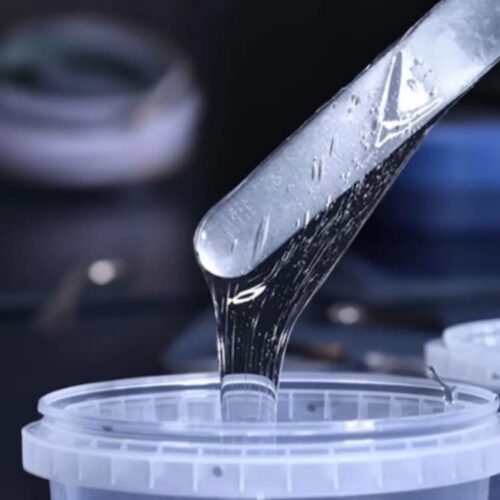
Le silicone ignifuge haute performance pour sérigraphie industrielle est un silicone liquide haute vitesse imprimable par sérigraphie qui dépose des barrières anti-feu certifiées UL94 V-0 directement sur les composants électroniques et de batterie.
Certifications : UL94 V-0, FAR 25.853, EN 45545-2, RoHS, REACH et 100 % sans halogène
Performance thermique : Plage de fonctionnement de -50°C à +200°C ; forme un bouclier céramique intumescent en cas d'emballement thermique
Protection de l'outillage : Formulé avec de la nano-ATH inférieure à 5 microns pour éviter l'usure de l'écran et de la racle
Conditionnement et approvisionnement : Fourni en seaux de 20KG/25KG ou en fûts de 200KG ; lots d'échantillons disponibles sur demande
Stockage et durée de conservation : Stocker entre 10°C et 25°C à l'écart des amines, du soufre et des composés d'étain
Imprimez votre protection incendie. Automatisez votre sécurité.
Dans l'ingénierie des batteries pour véhicules électriques (VE), des intérieurs aérospatiaux et de l'électronique avancée, il est essentiel d'atteindre une protection passive stricte contre les incendies tout en maintenant l'efficacité de la fabrication.
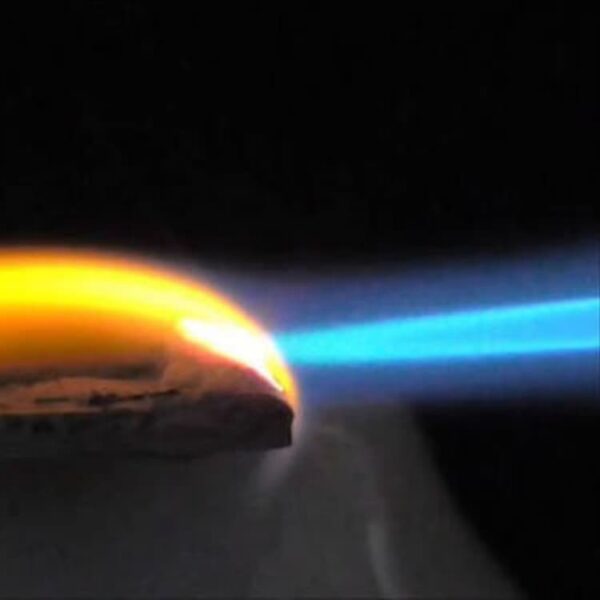
Formulé comme un élastomère de silicone liquide hautement chargé et sans halogène, ce matériau permet le dépôt automatisé à grande vitesse de barrières thermiques personnalisées directement sur les circuits imprimés flexibles (FPC), les séparateurs de batterie et la fibre de verre industrielle. Lors de l'exposition à des événements thermiques extrêmes, la matrice de silicone s'auto-éteint instantanément et se transforme en un bouclier céramique intumescent pour isoler et protéger les composants critiques adjacents.
Cette approche technique permet d'obtenir des profils de matériaux ultra-fins pour des initiatives critiques d'allègement, s'intègre de manière transparente à l'automatisation en ligne continue et garantit systématiquement une conformité stricte UL94 V-0.
Caractéristiques clés et performance
UL94 V-0 et bouclier contre l'emballement thermique
S'auto-éteint rapidement sans gouttes enflammées. Le matériau absorbe la chaleur et forme une couche de charbon céramique protectrice pour atténuer la propagation de l'emballement thermique entre les cellules de la batterie et les composants adjacents.
Rigidité diélectrique élevée et sécurité électrique
Sert d'isolant électrique supérieur ; même après une exposition à haute température, sa cendre de silice non conductrice empêche les courts-circuits critiques.
Amortissement extrême des vibrations et des chocs thermiques (-50°C à +200°C)
Surpasse les époxies rigides en conservant une élasticité permanente, absorbant les chocs mécaniques sévères dans les environnements automobiles et aérospatiaux difficiles sans se fissurer.
Sérigraphie automatisée de précision
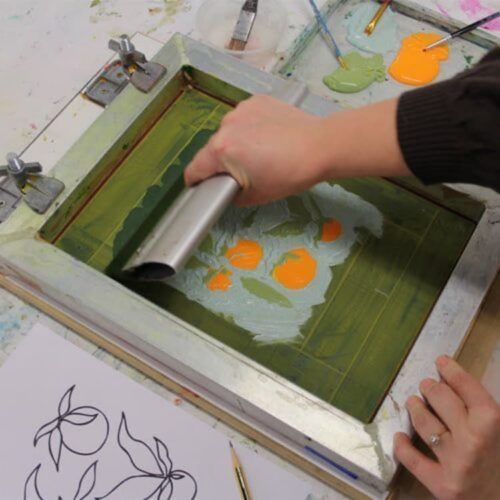
Conçu avec une rhéologie thixotrope pour une sérigraphie de haute précision, permettant des micro-motifs nets ou des joints 3D épais avec un minimum de gaspillage.
Identité technique et conformité
| Propriété | Valeur / Description |
| Nom du produit | Caoutchouc de silicone liquide ignifuge sans halogène (LSR imprimable) |
| Synonymes | Barrière coupe-feu sérigraphiable, revêtement silicone UL94 V-0, encre silicone intumescente, silicone d'enrobage/impression pour VE. |
| Composants principaux | Polydiméthylsiloxane (PDMS) + trihydrate d'alumine (ATH) nanodispersé / catalyseur au platine. |
| N° CAS | 63394-02-5 (Silicone) / 21645-51-2 (Ignifugeant ATH) |
| Code SH | 3910000000 (Silicones sous formes primaires) |
| Certifications et normes obtenues | UL94 V-0 (auto-extinguible ≤ 10s). FAR 25.853 (inflammabilité des intérieurs d'aéronefs). EN 45545-2 (protection contre l'incendie des véhicules ferroviaires). RoHS, REACH et 100% sans halogène (pas de fumée toxique/corrosive). |
| Apparence | Pâte visqueuse blanc laiteux / gris / noir |
| Viscosité | 120 000 – 200 000 cps (imprimable par sérigraphie et distribuable) |
| Classement d'inflammabilité | UL94 V-0 (à une épaisseur de 1,0 mm – 3,0 mm) |
| Rigidité diélectrique | > 20 kV/mm |
| Conductivité thermique | 0,4 – 0,8 W/m·K (personnalisable) |
| Dureté (Shore A) | 45 – 55 |
| Rapport de mélange | 10:1 ou 100:2 (Base : Catalyseur) |
| Emballage | Seaux de 20KG / 25KG, fûts de 200KG (adaptés aux systèmes de distribution/pompage automatisés) |
| Stockage | Stocker dans un entrepôt climatisé (10°C – 25°C). Conserver entièrement séparé des amines, du soufre et des complexes d'étain (courants dans les installations standard de PU ou d'époxy), car ceux-ci empoisonneraient le catalyseur au platine et empêcheraient la silicone de durcir. |
| Informations de sécurité | Respectueux des travailleurs. Ne contient aucun solvant toxique, aucune émission de COV lors du durcissement, et est totalement non dangereux pour le transport aérien et maritime mondial. (FDS complète et rapports de test UL fournis). |
Processus opérationnel
Pour obtenir des résultats certifiés UL sur des substrats industriels, suivez ce protocole d'usine :
1.Préparation de la surface (cruciale pour les matériaux non textiles)
Lors de l'impression sur du FR4 lisse (circuits imprimés), des films de PI (Kapton) ou de l'aluminium, le substrat doit être nettoyé. Pour une adhérence optimale, nous recommandons un traitement Corona ou Plasma immédiatement avant l'impression, ou l'application de notre primaire silicone ultra-fin.
2.Sélection de la maille
Comme cette encre est fortement chargée en retardateurs de flamme minéraux, vous devez utiliser une maille moins fine : 60 – 100 fils/pouce (24T – 40T). Une maille fine filtrerait les particules FR et annulerait la conformité UL94.
3.Épaisseur du dépôt
Pour obtenir une véritable performance UL94 V-0, vous devez imprimer un dépôt suffisant (généralement 0,8 mm à 1,5 mm selon la formulation). Utilisez un film capillaire épais et plusieurs passages d'impression.
4.Profil de cuisson
Évaporer les solvants (le cas échéant) à 100°C pendant 2 minutes.
Cuire dans un four industriel à convection ou un tunnel IR à 150°C pendant 5 à 10 minutes pour assurer une réticulation complète du platine.
Applications par industrie
Notre silicone FR est la pierre angulaire de la sécurité dans de nombreux secteurs de pointe
Véhicules électriques (VE) et stockage d'énergie
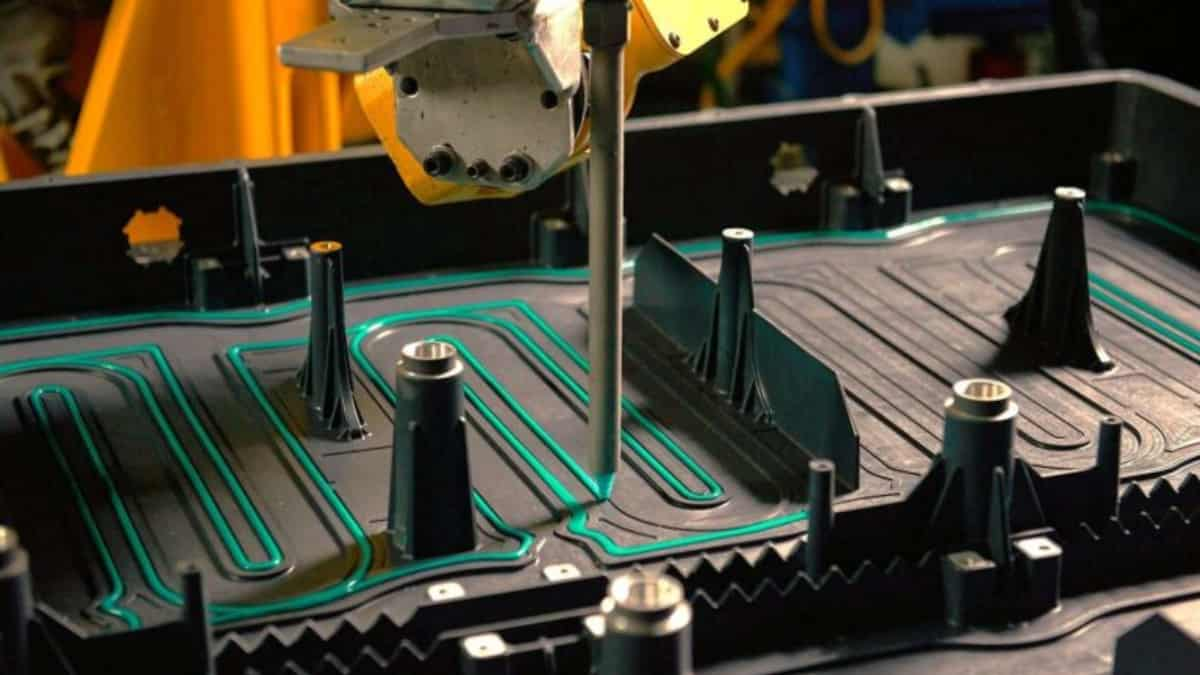
Sérigraphie de joints ignifuges de haute précision directement sur les plaques de refroidissement des batteries.
Revêtement de circuits imprimés flexibles (FPC) et de séparateurs de cellules de batterie pour empêcher la propagation de l'emballement thermique.
Revêtement de circuits imprimés flexibles (FPC) et de séparateurs de cellules de batterie pour empêcher la propagation de l'emballement thermique.
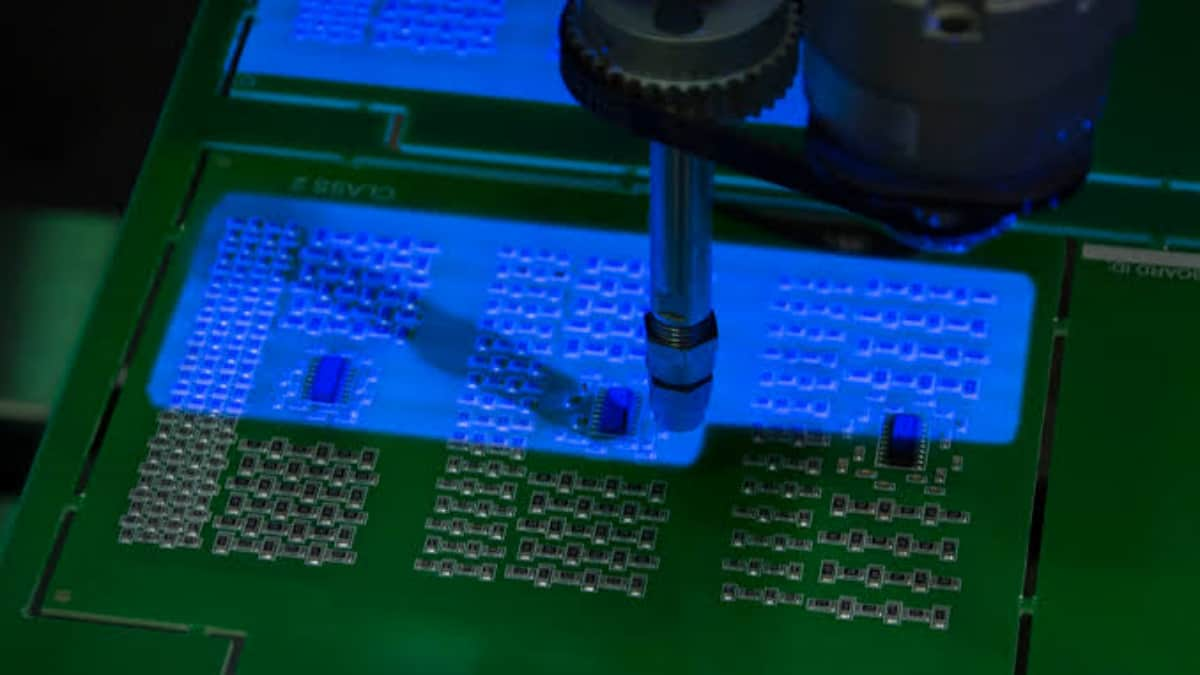
Électronique et circuits imprimés (PCB)
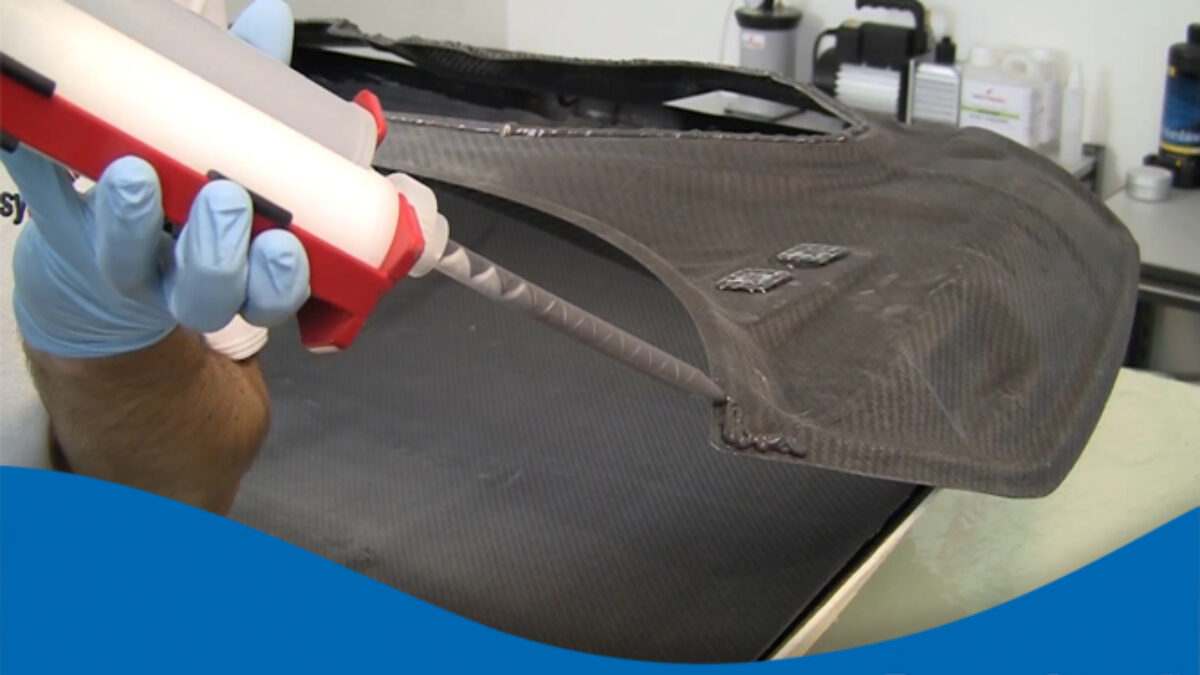
Collage de panneaux en nid d'abeille dans l'aéronautique ; assemblage de coques en fibre de verre pour les yachts (très résistant à l'eau).
Aérospatiale et transports en commun
Impression de motifs antidérapants et ignifuges sur les sols d'avions et les panneaux composites intérieurs.
Textiles industriels et construction
Enduction à la racle ou sérigraphie rotative sur tissus en fibre de verre pour créer des rideaux de soudure et des couvertures anti-feu haute performance.
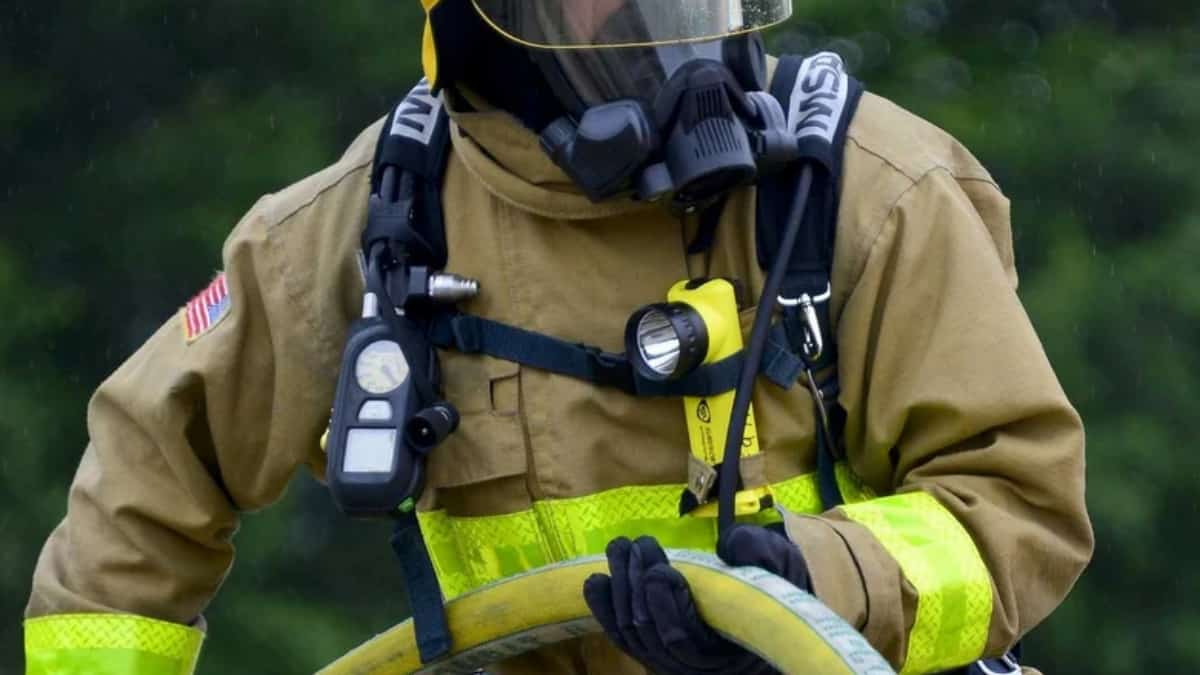
Vêtements de protection (EPI)
Marquage et impression structurelle sur les tenues de pompiers Nomex® et les combinaisons de course FIA.
Guide d'achat : points de douleur et solutions
Nous comprenons les points de douleur et les préoccupations d'achat de nos clients.
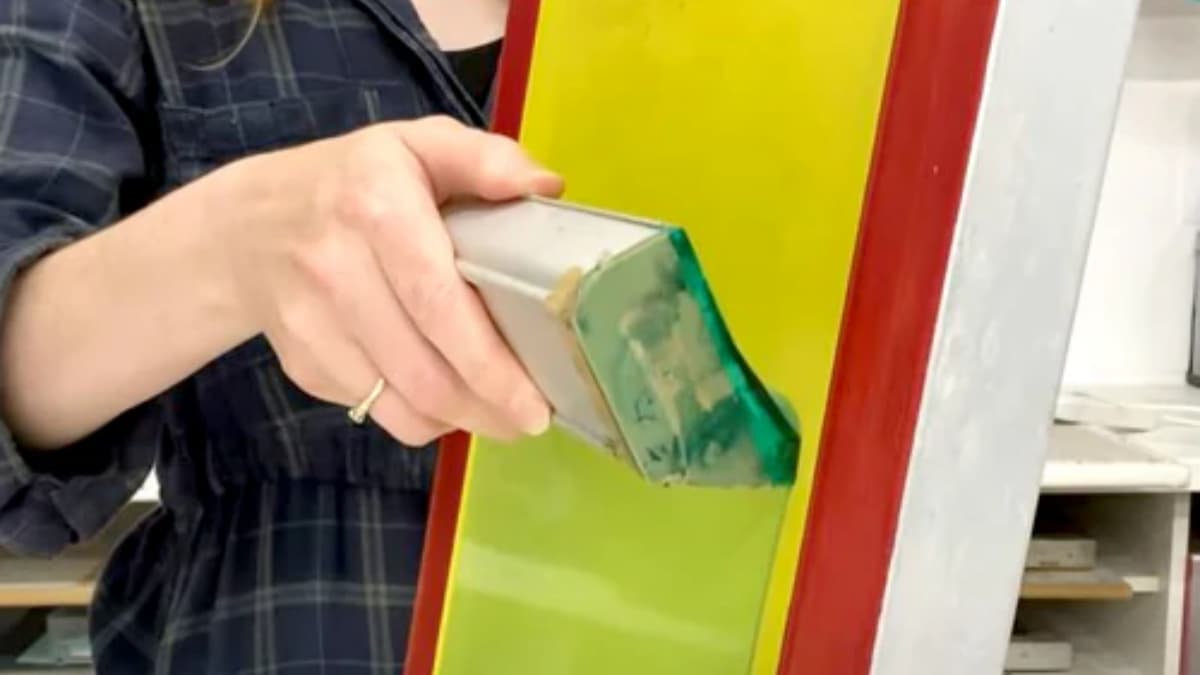
« Les poudres ignifuges dans l'encre rayent mes racles et usent mes écrans prématurément. »
Notre solution : Les encres ignifuges bon marché utilisent des poudres ignifuges grossières et abrasives. Nos formulations utilisent du trihydrate d'alumine (ATH) nano-dispersé et traité en surface, avec une taille de particule strictement inférieure à 5 microns. Il s'écoule de manière fluide et onctueuse à travers la maille, protégeant vos outils et prolongeant la durée de vie de l'écran de 300 %.
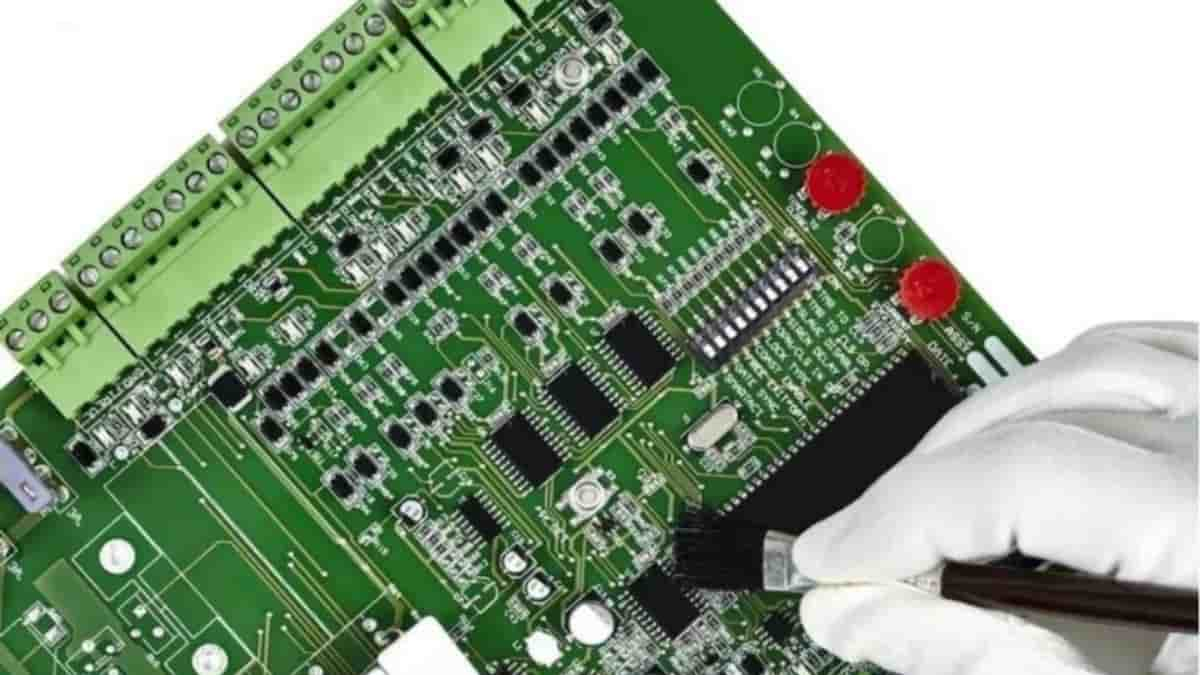
« Lorsqu'un incendie se déclare, la fumée provenant de notre revêtement actuel détruit les composants électroniques environnants. »
Notre solution : Vous utilisez probablement un revêtement halogéné (brome/chlore). Lorsqu'ils brûlent, ils libèrent du gaz acide chlorhydrique (HCl) hautement corrosif qui ronge le câblage en cuivre. Notre silicone ignifuge est 100 % sans halogène. Il n'émet que de la vapeur d'eau sans danger et de la cendre de silice blanche non corrosive.
Comparaison : Silicone ignifuge imprimable vs méthodes traditionnelles
| Caractéristique | Notre silicone ignifuge sérigraphié | Résines époxy ignifuges | Coussinets en silicone ignifuge découpés |
| Méthode d'application | Automatisé, rapide, micro-précision | Salissant, durcissement lent | Main-d'œuvre manuelle, assemblage lent |
| Flexibilité / Vibration | ★★★★★ (Hautement élastique) | ★ (Cassant, se fissure facilement) | ★★★★★ (Hautement élastique) |
| Fumée toxique (incendie) | Zéro (sans halogène) | Élevé (contient souvent du brome) | Zéro |
| Coût à l'échelle | Très rentable (zéro déchet) | Modéré | Coûteux (gaspillage de matériaux important) |
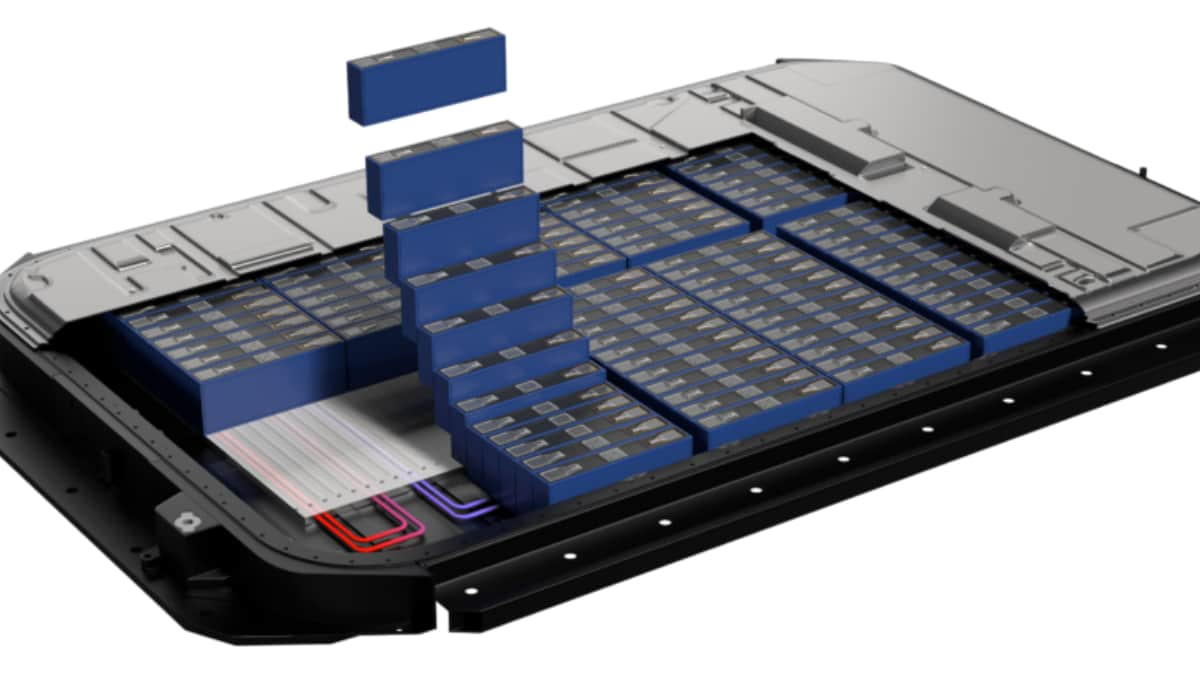
Étude de cas client
Client : Un fabricant de batteries pour véhicules électriques (VE) de premier rang en Corée du Sud.
Le point de douleur : Le fabricant collait manuellement des joints en caoutchouc silicone ignifuge prédécoupés sur 10 000 couvercles de modules de batterie par jour. Le travail manuel entraînait un goulot d'étranglement important et le processus de découpe entraînait 30 % de gaspillage de matériaux.
La solution : Nous avons fait passer leur ligne d'assemblage à une machine de sérigraphie à plat automatisée utilisant notre pâte de silicone FR UL94 V-0.
Le résultat :
Vitesse de production doublée : La sérigraphie automatisée a appliqué le motif complexe du joint ignifuge en 3 secondes par couvercle.
Gaspillage de matériaux réduit à 0 % : L'encre est appliquée uniquement là où l'écran le permet.
A réussi les tests stricts d'emballement thermique automobile, garantissant aucune propagation de flamme entre les cellules de la batterie.
FAQ – Dépannage
Q1 : Ce silicone ignifuge peut-il être appliqué par distribution automatisée au lieu de la sérigraphie ?
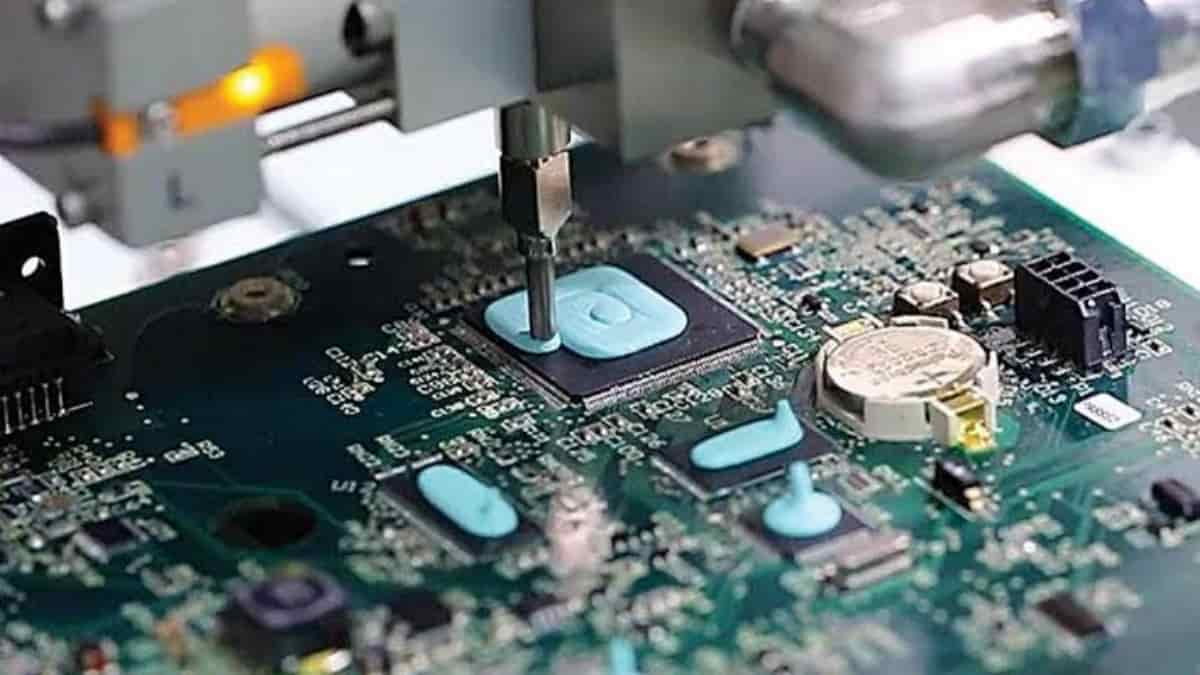
R : Oui. Bien qu'il soit parfaitement optimisé pour la couverture de grandes surfaces à haute vitesse par sérigraphie, sa nature hautement thixotrope (rhéofluidifiante) le rend excellent pour les valves de dosage pneumatiques ou robotisées. Il s'écoule en douceur sous pression mais conserve instantanément sa forme 3D (ne s'affaisse pas) une fois déposé, ce qui le rend idéal pour les joints Form-In-Place (FIP).
Q2 : L'ajout de pigments de couleur au silicone FR affecte-t-il son classement UL94 V-0 ?
R : Oui, cela peut arriver. Les pigments organiques sont essentiellement des combustibles à base de carbone. L'ajout d'une quantité excessive de pigments standard compromet le retardement de flamme. Nous proposons des lots pré-pigmentés (Gris industriel, Noir, Orange de sécurité) qui ont été testés et certifiés. Si vous devez ajouter votre propre couleur, utilisez strictement des pigments inorganiques (par exemple, des oxydes de fer) et maintenez la charge en dessous de 5 %.
Q3 : Comment ce silicone maintient-il l'isolation électrique (rigidité diélectrique) pendant un incendie ?
R : C'est le génie de la chimie du silicone. Les plastiques organiques brûlent en se transformant en suie de carbone conductrice, ce qui provoque des courts-circuits électriques. Lorsque notre silicone FR brûle, la chaîne principale se transforme en dioxyde de silicium (silice / verre). Cette couche de cendres rigide est un isolant naturel qui protège les fils sous tension et les circuits imprimés contre les courts-circuits, même lorsqu'ils sont exposés directement aux flammes.
Q4 : Pourquoi y a-t-il des bulles dans mon revêtement FR imprimé après la cuisson ?
R : Les micro-bulles sont souvent de l'air emprisonné lors du passage de la racle de sérigraphie. Comme le silicone FR est très visqueux, l'air ne peut pas s'échapper facilement. La solution Pro : Assurez-vous de laisser reposer les pièces imprimées à température ambiante pendant 3 à 5 minutes avant avant de les placer dans le four à 150°C. Ce « temps de nivellement » permet à l'air emprisonné de remonter et de s'échapper avant que la surface ne durcisse.
Q5 : J'ai fait cuire le silicone FR imprimé à 150°C, mais il est toujours humide, visqueux ou collant. Qu'est-ce qui n'a pas fonctionné ?
R : Vous avez probablement fait l'expérience d'un “empoisonnement du catalyseur au platine.” Notre silicone FR haute performance utilise un système de vulcanisation par addition (platine). Le platine est extrêmement sensible et sera désactivé de manière permanente s'il entre en contact avec des traces, même microscopiques, de soufre, de complexes d'étain, de métaux lourds ou d'amines. Si votre usine utilise également des époxydes ou des polyuréthanes (PU) standard, les vapeurs d'amines provenant de ces colles peuvent empoisonner le silicone. De plus, l'utilisation d'une raclette de sérigraphie précédemment lavée avec des solvants à base de soufre ruinera la polymérisation. La solution professionnelle : utilisez toujours des outils de mélange, des écrans et des raclettes dédiés et parfaitement propres pour votre silicone platine, et assurez-vous que votre environnement d'impression est isolé des vapeurs d'époxy/PU.
Q6 : Le silicone FR a parfaitement durci, mais il se décolle facilement de nos plaques de refroidissement de batterie de VE en aluminium. Comment résoudre ce problème ?
R : Le silicone est intrinsèquement antiadhésif (faible énergie de surface). Les substrats industriels lisses comme l’aluminium poli, le FR4 (circuits imprimés) ou les films de polyimide (Kapton) n'offrent aucune accroche mécanique pour le silicone. Pour obtenir une liaison structurelle permanente capable de résister à des cycles thermiques extrêmes, vous devez modifier la tension superficielle du substrat. Pour les lignes automatisées à haute vitesse, nous recommandons vivement d'intégrer un traitement par plasma atmosphérique ou par effet corona en ligne immédiatement avant la station de sérigraphie. Si le plasma n'est pas disponible, vous devez essuyer ou pulvériser le substrat avec notre promoteur d'adhérence pour silicone (apprêt) spécialisé et le laisser sécher avant d'imprimer le revêtement FR.
Commencez dès aujourd'hui
Nous sommes spécialisés dans les solutions en polymères techniques pour les fabricants et les marques internationales. En tant qu'installation verticalement intégrée, nous proposons tout, du caoutchouc de silicone liquide (LSR) brut aux encres silicone haute performance, encres plastisol et cuirs en silicone organique. Il vous suffit de nous fournir les détails de votre substrat, vos normes de performance ou vos défis d'impression, et notre laboratoire s'occupera du reste, de la formulation sur mesure à la production en gros stable.
Nous proposons des prix directs d'usine hautement compétitifs (MOQ de 100 kg pour les formulations personnalisées) et des chaînes d'approvisionnement mondiales sécurisées. Nos matériaux sont utilisés en toute confiance dans diverses applications, notamment les vêtements de sport extensibles, les sous-vêtements sans coutures, les intérieurs automobiles et le moulage industriel.
Vous ne trouvez pas exactement ce dont vous avez besoin dans notre catalogue standard ? Innovons ensemble. Partagez vos exigences techniques exactes ci-dessous, et notre équipe de R&D développera une formule chimique sur mesure parfaitement conçue pour votre ligne de production.
· Correspondance des couleurs personnalisée et développement de formules disponibles
· Support pour les tests d'échantillons
· Délai de traitement des échantillons : 3 à 7 jours
· Délai de livraison en gros : 2 à 4 semaines
 English
 Deutsch (Sie)
 العربية
 বাংলা
 香港中文
 Français
 Bahasa Indonesia
 Português do Brasil
 한국어
 Tiếng Việt
 日本語
 Polski
 Русский
 Türkçe
 ไทย
 Español de México