-
Ligue Agora +86 13426858645
-
Alguma Pergunta [email protected]
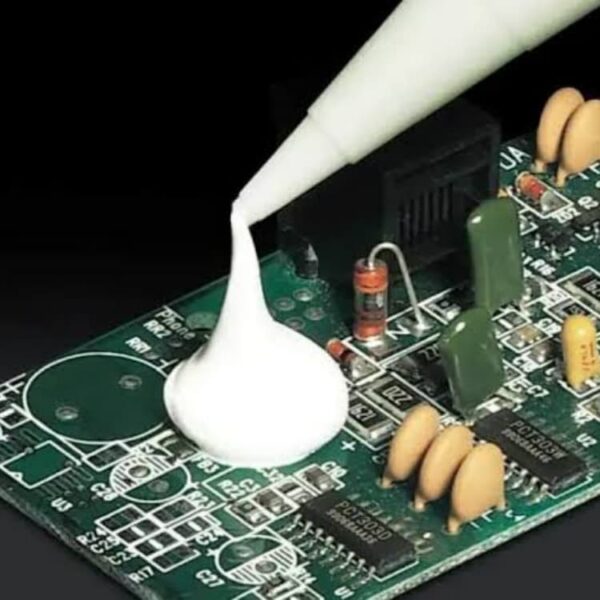
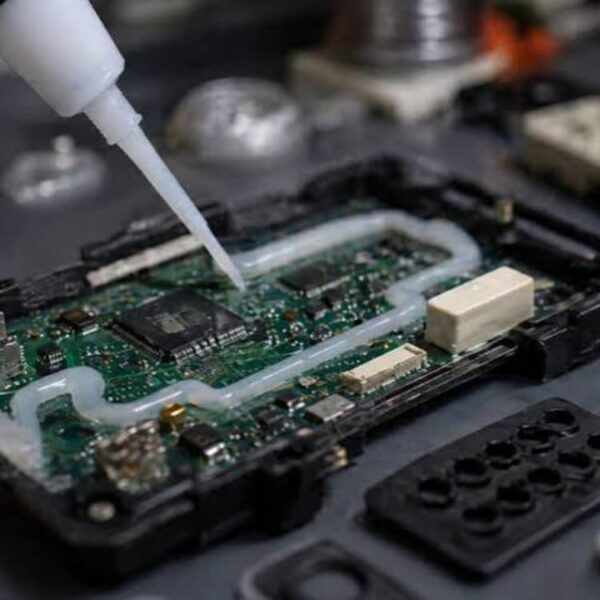
Silicone Retardante de Chama de Alto Desempenho para Serigrafia Industrial (UL94 V-0)
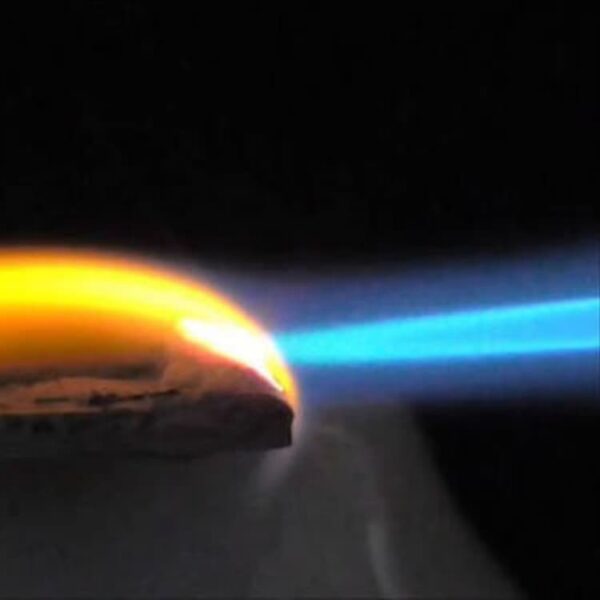
O Silicone Retardante de Chamas de Alto Desempenho para Serigrafia Industrial é um silicone líquido de secagem rápida, próprio para serigrafia, que deposita barreiras contra fogo com certificação UL94 V-0 diretamente em componentes eletrônicos e de baterias.
Certificações: UL94 V-0, FAR 25.853, EN 45545-2, RoHS, REACH e 100% Livre de Halogênio
Desempenho Térmico: Faixa de operação de -50°C a +200°C; forma uma barreira cerâmica intumescente durante fuga térmica
Proteção de Ferramental: Formulado com nano-ATH abaixo de 5 mícrons para evitar o desgaste da tela e do rodo
Embalagem e Fornecimento: Fornecido em baldes de 20KG/25KG ou tambores de 200KG; lotes de amostra disponíveis mediante solicitação
Armazenamento e Prazo de Validade: Armazenar entre 10°C e 25°C, longe de aminas, enxofre e compostos de estanho
Imprima sua proteção contra incêndio. Automatize sua segurança.
Na engenharia de conjuntos de baterias para Veículos Elétricos (VE), interiores aeroespaciais e eletrônicos avançados, é fundamental alcançar uma proteção passiva contra fogo rigorosa, mantendo a eficiência da fabricação.
Formulado como um elastômero de silicone líquido, livre de halogênio e altamente preenchido, este material permite a deposição automatizada de alta velocidade de barreiras térmicas personalizadas diretamente em circuitos impressos flexíveis (FPCs), separadores de bateria e fibra de vidro industrial. Ao ser exposta a eventos térmicos extremos, a matriz de silicone se autoextingue instantaneamente e se transforma em um escudo cerâmico intumescente para isolar e proteger componentes críticos adjacentes.
Esta abordagem projetada suporta perfis de material ultrafinos para iniciativas críticas de redução de peso, integra-se perfeitamente à automação contínua em linha e garante consistentemente a rigorosa conformidade UL94 V-0.
Principais Recursos e Desempenho
UL94 V-0 e Proteção contra Fuga Térmica
Autoextingue-se rapidamente sem gotejamento de chamas. O material absorve o calor e forma uma camada de carbonização cerâmica protetora para mitigar a propagação de fuga térmica entre as células da bateria e os componentes adjacentes.
Alta Rigidez Dielétrica e Segurança Elétrica
Atua como um isolante elétrico superior; mesmo após exposição a altas temperaturas, sua cinza de sílica não condutora evita curtos-circuitos críticos.
Amortecimento Extremo de Vibração e Térmico (-50°C a +200°C)
Supera epóxis rígidos ao manter elasticidade permanente, absorvendo choques mecânicos severos em ambientes automotivos e aeroespaciais agressivos sem rachar.
Serigrafia Automatizada de Precisão
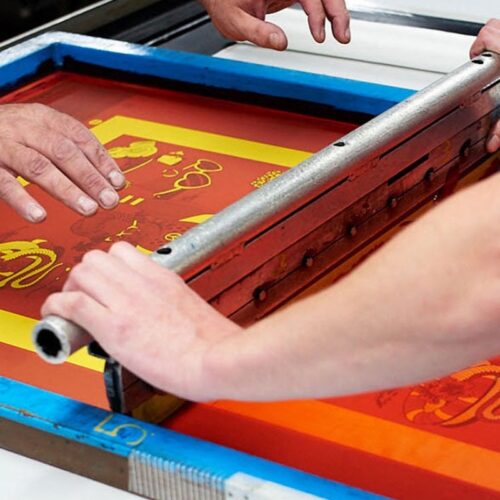
Projetado com reologia tixotrópica para serigrafia de alta precisão, permitindo micro-padrões nítidos ou juntas 3D espessas com desperdício mínimo.
Identidade Técnica e Conformidade
| Propriedade | Valor / Descrição |
| Nome do Produto | Borracha de Silicone Líquida Retardante de Chama Livre de Halogênio (LSR Imprimível) |
| Sinônimos | Barreira contra incêndio para serigrafia, revestimento de silicone UL94 V-0, tinta de silicone intumescente, silicone para encapsulamento/impressão em VE. |
| Componentes Principais | Polidimetilsiloxano (PDMS) + Tri-hidrato de Alumínio (ATH) nano-disperso / Catalisador de Platina. |
| Nº CAS | 63394-02-5 (Silicone) / 21645-51-2 (Retardante de chama ATH) |
| Código HS | 3910000000 (Silicones em formas primárias) |
| Certificações e Normas Aprovadas | UL94 V-0 (Autoextinguível ≤ 10s). FAR 25.853 (Inflamabilidade de interiores de aeronaves). EN 45545-2 (Proteção contra incêndio em veículos ferroviários). RoHS, REACH e 100% livre de halogênio (sem fumaça tóxica/corrosiva). |
| Aparência | Pasta viscosa branco leitoso / cinza / preta |
| Viscosidade | 120.000 – 200.000 cps (Imprimível por serigrafia e dispensável) |
| Classificação de inflamabilidade | UL94 V-0 (em espessura de 1,0 mm – 3,0 mm) |
| Rigidez dielétrica | > 20 kV/mm |
| Condutividade térmica | 0,4 – 0,8 W/m·K (personalizável) |
| Dureza (Shore A) | 45 – 55 |
| Proporção de Mistura | 10:1 ou 100:2 (Base : Catalisador) |
| Embalagem | Baldes de 20kg / 25kg, tambores de 200kg (adequados para sistemas automatizados de dispensação/bombeamento) |
| Armazenamento | Armazenar em armazém com clima controlado (10°C – 25°C). Mantenha completamente separado de aminas, enxofre e complexos de estanho (comuns em instalações padrão de PU ou epóxi), pois estes contaminarão o catalisador de platina e impedirão a cura do silicone. |
| Informações de Segurança | Amigável ao trabalhador. Não contém solventes tóxicos, zero emissões de COV durante a cura e é completamente não perigoso para transporte aéreo e marítimo global. (FISPQ abrangente e relatórios de testes UL fornecidos). |
Processo Operacional
Para obter resultados certificados pela UL em substratos industriais, siga este protocolo de fábrica:
1.Preparação da superfície (Crucial para não têxteis)
Ao imprimir em FR4 liso (PCBs), filmes PI (Kapton) ou alumínio, o substrato deve deve ser limpo. Para máxima resistência ao destacamento, recomendamos um tratamento Corona ou Plasma imediatamente antes da impressão, ou a aplicação do nosso primer de silicone ultrafino.
2.Seleção da malha
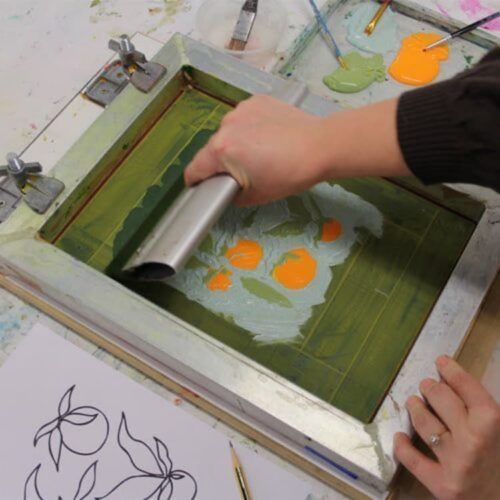
Como esta tinta é fortemente carregada com retardantes de chama minerais, você deve usar uma contagem de malha menor: 60 – 100 mesh (24T – 40T). Malhas finas filtrarão as partículas FR e arruinarão a classificação UL94.
3.Espessura do depósito
Para obter um desempenho real UL94 V-0, você deve imprimir um depósito suficiente (normalmente 0,8 mm a 1,5 mm, dependendo da formulação). Use um filme capilar espesso e múltiplos passes de impressão.
4.Perfil de cura
Evapore os solventes (se houver) a 100°C por 2 minutos.
Asse em forno de convecção industrial ou túnel IR a 150°C por 5 a 10 minutos para garantir a reticulação completa da platina.
Aplicações por Indústria
Nosso Silicone FR é a espinha dorsal da segurança em diversos setores avançados de manufatura
Veículos Elétricos (EV) & Armazenamento de Energia
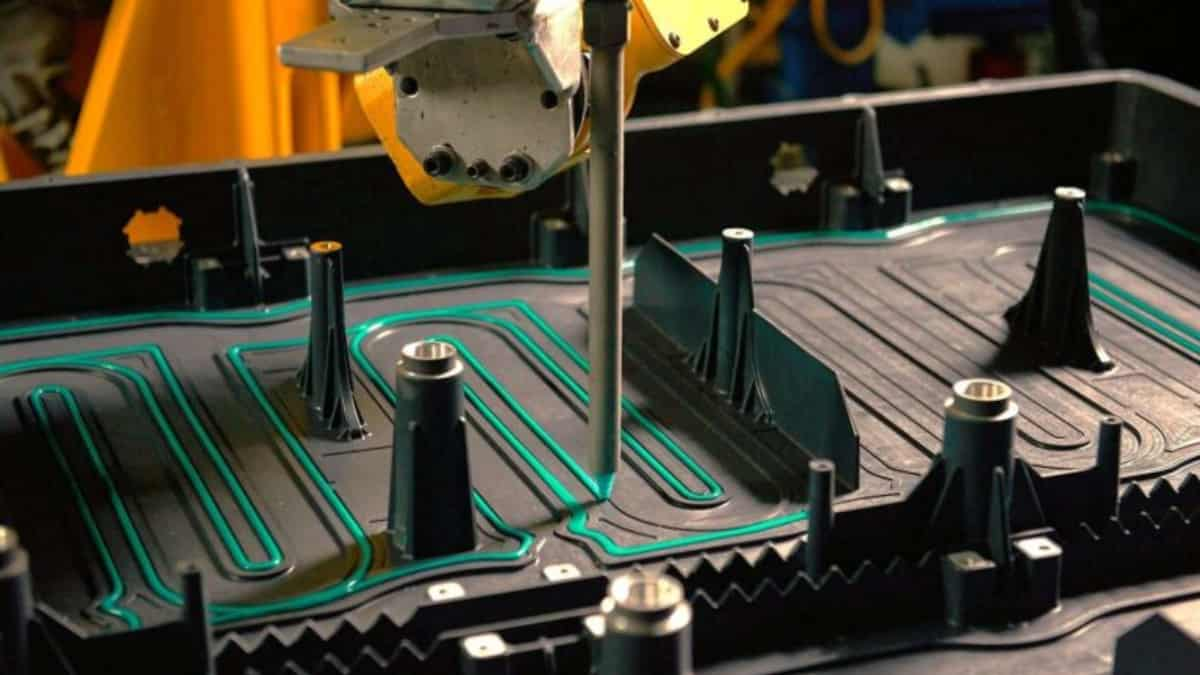
Impressão serigráfica de juntas altamente precisas e resistentes ao fogo diretamente em placas de resfriamento de baterias.
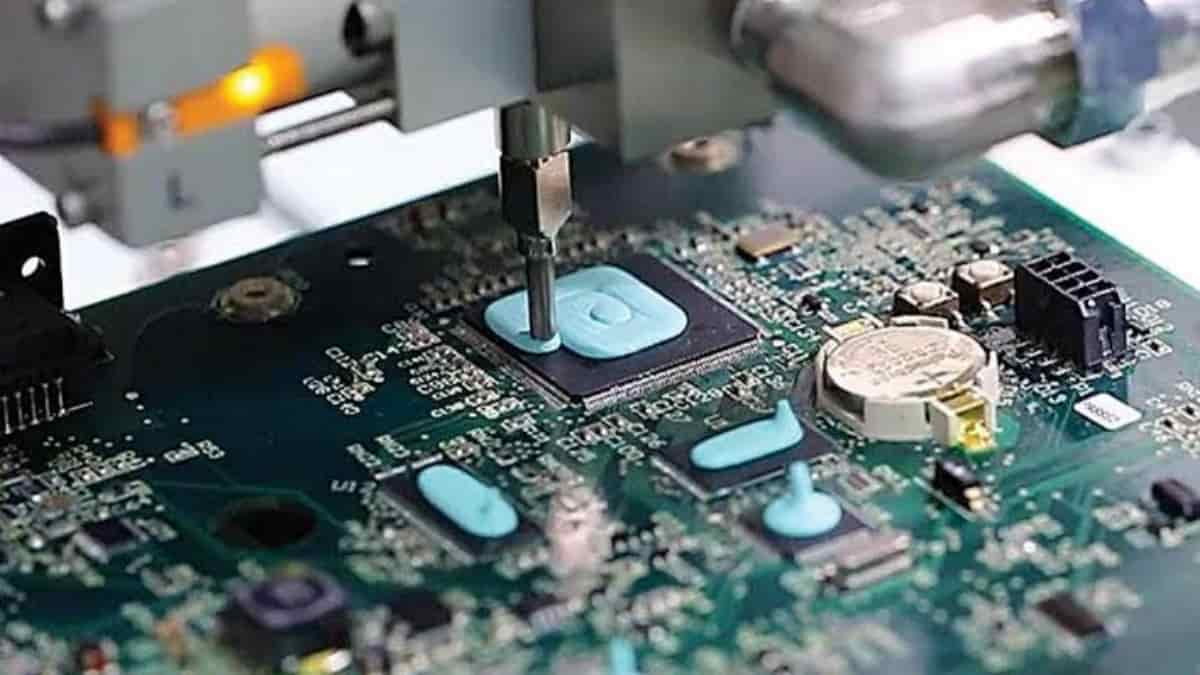
Revestimento de circuitos impressos flexíveis (FPCs) e separadores de células de bateria para evitar a propagação de fuga térmica.
Revestimento de circuitos impressos flexíveis (FPCs) e separadores de células de bateria para evitar a propagação de fuga térmica.
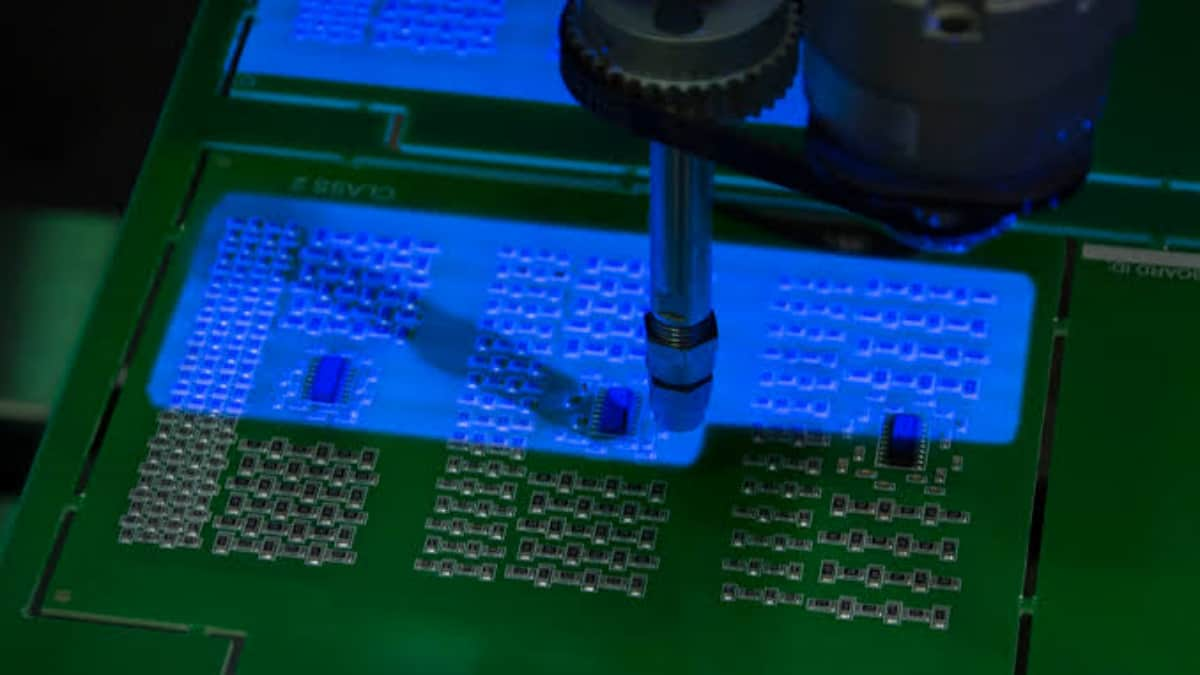
Eletrônicos & PCBs
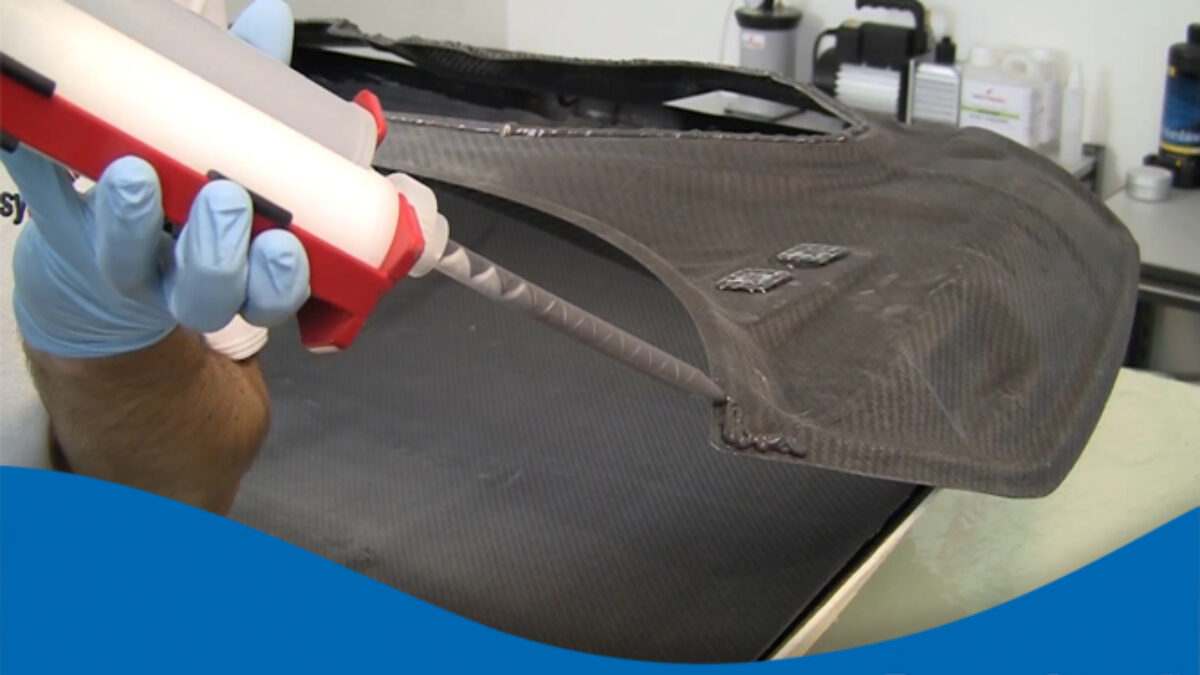
Colagem de painéis de núcleo colmeia em aeronaves; montagem de cascos de fibra de vidro em iates (altamente resistentes à água).
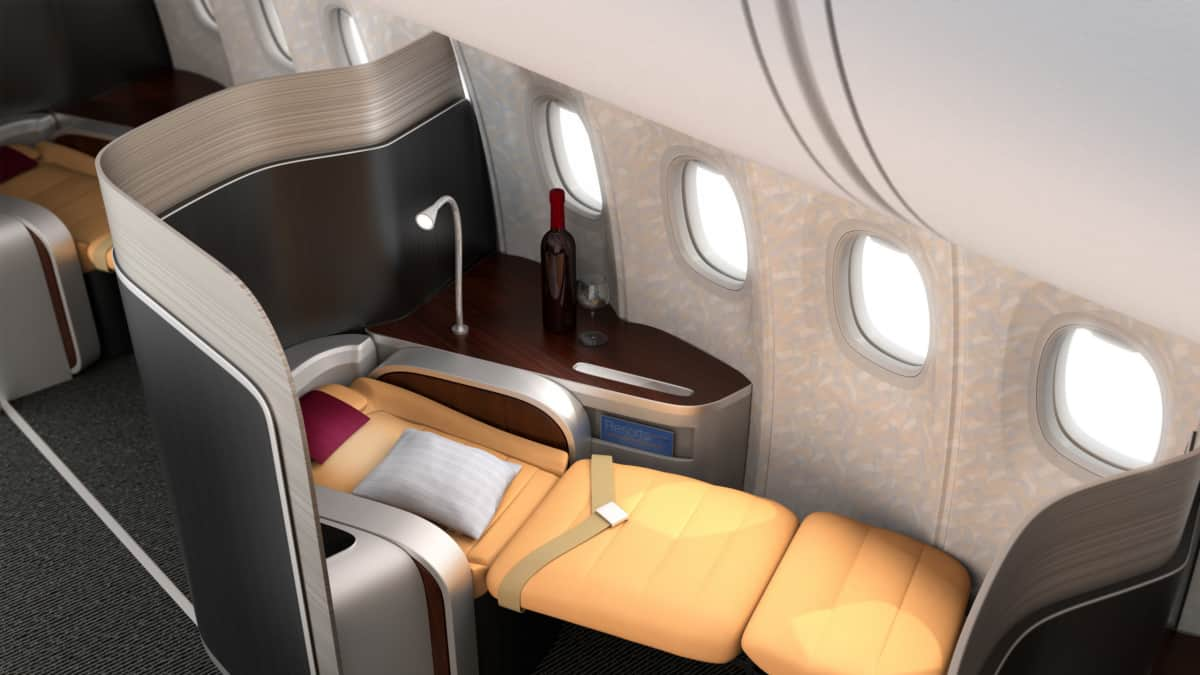
Aeroespacial & Transporte de Massa
Impressão de padrões antiderrapantes e retardantes de chama em pisos de aeronaves e painéis compostos internos.
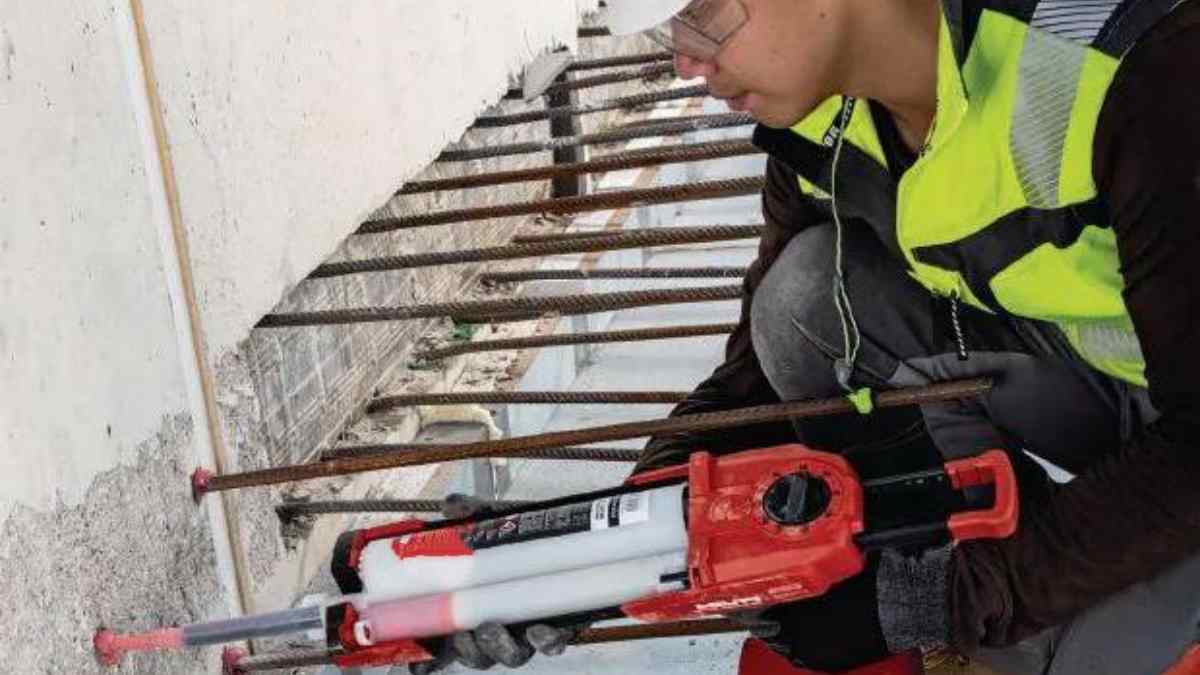
Têxteis Industriais & Construção
Revestimento por lâmina ou serigrafia rotativa em tecidos de fibra de vidro para criar cortinas de soldagem e cobertores de incêndio de alto desempenho
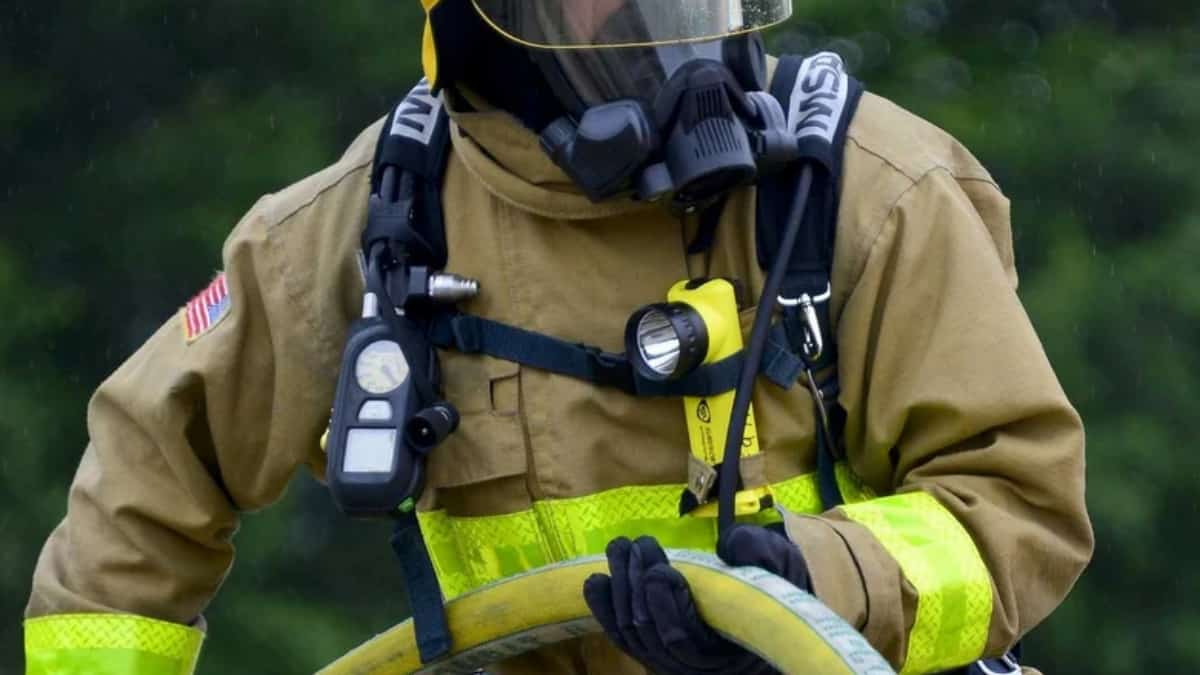
Vestuário de Proteção (EPI)
Impressão de marca e estrutural em roupas de combate a incêndio Nomex® e trajes de corrida FIA.
Guia de Compra: Problemas e Soluções
Entendemos os problemas e as preocupações de compra dos nossos clientes.
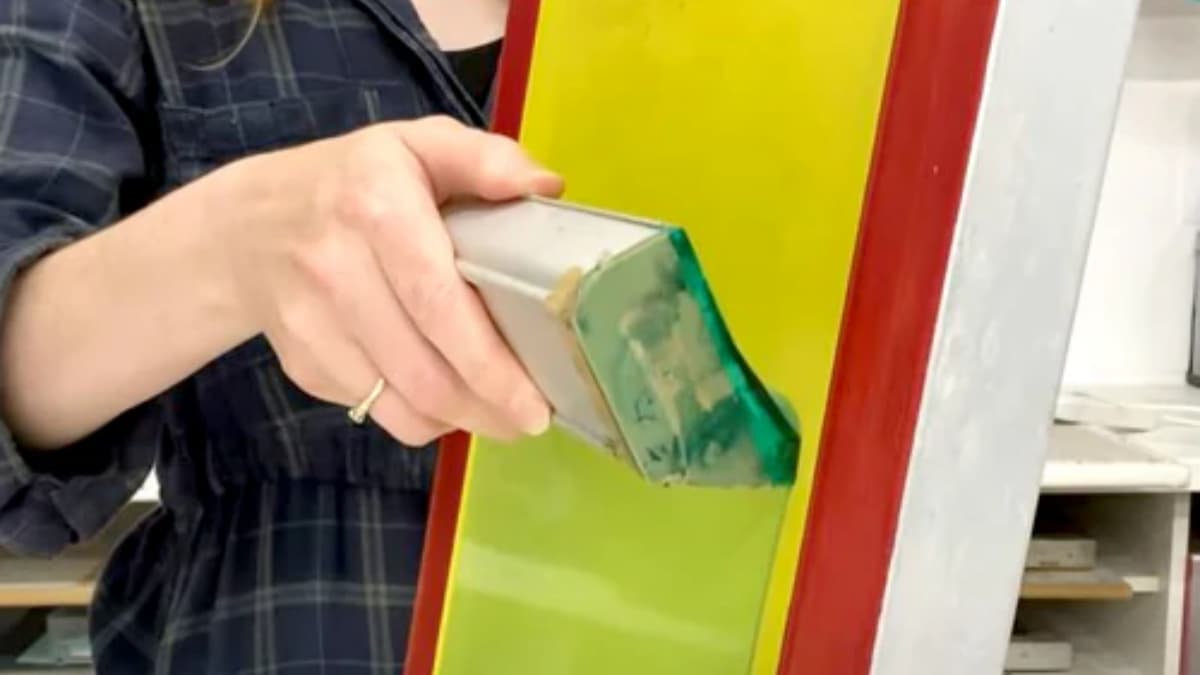
“Os pós retardantes de chama na tinta estão riscando meus rodos e desgastando minhas telas prematuramente.”
Nossa Solução: Tintas FR baratas usam pós FR grossos e abrasivos. Nossas formulações utilizam Tri-hidrato de Alumínio (ATH) nanodisperso e tratado na superfície com um tamanho de partícula estritamente inferior a 5 mícrons. Ele flui suavemente através da malha, protegendo suas ferramentas e prolongando a vida útil da tela em 300%.
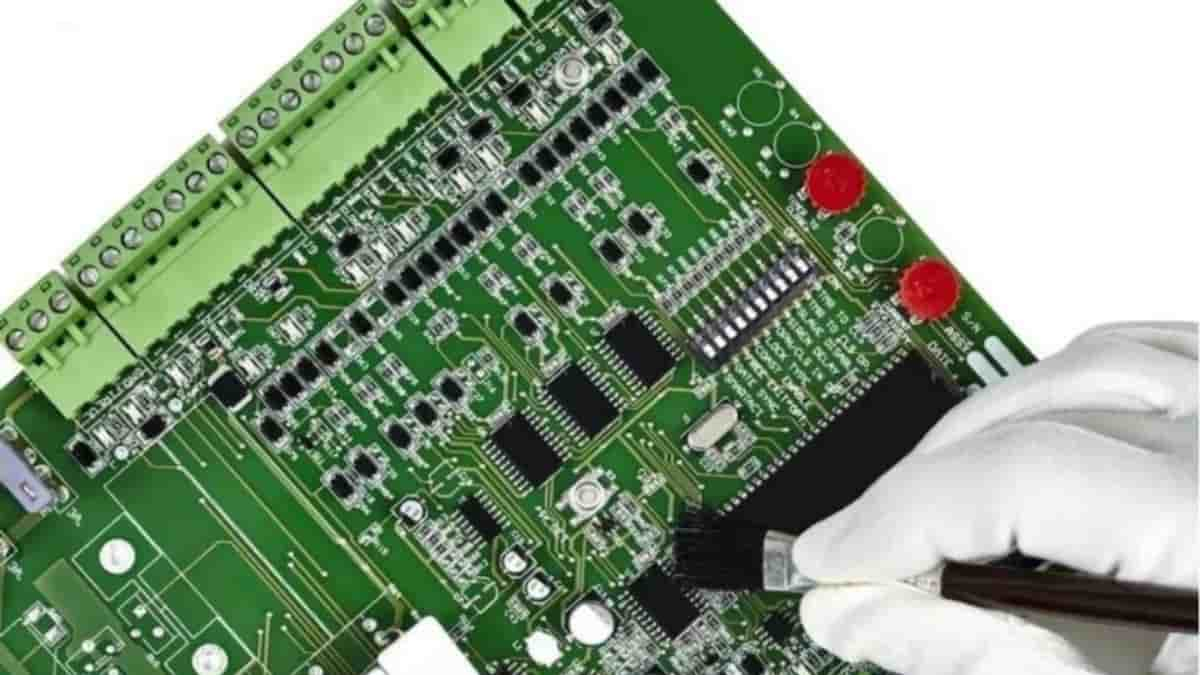
“Quando ocorre um incêndio, a fumaça do nosso revestimento atual destrói os eletrônicos ao redor.”
Nossa Solução: Você provavelmente está usando um revestimento halogenado (Bromo/Cloro). Quando queimados, eles liberam gás ácido clorídrico (HCl) altamente corrosivo que corrói a fiação de cobre. Nosso silicone FR é 100% livre de halogênio. Ele emite apenas vapor de água seguro e cinzas de sílica branca não corrosivas.
Comparação: Silicone FR imprimível vs. Métodos tradicionais
| Recurso | Nosso Silicone Serigrafado FR | Resinas Epóxi FR | Almofadas de Silicone FR Cortadas |
| Método de Aplicação | Automatizado, rápido, microprecisão | Desorganizado, cura lenta | Trabalho manual, montagem lenta |
| Flexibilidade / Vibração | ★★★★★ (Altamente elástico) | ★ (Frágil, racha facilmente) | ★★★★★ (Altamente elástico) |
| Fumaça Tóxica (Fogo) | Zero (Livre de Halogênio) | Alto (frequentemente contém bromo) | Zero |
| Custo em Escala | Altamente econômico (desperdício zero) | Moderado | Caro (alto desperdício de material) |
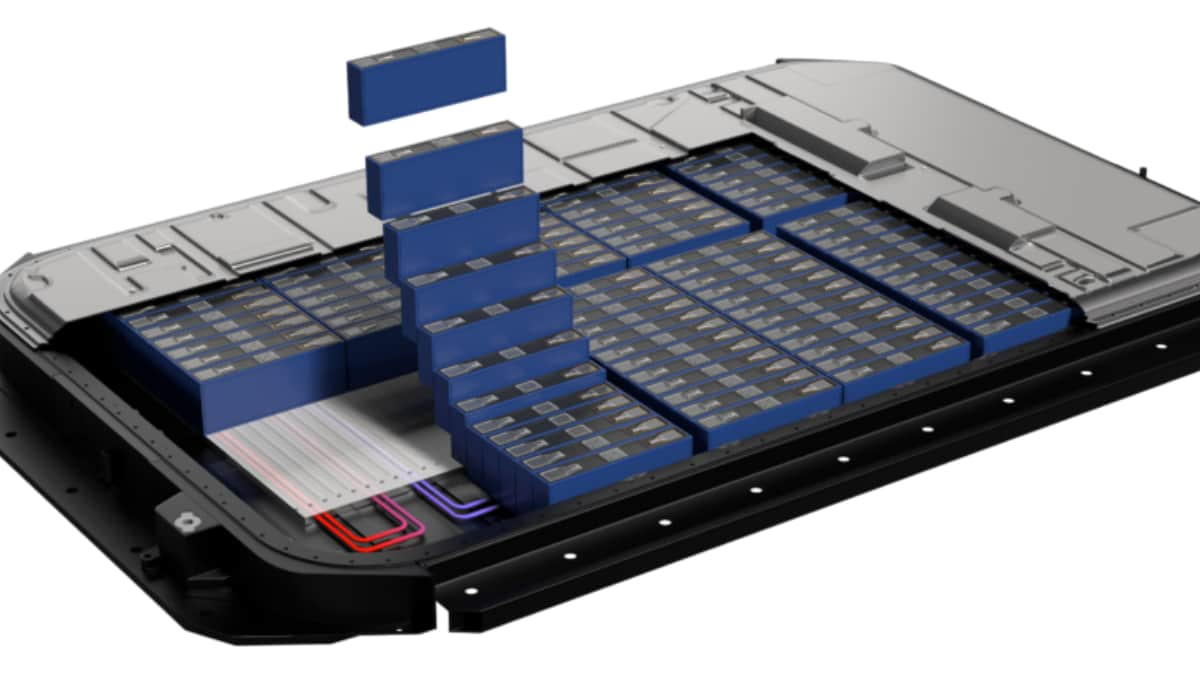
Estudo de Caso do Cliente
Cliente: Um fabricante de baterias para veículos elétricos (VE) de nível 1 na Coreia do Sul.
O Problema: O fabricante estava colando manualmente juntas de borracha de silicone retardante de chama pré-cortadas em 10.000 tampas de módulos de bateria por dia. O trabalho manual estava causando um gargalo severo e o processo de corte e vinco resultava em 30% de desperdício de material.
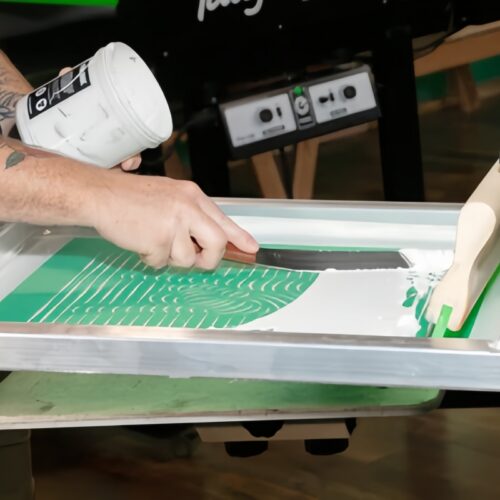
A Solução: Fizemos a transição da linha de montagem para uma máquina de serigrafia plana automatizada usando nossa pasta de silicone FR UL94 V-0.
O Resultado:
Velocidade de produção duplicada: A serigrafia automatizada aplicou o padrão complexo da junta FR em 3 segundos por tampa.
Desperdício de material reduzido para 0%: A tinta é aplicada apenas exatamente onde a tela permite.
Passou nos rigorosos testes de fuga térmica automotiva, garantindo propagação de chama zero entre as células da bateria.
FAQ – Resolução de Problemas
P1: Este silicone FR pode ser aplicado via dosagem automatizada em vez de serigrafia?
R: Sim. Embora perfeitamente otimizado para a cobertura de grande área e alta velocidade da serigrafia, sua natureza altamente tixotrópica (cisalhamento-afinamento) o torna excelente para válvulas de dosagem pneumáticas ou robóticas. Ele flui suavemente sob pressão, mas mantém instantaneamente sua forma 3D (sem escorrer) após ser dosado, tornando-o ideal para juntas do tipo Form-In-Place (FIP).
P2: Adicionar pigmento de cor ao silicone FR afeta sua classificação UL94 V-0?
R: Sim, pode. Pigmentos orgânicos são essencialmente combustíveis à base de carbono. Adicionar muito pigmento padrão comprometerá a retardância de chama. Oferecemos lotes pré-pigmentados (Cinza Industrial, Preto, Laranja de Segurança) que foram testados e certificados. Se você precisar adicionar sua própria cor, use estritamente pigmentos inorgânicos (por exemplo, óxidos de ferro) e mantenha a carga abaixo de 5%.
P3: Como este silicone mantém o isolamento elétrico (rigidez dielétrica) durante um incêndio?
R: Este é o gênio da química de silicone. Plásticos orgânicos queimam e se transformam em fuligem de carbono condutiva, o que causa curtos-circuitos elétricos. Quando nosso silicone FR queima, a estrutura principal se converte em dióxido de silício (sílica / vidro). Esta camada de cinzas rígida é um isolante natural, protegendo fios energizados e placas de circuito impresso (PCBs) de curto-circuito, mesmo enquanto estão ativamente expostos a chamas.
P4: Por que há bolhas no meu revestimento FR impresso após o cozimento?
R: As microbolhas são frequentemente ar preso pelo movimento do rodo da serigrafia. Como o silicone FR é altamente viscoso, o ar não consegue escapar facilmente. A solução profissional: Certifique-se de deixar as peças impressas descansarem em temperatura ambiente por 3 a 5 minutos antes antes de colocá-las no forno a 150°C. Este "tempo de nivelamento" permite que o ar preso suba e estoure antes que a superfície cure.
P5: Eu cozi o silicone FR impresso a 150°C, mas ele ainda está úmido, pegajoso ou com aspecto de cola. O que deu errado?
R: Você provavelmente sofreu "Envenenamento por Catalisador de Platina". Nosso silicone FR de alto desempenho utiliza um sistema de cura por adição (platina). A platina é extremamente sensível e será desativada permanentemente se entrar em contato com vestígios microscópicos de enxofre, complexos de estanho, metais pesados ou aminas. Se sua fábrica também usa epóxis padrão ou poliuretanos (PU), os vapores de amina liberados por essas colas podem envenenar o silicone. Além disso, usar um rodo de serigrafia que foi previamente lavado com solventes à base de enxofre arruinará a cura. A solução profissional: Sempre use ferramentas de mistura, telas e rodos dedicados e estritamente limpos para o seu silicone de platina, e garanta que seu ambiente de impressão esteja isolado de vapores de epóxi/PU.
P6: O silicone FR curou perfeitamente, mas ele descasca facilmente das nossas placas de resfriamento de bateria de veículos elétricos (EV) de alumínio. Como resolvemos isso?
R: O silicone é inerentemente antiaderente (baixa energia superficial). Substratos industriais lisos como alumínio polido, FR4 (PCBs) ou filmes de poliimida (Kapton) não oferecem nenhuma "aderência" mecânica para o silicone se fixar. Para obter uma ligação estrutural permanente que suporte ciclos térmicos extremos, é necessário alterar a tensão superficial do substrato. Para linhas automatizadas de alta velocidade, recomendamos fortemente integrar um tratamento de plasma atmosférico ou corona em linha, imediatamente antes da estação de serigrafia. Se o plasma não estiver disponível, você deve limpar ou pulverizar o substrato com nosso promotor de adesão de silicone (primer) especializado e deixá-lo secar antes de imprimir o revestimento FR.
Comece Hoje Mesmo
Somos especializados em soluções de polímeros projetadas para fabricantes e marcas globais. Como uma instalação verticalmente integrada, oferecemos tudo, desde Borracha de Silicone Líquida (LSR) bruta até Tintas de Silicone de alto desempenho, Tinta Plastisol e Couros de Silicone Orgânico. Basta fornecer os detalhes do seu substrato, padrões de desempenho ou desafios de impressão, e nosso laboratório cuidará do resto — desde a formulação personalizada até a produção estável em larga escala.
Oferecemos preços diretos de fábrica altamente competitivos (MOQ 100 kg para formulações personalizadas) e cadeias de suprimentos globais seguras. Nossos materiais são confiáveis em diversas aplicações, incluindo roupas esportivas de alta elasticidade, moda íntima sem costura, interiores automotivos e moldagem industrial.
Não encontrou exatamente o que precisa em nosso catálogo padrão? Vamos inovar juntos. Compartilhe seus requisitos técnicos exatos abaixo e nossa equipe de P&D desenvolverá uma fórmula química personalizada, projetada perfeitamente para sua linha de produção.
· Correspondência de Cores Personalizada e Desenvolvimento de Fórmula Disponíveis
· Suporte para Teste de Amostra
· Prazo de Entrega da Amostra: 3–7 Dias
· Prazo de Entrega para Produção em Massa: 2–4 Semanas
 English
 Deutsch (Sie)
 العربية
 বাংলা
 香港中文
 Français
 Bahasa Indonesia
 Português do Brasil
 한국어
 Tiếng Việt
 日本語
 Polski
 Русский
 Türkçe
 ไทย
 Español de México