
-
Hemen Ara +86 13426858645
-
Sorularınız mı Var [email protected]
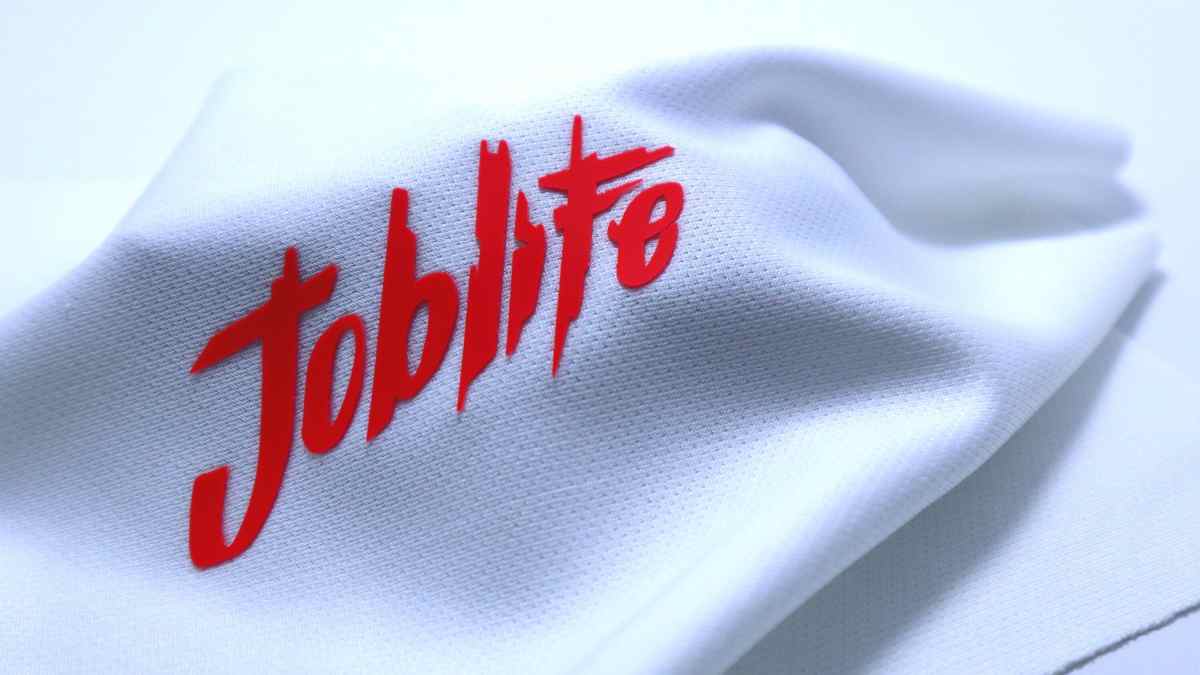
Tekstil Üreticileri İçin 3D Silikon Mürekkep Baskı Süreci
Fabrika sahipleri her gün aynı baş ağrısıyla karşı karşıya kalıyor: üç yıkamadan sonra çatlayan veya sert bir plastik parçası gibi hissettiren logolar. Küresel markalar PVC içermeyen malzemeler konusunda daha katı davranıyor ve eski usul mürekkepler artık yetersiz kalıyor. Çoğu üretim hattı, mürekkebin "yayılması" veya şeklini kaybetmesi olmadan o mükemmel keskin ve kabartmalı görünümü elde etmekte zorlanıyor. İşte tam bu noktada, giysi baskısı için silikon mürekkep, kalıcı olan yükseklik ve doku oluşturmak için dayanıklı ve çevre dostu bir yol sunarak bu sorunu çözüyor.
 YazanLetícia Costa

İçindekiler
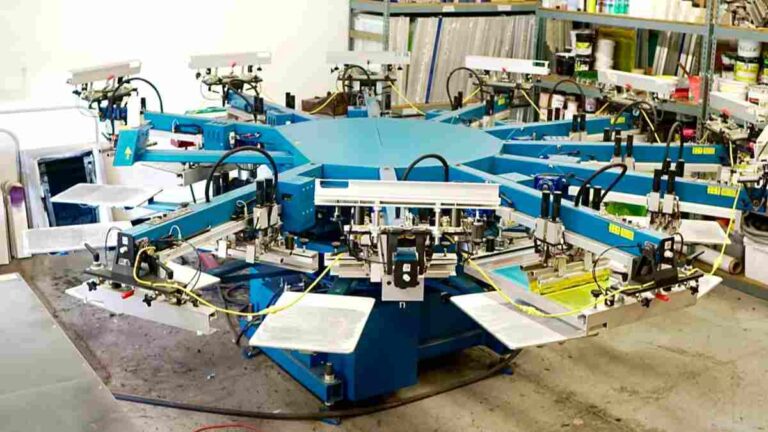
Bakın, bir tişörtün üzerine kabartmalı yazı gibi görünecek şekilde silikon yığmak sihir değildir. Islak kauçuğun üzerine ıslak kauçuk ekler, flaş kürleme uygular ve kenarların eriyip bir su birikintisi gibi yayılmamasını umarsınız. Keskin bir 3D silikon baskı, baskı makinesindeki işaretlerinizi doğru tutmak ve kimyanızı kontrol etmek anlamına gelir. Belirli ürün ve test gereksinimlerine dayalı karışım oranlarınızı, kap ömrünüzü ve pişirme sürelerinizi elde etmek için tam mürekkep sisteminizin teknik veri sayfasına uymanız gerekir.
1. Görseli Hazırlayın ve Nihai Yüksekliği Tanımlayın
Müşteriler size iğne inceliğinde çizgiler içeren görseller getirip 2 mm yüksekliğinde baskı isteyeceklerdir. Hayır deyin. Düzken keskin görünen detaylar, onları altı kat üst üste yığdığınızda dağılıp karmaşaya dönüşecektir.
Bir kalıp hazırlamadan önce hedef yüksekliğinizi ve kenar profilinizi tanımlayın. Çerçeveleri bantlamadan önce:
- Açık alanları doğrulayın. Boşluklar çok darsa, ıslak silikon aradaki boşluğu köprüleyip dolduracaktır.
- Zemin, yapı katmanları ve bitiş arasındaki kaydı (regisrasyon) çözümleyin.
- Devasa bir kauçuk bloğun esnemiş bir giyside nasıl esneyeceğini düşünün.
- Müşteriye imzalatılmış fiziksel bir baskı örneği alın.
Tamamen piştikten sonra yüksekliği ölçün. Baskı tablasındaki ıslak mürekkebin yüksekliği hiçbir şey ifade etmez.
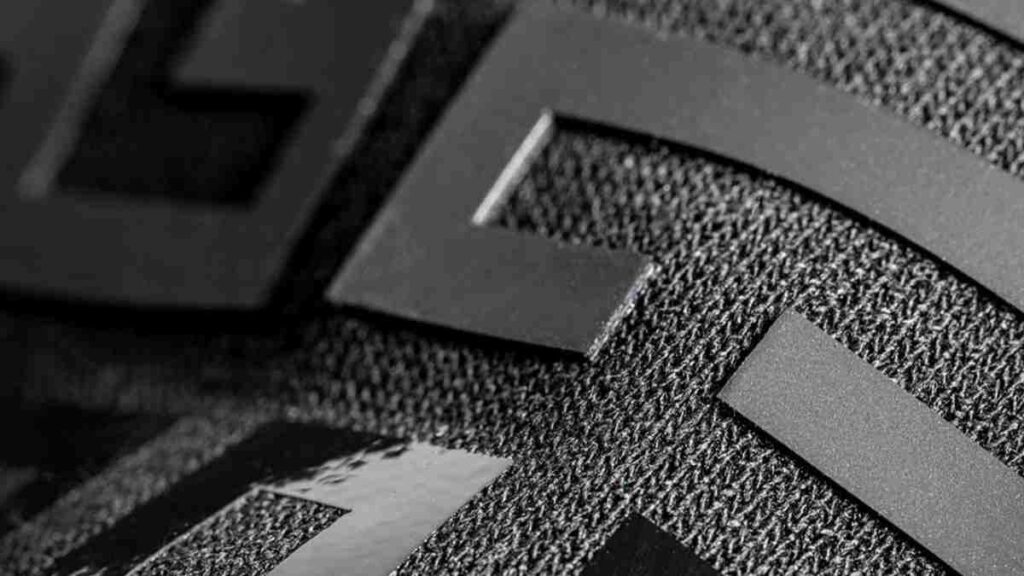
2. Kalıbı Hazırlayın ve Şablon Kalınlığını Kontrol Edin
Burada tek dostunuz Emulsion over mesh (EOM) yani emülsiyon kaplı kalıptır. Ancak bir eleği kalın emülsiyon katmanlarıyla doldurmak size otomatik olarak 3D baskı sağlamaz. Daha kalın bir şablon daha fazla mürekkep tutar, ancak aynı zamanda baskı ayrılma aşamasında size zorluk çıkarır ve eğer off-contact (elek ile baskı tablası arasındaki mesafe) ayarınız kötüyse, ince detayları doğrudan elekten söküp atar.
Çerçevelerinizi kontrol edin:
- Davul gibi gerginlik. Gevşek elekler mürekkebi bulaştırır.
- Eşit emülsiyon kalınlığı. Onaylanmış elek odası spesifikasyonlarınıza göre ağır kapiler film kullanın.
- Sıfır iğne deliği. Onları bantla kapatın.
Mürekkep ile ilgili temel bilgileri unutmayın: Plastisol elek üzerinde asla kurumaz; hafta sonu boyunca bırakın, öğle yemeğine gidin, bir şey olmaz. Ancak suyla temas ettirmeyin. Baskı temizleyici, mineral ispirto veya yağ çözücüye ihtiyacınız var ve kullandığınız bezler OSHA onaylı yangın kovalarına atılmalıdır. Silikonun elek üzerinde kısıtlı bir kullanım ömrü vardır, ancak temizlik kuralları bir o kadar zahmetlidir.
3. Baskı Katmanı ve Detay İçin Mesh Seçin
Siyah pamuklu kumaş üzerine parlak beyaz mı istiyorsunuz? O zaman ağır rakle baskısı ile 86 veya 110 mesh bir elekten geçireceksiniz. Kurşun geçirmez, paspas gibi hissettiren bir göğüs zırhına dönüştüğünde sızlanmayın. Yumuşatmak için içine inceltici dökün, sonra opaklığınızın kirli gri bir hayalete dönüşmesini izleyin.
| Mesh değişkeni | Atölye gerçekliği |
| Mesh sayısı | Düşük mesh sayısı yoğun mürekkep akıtır. Yüksek mesh sayısı detayları tutar ancak mürekkebi tıkar. |
| İplik çapı | İnce iplikler, kalın malzemeyi itmek için daha fazla açık alan demektir. |
| Açıklık boyutu | Silikonun elekten gerçekten geçip geçmeyeceğini belirler. |
| Elek gerginliği | Yüksek gerginlik, ıslak baskıyı yüzeyden temiz bir şekilde ayırır. |
| Şablon kalınlığı | Profiliniz için kurabiye kalıbı gibi işlev görür. |
İnç başına mı yoksa santimetre başına mı iplik sayısından bahsettiğinizi mutlaka belirtin. Avrupa çerçeve hesaplamaları sizi yanıltabilir.
4. Uyumlu Bileşenleri Tartın ve Karıştırın
Bazınızı, katalizörünüzü ve silikon renk pigmentinizi tam olarak ürün ve test gereksinimlerine göre karıştırın. Dijital bir gram terazisi satın alın. Göz kararı yapmayın. Başka bir markanın kovasından oran çalmayın.
Uygulama:
- Parti tarihlerini okuyun. Bayat mürekkep çamur gibi baskı verir.
- Tartarak ekleyin.
- Kenarları ve tabanı sıyırın. Karışmamış katalizör, yıkanıp giden kürlenmemiş yapışkan noktalar bırakır.
- Yavaşça karıştırın. Yumurta gibi çırpmak, içine hava kabarcıklarının hapsolmasına neden olur.
- Karışım süresini kabın üzerine yazın.
- Kullanım ömrü süresini (pot life) aşmayın.
Teknik özelliklerde gaz giderme (degas) süresi belirtilmişse bekleyin. Yalnızca donup sertleşmeden önce basabileceğiniz kadarını karıştırın. Ham kimya gerçekleri hakkında daha fazla bilgiyi şuradan okuyabilirsiniz: serigrafi silikonu SSS.
5. Viskoziteyi ve Akış Geri Kazanımını Kontrol Edin
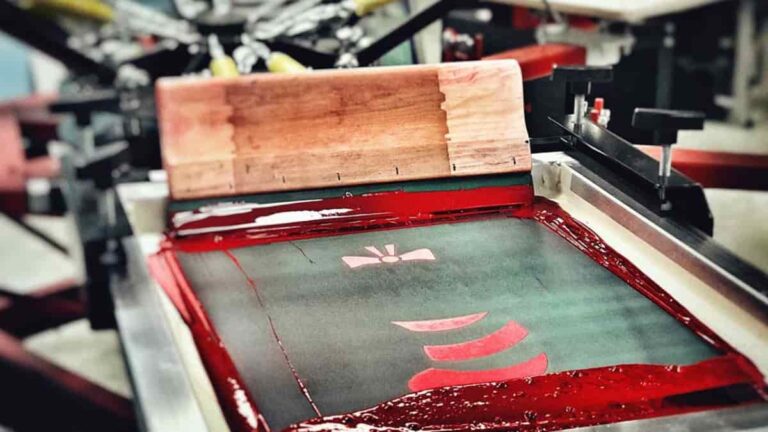
Yüksek yoğunluklu silikon, kovadan çıktığında soğuk fıstık ezmesi kadar katıdır; ön kollarınız ağrıyana kadar bir spatula ile karıştırmanız gerekir. Mesh üzerinden akması için rakle altında incelmesi ve keskin kenarların çökmemesi için hemen sabitlenmesi gerekir.
Şunlara dikkat edin:
- Dar detayların tıkanması.
- Rakle vuruşunda takılma.
- Yapışkan ayrılmanın tişörtü yukarı çekmesi.
- Baskıdan sonra sınırların dışına taşma (çökme).
Atölye sıcaklığını sabit tutun. Yalnızca üreticinin modifikatörlerini kullanın. Karışıma rastgele genel amaçlı silikon yağı eklemekle uğraşmayın; kenar keskinliğinizi bozar ve yıkama dayanıklılığını yok eder.
6. Baskı–Kürleme–Baskı Döngüsünü Oluşturun
Baskı altlığını iyice yapıştırın. 6 katmanlı bir baskı sırasında kumaş bir milimetre bile kaysa, çöp basıyorsunuz demektir.
Sentetik kumaşlarda bloklayıcı astarınızı (blocker base) kullanmamak, on vakadan dokuzunda, ısının tişörtün boyasını plastiğin içine çekmesi nedeniyle parlak beyaz baskınızın kırmızı polyester üzerinde pepto-bismol pembesine dönmesine neden olur.
Her bir katman için:
- Boya tabakasını bırakın.
- Eleğin temiz bir şekilde ayrılmasını sağlayın.
- Flaş kürleme yapın.
- Alt katmanları aşırı kürlememek için baskı tablasının soğumasını bekleyin.
- Hizalamanızı (register) kontrol edin.
Haber: Flaş altında 110°C (230°F), bir sonraki kafanın bulaşmaması için sadece yapışkan bir yüzey jeli oluşturur. Eğer flaş altında tamamen pişirirseniz, bir sonraki katman yapışmaz. Rakle sertliğinizi (durometer), açınızı, basıncınızı ve hızınızı kaydedin.
7. Silikon Baskı Yüksekliğini Kademeli Olarak Artırın
Bas ve flaşla. Bas ve flaşla. Sihirli bir vuruş sayısı yoktur. Mesh ve rakle basıncınıza bağlı olarak, manuelde altı vuruş otomatikte dörde eşit olabilir.
Kurulum yaparken:
- Tam olarak kaç vuruş yaptığınızı takip edin.
- Merkezi ve kenarları izleyin. Kenarlar daha hızlı birikir.
- Küçük yazıların kapanmasına dikkat edin.
- Tamamen fırınlandıktan sonra gerçek profil yüksekliğini ölçün.
Son aşamada uygulanan mat veya parlak vernik ayrı bir adımdır. Bunu tamamen yeni bir katman değişkeni olarak değerlendirin.
8. Kenar Çökmesini, Kabarcıkları ve Düzensiz Yüksekliği Önleyin
Bir şeyler yanlış gittiğinde, sorunun flaş altında mı yoksa rakle çekişi sırasında mı oluştuğunu tespit edin.
| Kusur | Gerçekler | Çözüm |
| Kenar çökmesi | Çok yüksek sıcaklıkta flaşlanmış veya çok fazla boya uygulanmış. | Isıyı düşürün, boya miktarınızı kontrol edin. |
| Kabarcıklar | Kaba hava karışmış veya tişörtteki nem buharlaşarak dışarı çıkıyor. | Daha yavaş karıştırın. Tişörtleri önceden flaşlayın. |
| Düzensiz yükseklik | Manuel baskı hareketi tutarsız veya off-contact ayarı eğik. | Baskı makinesini teraziye alın. Basıncı sabitleyin. |
| Bozulmuş detaylar | Kötü ekran gerginliği ıslak boyayı sürüklüyor. | İpek ekran gerginliğini artırın. |
| Katman ayrılması | Alt katman çok sert pişirilmiş; üst katman tutunamıyor. | Flaş süresini kısaltın. Katmanlar arası bekleme penceresini kontrol edin. |
Püf noktası şu: Beş değişkeni aynı anda değiştiremezsiniz. Bir şeyi değiştirin. Test edin.
9. Nihai Kürlenmeyi Doğrulayın
Vinil pastayı 160°C'ye (320°F) kadar pişirip tek parça sert kauçuk haline getirmek, yıkamaya dayanabilmesinin tek yoludur. Bu, tüm kalın 3D katmanın, kumaşa kadar inen derinliğine dek bu sıcaklığa ulaşması gerektiği anlamına gelir.
Lazerli ısı tabancaları yanıltıcıdır; prob cihazları gerçeği söyler. Tünel fırınınızdan bir prob geçirin.
- Baskının en kalın yerini ölçün.
- Kurutucunuzun sıcak ve soğuk noktalarını haritalandırın.
- Bant hızınızı gerekli kalış süresiyle karşılaştırarak kontrol edin.
- Kumaşı yakmamaya dikkat edin.
Baskıya bandın sonunda dokunup kuru olduğunu söylemek amatörlüktür. Değerlendirmeden önce soğumasını bekleyin.
10. Esneklik, Yapışma ve Yıkama Dayanıklılığını Test Edin
Son baskınızı, belirli ürün ve test gereksinimlerine göre gerçek üretim kumaşı üzerinde test edin.
Esneklik Testi
Çekiştirin. Geri eski haline dönüyor mu? Kenarları kalkıyor mu? Genişçe çatlıyor mu? Tişörtün gerçek dünyada maruz kalacağı zorlanma ile test edin.
Yapışma Testi
Kenarlarını tırnağınızla kazıyın. Üst katman, soğan zarı gibi alt katmandan ayrılıyor mu bakın. Bant kontrolleri hızlı bir gözlem için iyidir ancak gerçek stres testlerinin yerini tutmaz.
Yıkama Testi
Müşteriler bunu ucuz deterjanlarla endüstriyel sıcak yıkamada yıkayacaktır. Belirlediğiniz yıkama döngülerine göre test edin. Eğer müşterinin yıkamasında ölü deri gibi soyulursa, sadece daha fazla katalizör ekleyip geçmeyin. Flaş sürelerinize ve tünel sıcaklıklarınıza bakın.
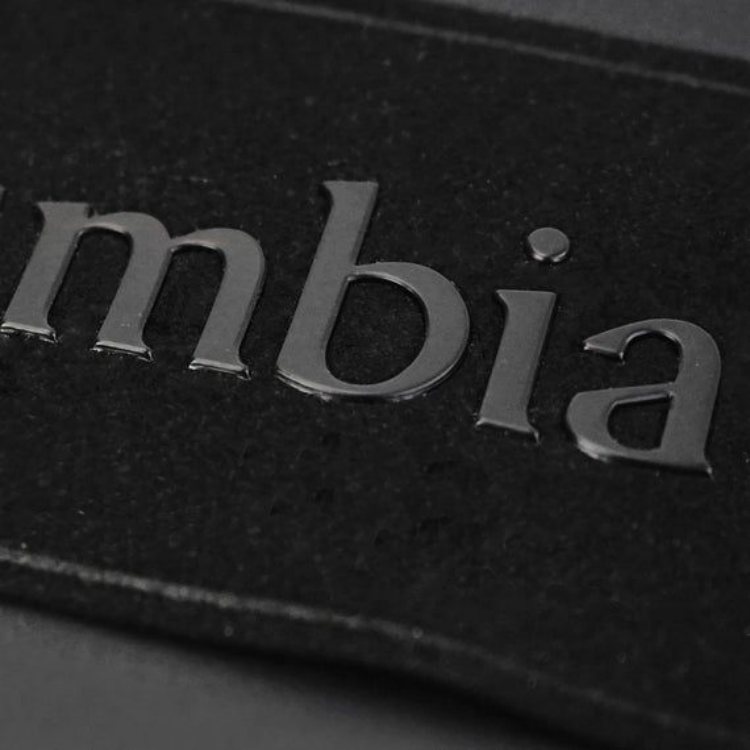
11. Seri Üretimde Tutarlılığı Koruyun
Onaylanmış denemeyi belgelenmiş bir kuruluma dönüştürün. Yazıya dökün.
| Kontrol alanı | Takip edilecekler |
| Kumaş | Bileşim, boya partisi, apreler. |
| Mürekkep | Parti numaraları, karıştırma süresi. |
| Elek | İpek (mesh) sayısı, gerginlik, EOM kalınlığı. |
| Baskı | Rakle sertliği (durometre), açı, basınç, vuruş sayısı. |
| Katmanlama | Flaş sırası, vernik katları. |
| Isıtma | Flaş bekleme süresi, soğutma istasyonları. |
| Son kurutma | Bant hızı, tünel sıcaklığı, prob okumaları. |
100. parçayı 1. parçaya göre kontrol edin. Kullanım ömrünü (pot life) gözlemleyin. Baskı başladıktan dört saat sonra silikon kalıpta topaklanmaya başladığında, transfer miktarınız değişir. Temizleyip tazesini karıştırın.
Eğer her şey ters giderse, baskıyı durdurun. Yeniden başlatmadan önce araştırın.
Baskı makinesinde bir gününüzü boşa harcamadan önce malzeme uyumluluğunu kontrol edin: Tekstil Baskı Uygulamaları için Silikon Mürekkep Seçimi.
SSS
1. Bu mürekkepler çevre açısından güvenli mi?
Elbette. Her Sollyd mürekkebi PVC içermez ve OEKO-TEX ve REACH gibi büyük standartları karşılar. Bu, katı “Yeşil Kimya” listelerine sahip büyük markalar için büyük bir satış avantajıdır. Müşterilerinizin zaten isteyeceği tüm evrakları biz sağlayacağız.
2. Baskım neden hala yapışkan?
Genellikle sorun ya kötü karışımdır ya da ısı yeterince yüksek değildir. Katalizör tamamen “etki etmezse” silikon yarı sıvı kalır. Bir lazer termometre alın ve kumaş yüzeyinin en az 120°C'ye ulaştığından emin olun.
3. Bunu su geçirmez naylon üzerinde kullanabilir miyim?
Bu zor bir durum çünkü bu kaplamalar kelimenin tam anlamıyla maddeleri itmek için yapılmıştır. Öncelikle özel bir “bağlayıcı madde” veya astara ihtiyacınız olacak. O temel katman ayarlandıktan sonra, 3D efektinizi sorunsuz bir şekilde doğrudan üzerine inşa edebilirsiniz.
4. 2 mm yükseklik için kaç katman gerekiyor?
Bu, mesh ve şablon kalınlığınıza bağlıdır. Genellikle, 100 mesh bir ekran ve kalın bir şablon ile her geçişte yaklaşık 0.4mm elde edebilirsiniz. Yani, 2mm seviyesine ulaşmak için yaklaşık 5 geçiş yapmanız gerekir.
5.Karıştırılmadan önce mürekkebin raf ömrü nedir?
Karıştırılmamış Sollyd silikon mürekkep, serin ve kuru bir yerde saklandığında genellikle 12 ay dayanır. Katalizörü ekledikten sonra, oda sıcaklığına bağlı olarak genellikle 4 ila 8 saatlik bir "kullanım ömrüne" (pot life) sahip olursunuz.

 English
 Deutsch (Sie)
 العربية
 বাংলা
 香港中文
 Français
 Bahasa Indonesia
 Português do Brasil
 한국어
 Tiếng Việt
 日本語
 Polski
 Русский
 Türkçe
 ไทย
 Español de México