
-
지금 전화하기 +86 13426858645
-
문의 사항 [email protected]
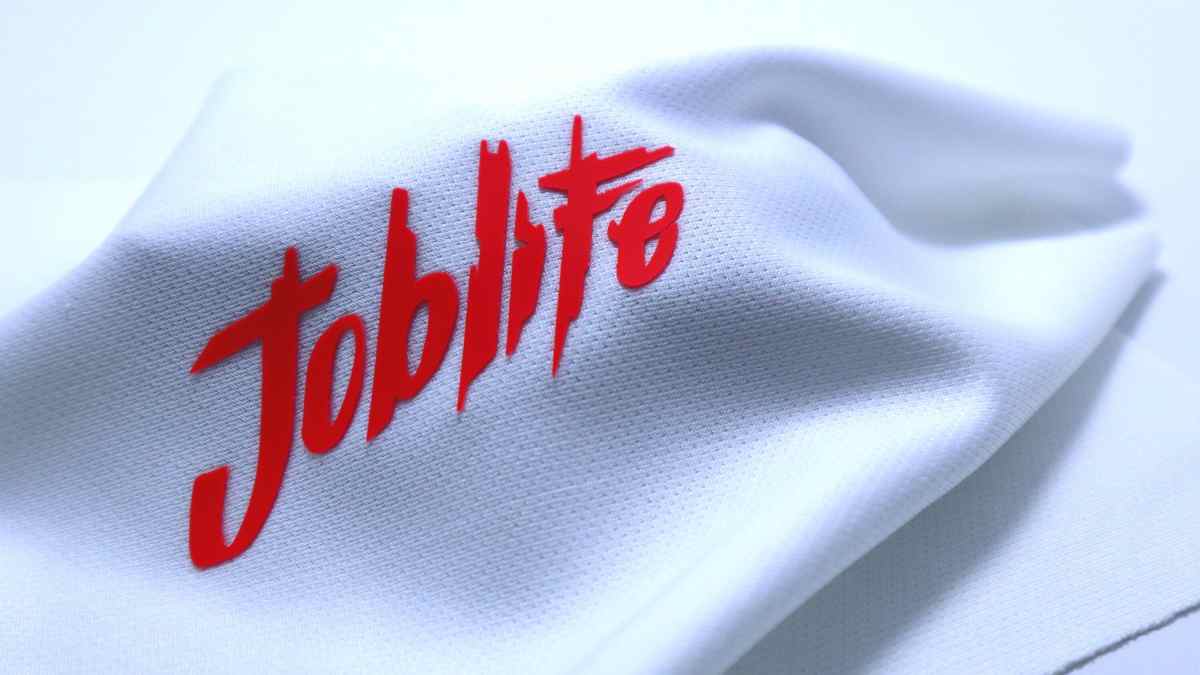
섬유 제조사를 위한 3D 실리콘 잉크 인쇄 공정
공장주들은 매일 같은 골칫거리에 직면합니다. 세탁 세 번 만에 로고가 갈라지거나 딱딱한 플라스틱 조각처럼 느껴지는 현상입니다. 글로벌 브랜드들은 PVC 프리 소재에 대해 더욱 엄격해지고 있으며, 기존의 방식으로는 더 이상 기준을 충족하기 어렵습니다. 대부분의 생산 라인은 잉크가 번지거나 형태를 잃지 않으면서 완벽하고 선명한 입체감을 구현하는 데 어려움을 겪습니다. 바로 이 지점에서 의류 프린팅용 실리콘 잉크는 내구성이 뛰어나고 친환경적인 방식으로 오랫동안 유지되는 높이와 질감을 구현하여 문제를 해결합니다.
 작성자:Letícia Costa

목차
셔츠 위에 점자 전화번호부처럼 보일 때까지 실리콘을 쌓는 것은 마법이 아닙니다. 젖은 고무 위에 또 젖은 고무를 쌓고 건조한 뒤 가장자리가 녹아내려 뭉개지지 않기를 바라는 과정이죠. 선명한 3D 실리콘 인쇄를 위해서는 프레스 작업을 정확히 수행하고 화학적 성분을 조절해야 합니다. 특정 제품과 테스트 요구 사항에 맞춰 정확한 잉크 시스템 기술 시트를 따라 혼합 비율, 가사 시간, 굽기 시간을 설정하세요.
1. 아트워크 준비 및 완성된 높이 정의
고객이 바늘처럼 가느다란 선이 있는 아트워크를 가져와 2mm 높이로 인쇄해 달라고 요청할 수 있습니다. 거절하십시오. 평면일 때 선명해 보이는 디테일도 6개 층으로 쌓아 올리면 뭉개져 엉망이 됩니다.
스크린을 제작하기 전에 목표 높이와 가장자리 프로파일을 정의하십시오. 프레임을 테이핑하기 전에 다음을 수행하세요:
- 열린 공간을 확인하십시오. 간격이 너무 좁으면 젖은 실리콘이 간격을 가로질러 채워버립니다.
- 베이스, 빌드 레이어 및 마감 사이의 정합을 파악하십시오.
- 거대한 고무 벽돌이 낡은 의류 위에서 어떻게 구부러질지 고려하십시오.
- 고객에게 물리적인 샘플 인쇄본의 서명을 받으십시오.
완전히 구워진 후의 높이를 측정하십시오. 플래튼 위의 젖은 잉크 높이는 아무런 의미가 없습니다.
2. 스크린 준비 및 스텐실 두께 제어
메시 위 유제 코팅(EOM)만이 유일한 해결책입니다. 하지만 두꺼운 유제 층으로 스크린을 채운다고 해서 자동으로 3D 인쇄가 되는 것은 아닙니다. 두꺼운 스텐실은 더 많은 잉크를 머금지만, 오프 컨택트 설정이 좋지 않으면 판 분리 과정에서 문제가 발생해 정교한 디테일이 메시에서 뜯겨 나갈 수 있습니다.
프레임 확인:
- 북처럼 팽팽한 장력. 느슨한 스크린은 번짐을 유발합니다.
- 균일한 유제 두께. 검증된 스크린 룸 사양에 따라 두꺼운 캐필러리 필름을 사용하십시오.
- 핀홀 제로. 테이프로 막으십시오.
잉크의 기본을 기억하세요: 플라스티졸은 메시 위에서 절대 마르지 않습니다. 주말 동안 방치하거나 점심을 먹고 와도 상관없습니다. 하지만 물은 절대 닿아서는 안 됩니다. 프레스 세척제, 미네랄 스피릿 또는 탈지제가 필요하며, 사용한 헝겊은 반드시 OSHA 규정을 준수하는 화재 방지 용기에 폐기해야 합니다. 실리콘은 스크린 내에서 가용 시간이 짧으며, 세척 규칙 또한 매우 까다롭습니다.
3. 도포량 및 디테일을 위한 메시 선택
검은색 면 원단에 밝은 흰색을 인쇄하고 싶으신가요? 86 또는 110 메시를 사용해 스퀴지 압력을 세게 가해야 합니다. 인쇄물이 바닥 매트처럼 딱딱해지고 방탄복 같은 느낌이 든다고 불평하지 마십시오. 리듀서를 섞어 부드럽게 만들면 불투명도가 떨어져 지저분한 회색빛으로 변하게 됩니다.
| 메시 변수 | 작업 현장의 현실 |
| 메시 카운트 | 낮은 카운트는 많은 양의 잉크를 쏟아내고, 높은 카운트는 디테일을 유지하지만 잉크 배출을 방해합니다. |
| 실 직경 | 실이 가늘수록 두꺼운 재료를 밀어낼 수 있는 개구부 면적이 넓어집니다. |
| 개구부 크기 | 실리콘이 스크린을 원활하게 통과할지 결정합니다. |
| 스크린 장력 | 높은 장력은 젖은 잉크 층을 깔끔하게 떨어뜨려 줍니다. |
| 스텐실 두께 | 프로필을 위한 쿠키 커터 역할을 합니다. |
인치당 실 수(TPI)를 말하는지 센티미터당 수를 말하는지 항상 명확히 하십시오. 유럽식 프레임 계산법은 실수를 유발할 수 있습니다.
4. 호환되는 성분 계량 및 혼합
베이스, 촉매제, 그리고 실리콘 컬러 안료를 특정 제품 및 테스트 요구 사항에 맞춰 정확히 혼합하십시오. 디지털 정밀 저울을 구입하세요. 눈대중으로 하지 마십시오. 다른 브랜드 제품의 배합비를 무단으로 도용하지 마십시오.
실행 요령:
- 배치 날짜를 확인하십시오. 오래된 잉크는 흙처럼 인쇄됩니다.
- 무게를 재서 정확히 계량하십시오.
- 측면과 바닥을 긁어내세요. 혼합되지 않은 촉매는 경화되지 않은 끈적이는 부분을 남겨 씻겨 나갈 수 있습니다.
- 천천히 저어주세요. 계란처럼 휘저으면 공기 방울이 생깁니다.
- 컵에 혼합 시간을 적어두세요.
- 가용 시간(pot life)을 넘기지 않도록 주의하세요.
사양서에 탈기(degas) 시간이 명시되어 있다면 그대로 기다리세요. 굳어버리기 전에 인쇄할 수 있는 만큼만 혼합하세요. 원료 화학적 특성에 대한 자세한 내용은 다음에서 확인하실 수 있습니다. 스크린 인쇄 실리콘 FAQ.
5. 점도 및 흐름 복원력 제어
고밀도 실리콘은 버킷에서 바로 꺼냈을 때 차가운 땅콩버터처럼 뻑뻑합니다. 팔이 아플 정도로 주걱으로 잘 저어야 합니다. 스퀴지 아래에서 전단력이 작용해 묽어져야 메쉬를 통과할 수 있으며, 인쇄 후에는 즉시 굳어서 날카로운 모서리가 무너지지 않아야 합니다.
주의 사항:
- 좁은 세부 묘사가 막힘.
- 스퀴지 스트로크 시 저항 발생.
- 끈적한 이형으로 인해 셔츠가 들림.
- 스트로크 후 경계선 밖으로 흘러내림(슬럼프).
작업장 온도를 일정하게 유지하세요. 제조사가 권장하는 첨가제만 사용하세요. 아무 실리콘 오일이나 막 섞지 마세요. 인쇄 모서리가 무뎌지고 세탁 견뢰도가 급격히 떨어집니다.
6. 인쇄-건조-인쇄 사이클 확립
판을 단단히 고정하세요. 6레이어를 쌓는 동안 원단이 1mm만 움직여도 결과물은 망치게 됩니다.
십중팔구 합성 섬유에 차단 베이스(blocker base)를 쓰지 않으면, 빨간색 폴리 소재에서 열 때문에 원단 염료가 플라스틱 위로 올라와 밝은 흰색 인쇄가 펩토-비스몰 핑크색으로 변합니다.
매 회 인쇄 시:
- 잉크를 도포하세요.
- 스크린이 깔끔하게 떨어지도록 하세요.
- 플래시 경화를 하세요.
- 베이스 레이어가 과하게 경화되지 않도록 팔레트를 식히세요.
- 위치를 확인하세요.
참고: 플래시 아래 230°F는 다음 헤드에서 번지지 않도록 표면만 살짝 굳히는 정도입니다. 플래시에서 완전히 다 구워버리면 다음 레이어가 붙지 않습니다. 스퀴지 경도, 각도, 압력, 속도를 기록해두세요.
7. 실리콘 인쇄 높이 점진적 구축
인쇄 후 플래시, 다시 인쇄 후 플래시를 반복하세요. 마법의 횟수는 없습니다. 메쉬와 스퀴지 압력에 따라 수동 장비에서는 6번, 자동 장비에서는 4번이 적당할 수 있습니다.
설정 단계:
- 정확히 몇 번 인쇄했는지 기록하세요.
- 중앙과 가장자리를 살피세요. 가장자리가 더 빨리 쌓입니다.
- 작은 글씨가 막히지 않는지 주의 깊게 보세요.
- 완전히 구워진 후 실제 두께를 측정하세요.
마지막에 바르는 무광 또는 유광 클리어 코트는 별도의 단계입니다. 이를 완전히 새로운 레이어 변수처럼 다루십시오.
8. 가장자리 무너짐, 기포 및 높이 불균일 방지
문제가 발생하면 그것이 플래시 아래에서 일어났는지 아니면 스퀴지 당김 과정에서 발생했는지 파악하십시오.
| 결함 | 현실 | 해결책 |
| 가장자리 무너짐 | 플래시 온도가 너무 높거나 잉크가 너무 많이 도포되었습니다. | 열을 낮추고 잉크 도포량을 확인하십시오. |
| 기포 | 컵에 공기가 섞였거나 셔츠의 습기가 증기로 빠져나가는 현상입니다. | 더 천천히 젓고 셔츠를 미리 플래시 건조하십시오. |
| 불균일한 높이 | 수동 스트로크가 일정하지 않거나 오프 컨택이 기울어져 있습니다. | 프레스를 수평으로 맞추고 압력을 고정하십시오. |
| 디테일 왜곡 | 잘못된 스크린 텐션이 젖은 잉크를 끌어당기고 있습니다. | 메쉬를 팽팽하게 조이십시오. |
| 레이어 분리 | 하부 레이어가 너무 딱딱하게 구워져 상부 레이어가 달라붙지 못하는 상태입니다. | 플래시 시간을 줄이고 레이어 간 접착 유효 시간을 확인하십시오. |
핵심은 한꺼번에 다섯 가지 변수를 바꿀 수 없다는 것입니다. 한 가지만 바꾸고 테스트하십시오.
9. 최종 경화 검증
비닐 페이스트를 320°F(160°C)까지 구워 단단한 고무 덩어리로 융합시키는 것이 세탁을 견디게 하는 유일한 방법입니다. 즉, 두꺼운 3D 도포층 전체가 원단 바닥까지 그 온도에 도달해야 합니다.
레이저 온도 건은 거짓말을 합니다. 도넛 프로브가 진실을 말해줍니다. 터널 건조기에 프로브를 통과시켜 확인하십시오.
- 인쇄물의 가장 두꺼운 부분을 측정하십시오.
- 건조기의 뜨거운 부분과 차가운 부분을 지도화하십시오.
- 필요한 체류 시간(dwell time)에 맞춰 벨트 속도를 확인하십시오.
- 의류가 타지 않도록 주의하십시오.
컨베이어 벨트 끝에서 인쇄물을 만져보고 건조하다고 판단하는 것은 아마추어 방식입니다. 완전히 식힌 후에 평가하십시오.
10. 신축성, 접착력 및 세탁 내구성 테스트
특정 제품 및 테스트 요구 사항에 따라 실제 생산용 의류로 최종 인쇄물을 테스트하십시오.
신축성 테스트
잡아당겨 보십시오. 다시 원래대로 돌아오나요? 가장자리가 일어나나요? 크게 갈라지나요? 셔츠가 실제 환경에서 겪을 실제 장력에 맞춰 테스트하십시오.
접착력 테스트
가장자리를 떼어 보십시오. 양파 껍질처럼 상부 레이어가 베이스 레이어에서 벗겨지는지 확인하십시오. 테이프 테스트는 빠르게 확인하는 용도로는 좋지만, 실제 스트레스 테스트를 대체할 수는 없습니다.
세탁 테스트
고객들은 저가형 세제를 사용하여 산업용 온수로 세탁할 것입니다. 귀하가 지정한 세탁 주기에 맞춰 테스트하십시오. 만약 고객의 세탁 과정에서 죽은 피부처럼 잉크가 벗겨진다면, 단순히 촉매제를 더 넣지 마십시오. 플래시 시간과 터널 건조 온도를 확인하십시오.
11. 배치 생산의 일관성 유지
승인된 시험 결과를 문서화된 설정값으로 변환하여 기록해 두십시오.
| 관리 영역 | 추적 항목 |
| 원단 | 조성, 염색 로트, 마감 처리. |
| 잉크 | 배치 번호, 혼합 시간. |
| 스크린 | 메시 수, 장력, EOM 두께. |
| 인쇄 | 스퀴지 경도, 각도, 압력, 스트로크 횟수. |
| 레이어링 | 플래시 순서, 클리어 코트. |
| 가열 | 플래시 체류 시간, 냉각 스테이션. |
| 최종 경화 | 벨트 속도, 터널 온도, 프로브 측정값. |
100번째 제품을 첫 번째 제품과 비교 확인하십시오. 가용 시간(pot life)을 주의하십시오. 작업 시작 4시간 후 스크린에서 실리콘이 덩어리 지기 시작하면 도포량이 변합니다. 긁어내고 새로 혼합하십시오.
모든 것이 잘못되면 인쇄기를 멈추십시오. 재가동하기 전에 원인을 조사하십시오.
인쇄기에서 하루를 낭비하기 전에 재료 호환성을 확인하십시오: 섬유 인쇄 응용 분야를 위한 실리콘 잉크 선택.
자주 묻는 질문(FAQ)
1. 이 잉크들은 환경적으로 안전한가요?
물론입니다. 모든 Sollyd 잉크는 PVC가 포함되어 있지 않으며 OEKO-TEX 및 REACH와 같은 주요 표준을 준수합니다. 이는 엄격한 '친환경 화학(Green Chemistry)' 기준을 가진 대형 브랜드들에게 큰 판매 포인트가 됩니다. 고객이 요구할 모든 관련 서류를 제공해 드립니다.
2. 왜 인쇄물이 여전히 끈적거리나요?
대개는 혼합 비율이 잘못되었거나 가열 온도가 충분하지 않은 경우입니다. 촉매가 완전히 반응하지 않으면 실리콘이 절반 정도 액체 상태로 남게 됩니다. 레이저 온도계를 사용하여 실제 원단 표면 온도가 최소 120°C 이상 올라가는지 확인하십시오.
3. 방수 나일론 소재에도 사용할 수 있나요?
그런 코팅제는 말 그대로 물질을 밀어내도록 만들어졌기 때문에 까다롭습니다. 먼저 전용 접착제나 프라이머가 필요합니다. 베이스 레이어가 설정되면 문제없이 그 위에 3D 효과를 올릴 수 있습니다.
4. 2mm 높이를 구현하려면 몇 번의 레이어를 쌓아야 하나요?
메쉬와 스텐실 두께에 따라 다릅니다. 일반적으로 100메쉬 스크린과 두꺼운 스텐실을 사용하면 1회 통과 시 약 0.4mm의 높이를 얻을 수 있습니다. 따라서 2mm 목표를 달성하려면 약 5번의 통과가 필요합니다.
5. 잉크를 혼합하기 전 보관 수명은 어떻게 되나요?
혼합되지 않은 Sollyd 실리콘 잉크는 서늘하고 건조한 곳에 보관할 경우 일반적으로 12개월 동안 지속됩니다. 촉매를 첨가한 후에는 실내 온도에 따라 일반적으로 4~8시간의 가사 시간(pot life)을 갖게 됩니다.

 English
 Deutsch (Sie)
 العربية
 বাংলা
 香港中文
 Français
 Bahasa Indonesia
 Português do Brasil
 한국어
 Tiếng Việt
 日本語
 Polski
 Русский
 Türkçe
 ไทย
 Español de México