
-
Rufen Sie Jetzt An +86 13426858645
-
Fragen [email protected]
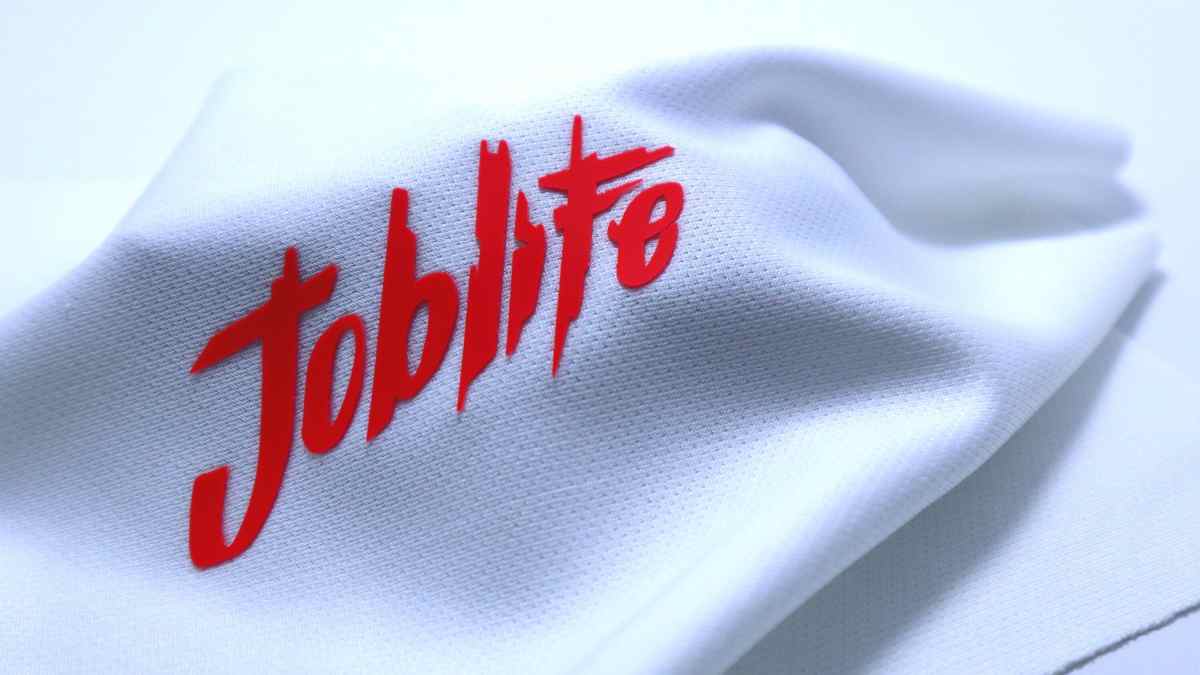
3D-Silikondruckverfahren für Textilhersteller
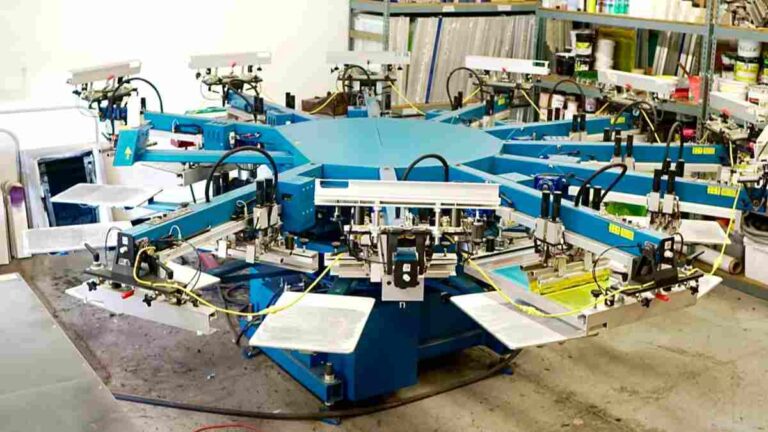
Fabrikbesitzer stehen täglich vor demselben Problem: Logos, die nach drei Waschvorgängen reißen oder sich wie ein steifes Stück Plastik anfühlen. Weltweit agierende Marken stellen immer strengere Anforderungen an PVC-freie Materialien, und herkömmliche Tinten sind nicht mehr zeitgemäß. Die meisten Produktionslinien haben Schwierigkeiten, diesen perfekt scharfen, erhabenen Look zu erzielen, ohne dass die Tinte verläuft oder ihre Form verliert. Genau hier löst Silikontinte für den Textildruck das Problem, indem sie eine langlebige, umweltfreundliche Möglichkeit bietet, Höhe und Textur aufzubauen, die Bestand haben.

Inhaltsverzeichnis
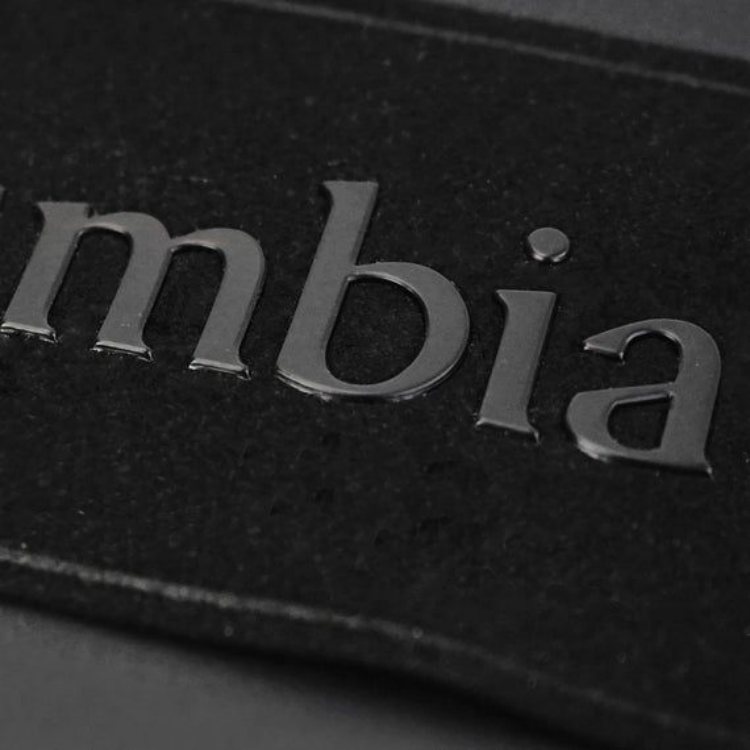
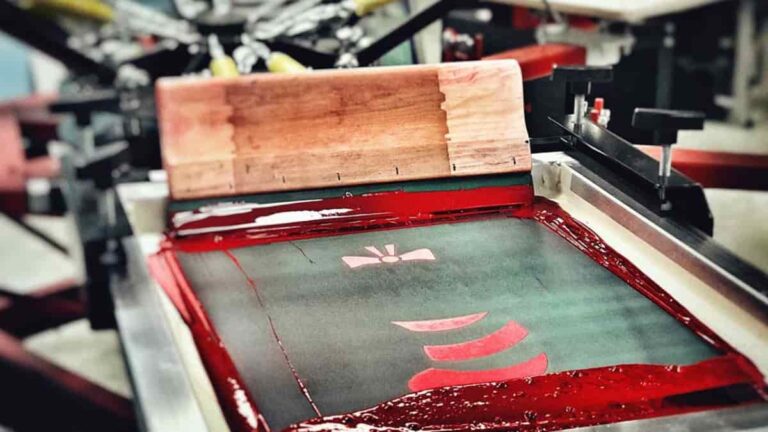
Hören Sie zu, Silikon auf einem T-Shirt zu stapeln, bis es wie ein Telefonbuch in Blindenschrift aussieht, ist keine Magie. Man trägt feuchtes Gummi auf feuchtes Gummi auf, trocknet es zwischen und hofft, dass die Kanten nicht in eine geschmolzene Pfütze verlaufen. Ein scharfer 3D-Silikondruck bedeutet, dass Sie Ihre Ziele an der Druckmaschine erreichen und Ihre Chemie im Griff haben. Sie befolgen das technische Datenblatt für Ihr spezifisches Tintensystem, um Ihre Mischverhältnisse, Topfzeit und Backzeiten basierend auf den spezifischen Produkt- und Testanforderungen zu ermitteln.
1. Vorbereitung der Grafik und Festlegung der fertigen Höhe
Kunden werden Ihnen Grafiken mit nadeldünnen Linien vorlegen und einen 2 mm hohen Druck verlangen. Sagen Sie nein. Details, die flach scharf aussehen, werden zu einem verschwommenen Chaos, wenn Sie sie sechsfach übereinander stapeln.
Definieren Sie Ihre Zielhöhe und Ihr Kantenprofil, bevor Sie ein Sieb belichten. Bevor Sie Ihre Rahmen abkleben:
- Überprüfen Sie die Freiflächen. Wenn die Lücken zu eng sind, überbrückt das feuchte Silikon den Zwischenraum und füllt ihn aus.
- Klären Sie die Passgenauigkeit zwischen Ihrer Basis, den Aufbauschichten und dem Finish.
- Überlegen Sie, wie sich ein massiver Gummiblock auf einem abgenutzten Kleidungsstück biegt.
- Lassen Sie sich einen physischen Andruck vom Kunden unterzeichnen.
Messen Sie die Höhe, nachdem es vollständig ausgehärtet ist. Die Höhe der feuchten Tinte auf der Druckplatte bedeutet absolut gar nichts.
2. Vorbereitung des Siebs und Kontrolle der Schablonenstärke
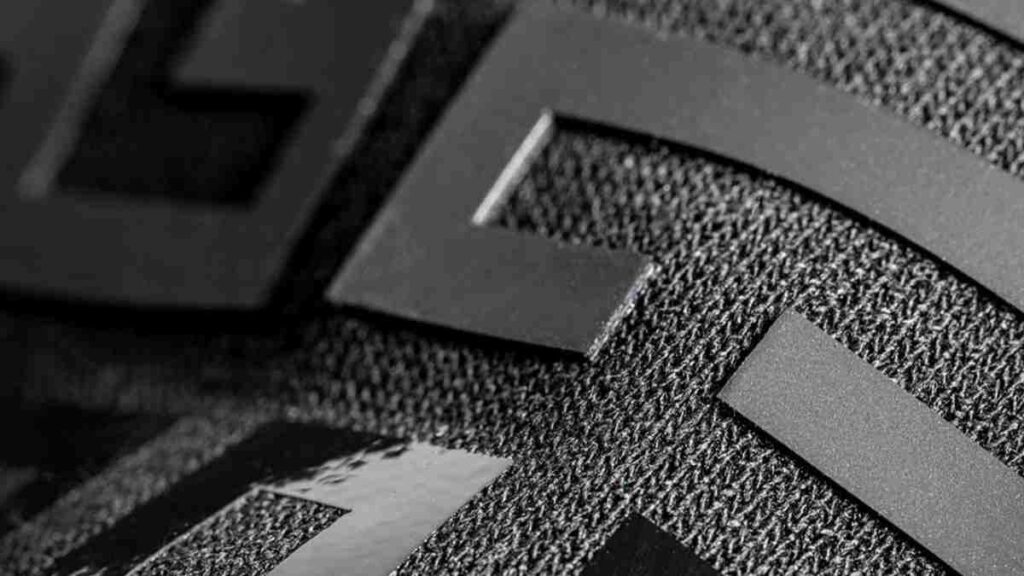
Die Emulsion über dem Gewebe (EOM) ist hier Ihr einziger Verbündeter. Aber ein Sieb mit dicken Emulsionsschichten zu beschichten, liefert nicht automatisch einen 3D-Druck. Eine dickere Schablone hält zwar mehr Farbe, erschwert aber auch das Ablösen und reißt feine Details direkt aus dem Gewebe, wenn Ihr Off-Contact mangelhaft ist.
Überprüfen Sie Ihre Rahmen:
- Trommelharte Spannung. Lockere Siebe verschmieren.
- Gleichmäßige Emulsionsdicke. Verwenden Sie schwere Kapillarfilme gemäß Ihren validierten Vorgaben für den Siebraum.
- Keine Nadellöcher. Kleben Sie diese ab.
Denken Sie an die Grundlagen der Farbe: Plastisol trocknet niemals auf dem Gewebe – Sie können es über das Wochenende stehen lassen oder in der Mittagspause weggehen, das macht der Farbe nichts aus. Aber bringen Sie sie nicht mit Wasser in Berührung. Sie benötigen Siebreiniger, Testbenzin oder Entfetter, und Ihre Lappen gehören in einen Brandschutzbehälter gemäß OSHA-Vorgaben. Silikon hat eine begrenzte Topfzeit im Sieb, aber die Regeln für die Reinigung sind ebenso anspruchsvoll.
3. Auswahl des Gewebes für Farbauftrag und Detailgenauigkeit
Sie möchten ein strahlendes Weiß auf schwarzer Baumwolle? Dann drücken Sie es mit hohem Rakeldruck durch ein 86er- oder 110er-Gewebe. Jammern Sie nicht, wenn es zu einer kugelsicheren Panzerung wird, die sich anfühlt wie eine Fußmatte. Geben Sie Verdünner hinzu, um es weicher zu machen, und beobachten Sie, wie die Deckkraft zu einem schmutzigen grauen Schleier verblasst.
| Gewebe-Variable | Realität in der Werkstatt |
| Gewebefeinheit | Niedrige Feinheiten lassen zu viel Material durch. Hohe Feinheiten bewahren Details, ersticken aber die Farbe. |
| Fadendurchmesser | Dünne Fäden bedeuten eine größere offene Fläche, um dickflüssiges Material hindurchzudrücken. |
| Öffnungsgröße | Bestimmt, ob das Silikon das Sieb tatsächlich sauber passiert. |
| Siebspannung | Eine hohe Spannung sorgt für ein sauberes Ablösen des feuchten Farbauftrags. |
| Schablonendicke | Wirkt wie ein Ausstecher für Ihr Profil. |
Geben Sie immer an, ob Sie Fäden pro Zoll oder pro Zentimeter meinen. Die europäischen Rahmenberechnungen können Sie sonst in die Irre führen.
4. Abwiegen und Mischen der kompatiblen Komponenten
Mischen Sie Ihre Basis, den Katalysator und Silikonfarbpigment exakt gemäß den spezifischen Produkt- und Testanforderungen. Kaufen Sie eine digitale Grammwaage. Schätzen Sie nicht nach Augenmaß. Übernehmen Sie keinesfalls ein Mischverhältnis aus dem Eimer einer anderen Marke.
Die Vorgehensweise:
- Lesen Sie die Chargendaten. Überlagerte Farbe druckt sich schlecht.
- Wiegen Sie es ab.
- Kratzen Sie die Seiten und den Boden ab. Nicht vermischter Katalysator hinterlässt unausgehärtete, klebrige Stellen, die sich auswaschen lassen.
- Langsam rühren. Wenn Sie die Masse wie Eier schlagen, bilden sich Luftblasen.
- Notieren Sie die Mischzeit auf dem Becher.
- Beachten Sie die Topfzeit.
Wenn in der Spezifikation steht, dass das Material entgasen muss, warten Sie. Mischen Sie nur so viel an, wie Sie vor dem Aushärten verdrucken können. Mehr über die chemischen Hintergründe erfahren Sie in unseren FAQ zum Siebdruck mit Silikon.
5. Kontrolle der Viskosität und des Verlaufverhaltens
Hochdichtes Silikon ist direkt aus dem Eimer so zäh wie kalte Erdnussbutter; Sie müssen es so lange mit einem Spachtel durcharbeiten, bis Ihre Unterarme schmerzen. Es muss unter dem Rakel dünnflüssig werden, um durch das Gewebe zu fließen, und dann sofort wieder fest werden, damit Ihre scharfen Kanten nicht verlaufen.
Achten Sie auf Folgendes:
- Verstopfung feiner Details.
- Hoher Widerstand beim Rakelhieb.
- Klebrige Ablösung, die das Textil nach oben zieht.
- Verlaufen nach dem Druckvorgang.
Halten Sie die Raumtemperatur stabil. Verwenden Sie nur die Modifikatoren des Herstellers. Geben Sie kein beliebiges Allzweck-Silikonöl in die Mischung; dies ruiniert die Kantenschärfe und verschlechtert die Waschbeständigkeit erheblich.
6. Festlegung des Druck-Zwischentrocknungs-Druck-Zyklus
Kleben Sie die Druckplatte fest. Wenn sich das Textil während eines 6-lagigen Aufbaus nur um einen Millimeter verschiebt, drucken Sie Ausschuss.
In neun von zehn Fällen führt das Weglassen der Sperrschicht bei Synthetik dazu, dass Ihr leuchtend weißer Druck auf rotem Polyester rosa wird, da die Hitze die Textilfarbe in den Kunststoff zieht.
Für jeden Durchgang:
- Tragen Sie die Farbschicht auf.
- Achten Sie auf ein sauberes Lösen des Siebs.
- Zwischentrocknen (Flashen).
- Lassen Sie die Druckplatten abkühlen, damit die Basisschichten nicht überhärtet werden.
- Überprüfen Sie Ihren Passertreffer.
Wichtiger Hinweis: 110°C unter dem Zwischentrockner bedeuten lediglich eine klebrige Oberfläche, damit der nächste Druckkopf nicht schmiert. Wenn Sie das Material unter dem Zwischentrockner vollständig aushärten, haftet die nächste Schicht nicht mehr. Notieren Sie Härte, Winkel, Druck und Geschwindigkeit Ihres Rakels.
7. Allmählicher Aufbau der 3D-Silikon-Druckhöhe
Drucken und zwischentrocknen. Drucken und zwischentrocknen. Es gibt keine magische Anzahl an Durchgängen. Sechs Durchgänge auf einem manuellen Karussell können je nach Gewebe und Rakeldruck vier Durchgängen auf einem Automaten entsprechen.
Während der Einrichtung:
- Protokollieren Sie genau, wie viele Druckvorgänge Sie durchgeführt haben.
- Beobachten Sie die Mitte und die Ränder. Die Ränder bauen schneller auf.
- Achten Sie darauf, dass kleine Schriftzüge nicht zulaufen.
- Messen Sie das tatsächliche Profil nach der vollständigen Aushärtung.
Ein matter oder glänzender Klarlack am Ende ist ein separater Schritt. Behandeln Sie ihn wie eine völlig neue Ebenenvariable.
8. Vermeidung von Kantenverlauf, Blasenbildung und unebener Höhe
Wenn etwas schiefgeht, finden Sie heraus, ob dies unter dem Zwischentrockner oder beim Abziehen mit der Rakel passiert ist.
| Defekt | Die Realität | Die Lösung |
| Kantenbruch | Zu heiß zwischentrocknet oder zu viel Farbe aufgetragen. | Reduzieren Sie die Hitze, überprüfen Sie Ihren Farbauftrag. |
| Blasen | Luft in den Becher gerührt oder Feuchtigkeit aus dem T-Shirt verdampft. | Rühren Sie langsamer. Trocknen Sie die Shirts vor. |
| Unebener Druck | Der manuelle Rakelzug ist uneinheitlich oder der Off-Contact ist schief eingestellt. | Richten Sie die Druckmaschine aus. Fixieren Sie den Anpressdruck. |
| Verzerrte Details | Schlechte Siebspannung zieht die nasse Farbe mit. | Spannen Sie Ihr Siebgewebe nach. |
| Schichtablösung | Eine untere Schicht zu stark ausgehärtet; die obere Schicht findet keinen Halt. | Verkürzen Sie die Zwischentrocknungszeit. Überprüfen Sie das Zeitfenster für den Zwischenschichtauftrag. |
Der Haken ist, dass Sie nicht fünf Variablen auf einmal ändern können. Ändern Sie eine Sache. Testen Sie diese.
9. Validierung der Endhärtung
Die Vinylpaste auf 160°C (320°F) zu erhitzen, damit sie zu einem soliden Gummistück verschmilzt, ist die einzige Möglichkeit, den Waschvorgang zu überstehen. Das bedeutet, dass die gesamte dicke 3D-Schicht diese Temperatur bis hinunter zum Gewebe erreichen muss.
Laser-Temperaturpistolen lügen – Kontakt-Temperaturfühler sagen die Wahrheit. Führen Sie eine Sonde durch Ihren Tunnel.
- Messen Sie die dickste Stelle des Drucks.
- Ermitteln Sie die heißen und kalten Bereiche Ihres Trockners.
- Überprüfen Sie Ihre Bandgeschwindigkeit anhand der erforderlichen Verweilzeit.
- Achten Sie darauf, das Kleidungsstück nicht zu verbrennen.
Den Druck am Ende des Bandes zu berühren und zu sagen, er fühle sich trocken an, ist Amateurhaft. Lassen Sie ihn abkühlen, bevor Sie ihn beurteilen.
10. Prüfung von Dehnbarkeit, Haftung und Waschbeständigkeit
Testen Sie Ihren endgültigen Druck auf dem tatsächlichen Produktionskleidungsstück gemäß den spezifischen Produkt- und Testanforderungen.
Dehnungstest
Ziehen Sie daran. Schnellt es zurück? Hebt sich die Kante ab? Rissbildung? Testen Sie es unter der tatsächlichen Belastung, der das Shirt in der Realität ausgesetzt sein wird.
Haftungstest
Kratzen Sie an den Rändern. Prüfen Sie, ob sich die obere Schicht wie eine Zwiebelschale von der Basisschicht ablöst. Klebestreifentests sind für einen schnellen Blick in Ordnung, ersetzen aber keine echten Belastungstests.
Waschtest
Kunden waschen die Produkte in industriellen Heißwaschgängen mit aggressivem Waschmittel. Testen Sie es daher auf die von Ihnen angegebenen Waschzyklen. Wenn es sich wie abgestorbene Haut in der Wäsche des Kunden ablöst, geben Sie nicht einfach mehr Katalysator hinzu. Überprüfen Sie Ihre Zwischentrocknungszeiten und die Temperaturen Ihres Tunnels.
11. Wahrung der Konsistenz bei der Chargenproduktion
Wandeln Sie den genehmigten Testlauf in ein dokumentiertes Setup um. Halten Sie es schriftlich fest.
| Kontrollbereich | Zu überwachende Punkte |
| Textil | Zusammensetzung, Färbepartie, Appreturen. |
| Farbe | Chargennummern, Mischzeit. |
| Sieb | Siebgewebe, Spannung, EOM-Schichtdicke. |
| Rakelhärte, Winkel, Druck, Hubanzahl. | |
| Schichtaufbau | Reihenfolge der Zwischentrocknung, Klarlacke. |
| Heizung | Zwischentrocknungszeit, Kühlstationen. |
| Endhärtung | Bandgeschwindigkeit, Tunneltemperatur, Messfühlerwerte. |
Prüfen Sie das 100. Stück gegen das erste. Achten Sie auf die Topfzeit. Wenn das Silikon nach vier Stunden Druckzeit im Sieb klumpig wird, verändert sich Ihr Farbauftrag. Kratzen Sie es heraus und mischen Sie frische Farbe an.
Wenn etwas schiefgeht, halten Sie die Maschine an. Untersuchen Sie die Ursache, bevor Sie den Druck fortsetzen.
Überprüfen Sie die Materialverträglichkeit, bevor Sie einen Tag lang die Maschine blockieren: Auswahl von Silikontinte für Textildruckanwendungen.
FAQ
1. Sind diese Farben umweltfreundlich?
Absolut. Jede Sollyd-Tinte ist frei von PVC und erfüllt die wichtigsten Standards wie OEKO-TEX und REACH. Dies ist ein entscheidendes Verkaufsargument für große Marken, die über strenge Listen für grüne Chemie verfügen. Wir stellen Ihnen alle Unterlagen zur Verfügung, nach denen Ihre Kunden ohnehin fragen werden.
2. Warum ist mein Druck immer noch klebrig?
Normalerweise liegt es an einer falschen Mischung oder daran, dass die Temperatur nicht hoch genug war. Wenn der Katalysator nicht vollständig reagiert, bleibt das Silikon halbflüssig. Nehmen Sie ein Laserthermometer zur Hand und stellen Sie sicher, dass die tatsächliche Stoffoberfläche mindestens 120 °C erreicht.
3. Kann ich dies auf wasserabweisendem Nylon verwenden?
Das ist schwierig, da diese Beschichtungen buchstäblich dazu gemacht sind, Stoffe abzuweisen. Sie benötigen zuerst einen speziellen Haftvermittler oder Primer. Sobald diese Basisschicht ausgehärtet ist, können Sie Ihren 3D-Effekt problemlos darauf aufbauen.
4. Wie viele Schichten benötige ich für eine Höhe von 2 mm?
Dies hängt von Ihrem Gewebe und der Dicke der Schablone ab. Normalerweise erzielen Sie mit einem 100er-Gewebe und einer dicken Schablone etwa 0,4 mm pro Durchgang. Sie benötigen also grob 5 Durchgänge, um die 2-mm-Marke zu erreichen.
5. Wie hoch ist die Haltbarkeit der Tinte vor dem Mischen?
Unvermischte Sollyd-Silikontinte ist bei kühler und trockener Lagerung in der Regel 12 Monate haltbar. Sobald Sie den Katalysator hinzugefügt haben, haben Sie je nach Raumtemperatur eine Verarbeitungszeit von 4 bis 8 Stunden.

 English
 Deutsch (Sie)
 العربية
 বাংলা
 香港中文
 Français
 Bahasa Indonesia
 Português do Brasil
 한국어
 Tiếng Việt
 日本語
 Polski
 Русский
 Türkçe
 ไทย
 Español de México