
-
今すぐ電話する +86 13426858645
-
ご質問はありますか [email protected]
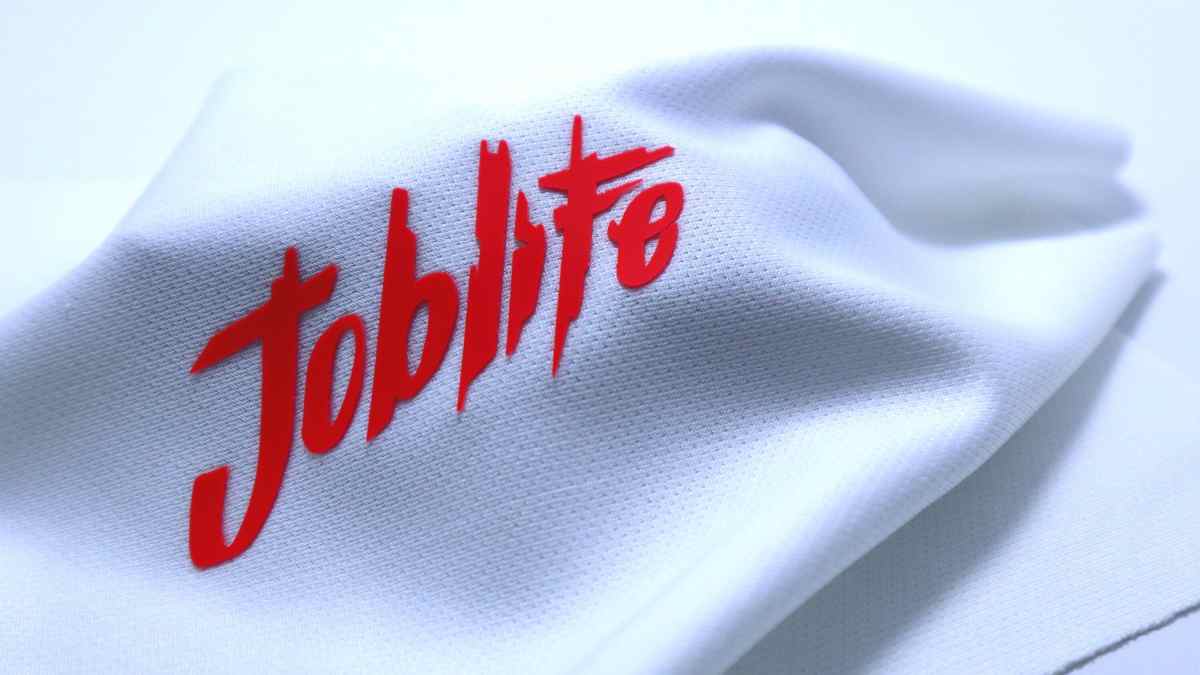
繊維メーカーのための3Dシリコーンインク印刷プロセス
工場経営者は毎日同じ悩みを抱えています。ロゴが3回の洗濯でひび割れたり、硬いプラスチックのように感じたりすることです。世界的なブランドはPVCフリーの素材に対してより厳格になっており、従来のインクではもはや基準を満たせなくなっています。多くの生産ラインでは、インクが「にじんだり」、形が崩れたりすることなく、完璧にシャープで盛り上がった外観を実現するのに苦労しています。まさにこの問題に対し、衣類印刷用シリコーンインクは、持続可能な方法で高さと質感を生み出し、長持ちさせることで解決策を提供します。

目次
シャツの上に点字電話帳のように見えるまでシリコンを重ねるのは魔法ではありません。ウェットなゴムの上にウェットなゴムを重ね、フラッシュ硬化させ、エッジが溶けて崩れないことを祈る作業です。シャープな3Dシリコンプリントを実現するには、プレス機での正確な位置合わせと化学的特性の制御が必要です。製品ごとの要件やテスト基準に基づき、技術仕様書に従って正確な混合比、可使時間、焼付時間を確認してください。
1. アートワークの準備と仕上がり高さの定義
顧客から針のように細い線の入ったアートワークを渡され、2mmの盛り上げプリントを要求されることがあります。それは断りましょう。平らな状態でシャープに見えるディテールも、6層も積み上げれば形が崩れて台無しになってしまいます。
スクリーンを焼く前に、目標とする高さとエッジのプロファイルを定義してください。フレームにテープを貼る前に、以下を確認しましょう:
- 隙間を確認してください。隙間が狭すぎると、ウェットなシリコンが隙間を埋めてしまいます。
- ベース、ビルドレイヤー、仕上げの間の位置合わせを検討してください。
- 巨大なゴムのブロックが、着用された衣類の上でどのように曲がるかを考えてください。
- 物理的な試作品(ストライクオフ)を作成し、クライアントの承認を得てください。
完全に焼き上がった後の高さを測定してください。プラテン上のウェットなインクの高さは、完成品とは全く異なります。
2. スクリーンの準備とステンシルの厚みの調整
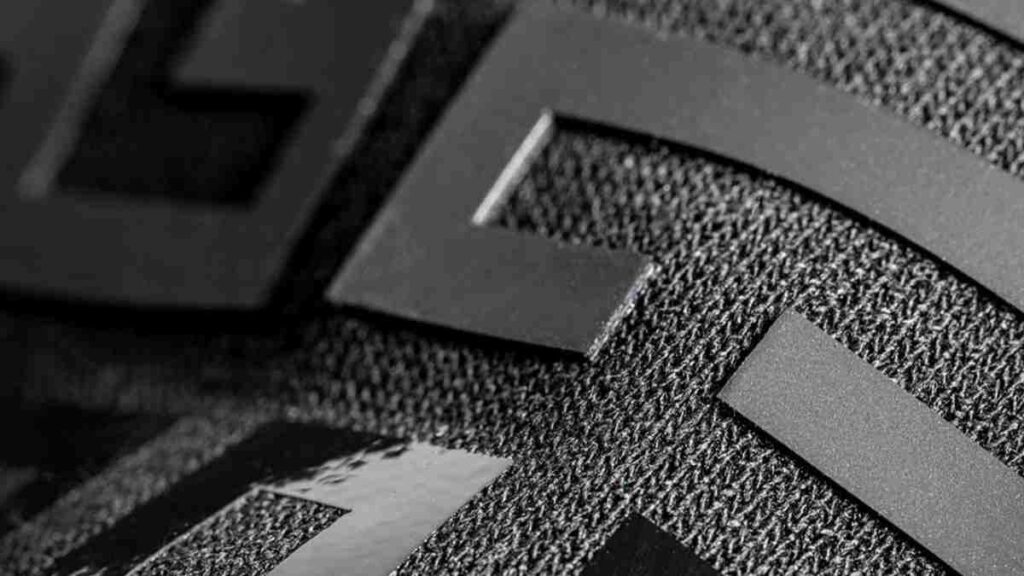
ここでの唯一の味方はエマルジョン・オーバー・メッシュ(EOM)です。しかし、スクリーンに厚くエマルジョンを塗布するだけで自動的に3Dプリントができるわけではありません。ステンシルが厚ければインクはより多く保持されますが、版離れが悪くなり、オフコンタクトの設定が不適切であれば細かいディテールがメッシュから剥がれ落ちてしまいます。
フレームの確認:
- ドラムのように張ること。メッシュが緩いとインクが滲みます。
- 均一なエマルジョンの厚み。スクリーンの仕様に合わせて検証済みの厚手キャピラリーフィルムを使用してください。
- ピンホールはゼロに。テープで塞いでください。
インクの基本を忘れずに:プラスチゾルはメッシュ上で乾燥することはありません。週末まで放置しても、昼食を挟んでも問題ありません。ただし、水は厳禁です。プレスウォッシュ、ミネラルスピリット、または脱脂剤が必要であり、使用済みの布はOSHA(労働安全衛生局)準拠の防火缶に入れてください。シリコンはスクリーン上で使用できる時間に限りがありますが、洗浄のルールは同様に煩雑です。
3. 塗布量とディテールに適したメッシュの選択
黒い綿生地に鮮やかな白をプリントしたいですか?それなら、86メッシュや110メッシュを通して、スキージに強い圧力をかける必要があります。しかし、それが防弾チョッキのように硬くなり、フロアマットのような手触りになっても文句は言えません。柔らかくするためにレデューサーを混ぜれば、今度は不透明度が失われ、汚れた灰色になってしまいます。
| メッシュの変数 | 現場の現実 |
| メッシュカウント | メッシュカウントが低いとインクが大量に出ます。高いとディテールは保たれますが、インクの通りが悪くなります。 |
| 糸の直径 | 糸が細いほど開口面積が広くなり、厚い素材を押し出しやすくなります。 |
| 開口サイズ | シリコンがスクリーンを正しく通り抜けるかどうかを決定します。 |
| スクリーン張力 | 張力が高いほど、湿ったインクの層がきれいに離れます。 |
| ステンシルの厚み | プロファイルの型抜きのような役割を果たします。 |
インチあたりの糸数(TPI)かセンチメートルあたりの糸数(TPC)かを常に明記してください。ヨーロッパのフレーム計算に足元をすくわれないように注意が必要です。
4. 互換性のあるコンポーネントの計量と混合
ベース、触媒、そして シリコンカラーピグメントを 製品やテストの要件に合わせて正確に調合してください。デジタルスケールを購入し、目分量で測らないこと。他社のバケツに書かれた比率を流用してはいけません。
手順:
- 製造日を確認すること。古くなったインクはうまく刷れません。
- 必ず計量すること。
- 側面と底をこすり落としてください。触媒が混ざっていないと、硬化不良によるベタつきが残り、洗い流されてしまいます。
- ゆっくりとかき混ぜてください。卵のように泡立てると気泡が混入します。
- カップに混合時間を記入してください。
- 可使時間を意識して作業しましょう。
仕様で脱泡が必要な場合は、指示に従って待機してください。硬化してしまう前に印刷できる分量だけを混ぜるようにします。原料の化学的な性質については、こちらで詳しく解説しています。 スクリーン印刷用シリコンのFAQ.
5. 粘度とレベリングの制御
高密度シリコンは、バケツから出した直後は冷えたピーナッツバターのように硬いため、腕が痛くなるまでスパチュラでよくかき混ぜる必要があります。スキージの下でせん断を受けてサラサラになり、メッシュを通過した後は即座に粘度が戻ることで、エッジのダレを防ぎます。
注意点:
- 細かいディテールが詰まる。
- スキージのストロークで抵抗がかかる。
- 離型が悪く、Tシャツが持ち上がる。
- ストローク後にインクがダレて枠からはみ出す。
作業場の温度を一定に保ってください。調整剤は必ずメーカー指定のものを使用してください。一般的なシリコンオイルを適当に混ぜると、エッジの輪郭がぼやけ、洗濯堅牢度も著しく低下するため絶対に避けてください。
6. プリント・フラッシュ・プリントサイクルの確立
パレットに生地をしっかり固定してください。6層重ねる印刷工程で生地が1ミリでもずれると、製品は台無しです。
合成繊維でブロッキングベースを省略すると、10回中9回は赤いポリエステル生地の染料が熱で引き上げられ、鮮やかな白のプリントがピンク色に変色してしまいます。
各パス(印刷工程)の順序:
- インクを乗せる。
- スクリーンをきれいに版離れさせる。
- フラッシュ乾燥させる。
- ベース層の過剰硬化を防ぐため、パレットを冷却する。
- 見当(版ズレ)を確認する。
重要情報:フラッシュ乾燥機下での230°F(約110℃)は、次のヘッドでインクが擦れないようにするための表面の仮硬化にすぎません。ここで完全に焼き固めてしまうと、次の層が定着しません。使用したスキージの硬度、角度、圧力、速度を記録しておきましょう。
7. シリコンプリントの高さを段階的に積み上げる
プリントと乾燥を繰り返します。魔法のような決まった回数はありません。メッシュやスキージの圧力にもよりますが、手動機での6パスは自動機での4パスに相当することもあります。
セットアップ時:
- 何回プリントしたかを正確に記録する。
- 中央と端の両方に注意する。端の方がインクが厚くなりやすい。
- 小さな文字が潰れていないか確認する。
- 完全に焼き上がった後の実物の厚みを測定する。
最後に行うマットまたはグロスのクリアコートは別の工程です。全く新しいレイヤー変数として扱ってください。
8. エッジの崩れ、気泡、高さの不均一を防ぐ
問題が発生した場合は、フラッシュ乾燥中か、スキージでインクを引いている最中のどちらで起きたのかを特定してください。
| 欠陥 | 現状 | 解決策 |
| エッジの崩れ | フラッシュ乾燥の温度が高すぎるか、インクを載せすぎています。 | 加熱温度を下げるか、インクの塗布量を確認してください。 |
| 気泡 | インクカップに空気が混入したか、シャツの湿気が蒸気となって噴出した可能性があります。 | ゆっくりとかき混ぜ、シャツを事前に予備乾燥(プリフラッシュ)させてください。 |
| 高さの不均一 | 手動のストロークが安定していないか、オフコンタクトが傾いています。 | プレス機を水平に調整し、圧力を固定してください。 |
| 細部の歪み | スクリーンのテンション不足により、濡れたインクが引きずられています。 | メッシュのテンションを上げてください。 |
| レイヤーの剥離 | 下のレイヤーを焼きすぎてしまい、上のレイヤーが定着していません。 | フラッシュ時間を短縮し、レイヤー間の結合可能時間を確認してください。 |
注意すべき点は、一度に5つの変数を変更してはいけないということです。一つずつ変更し、テストしてください。
9. 最終硬化の検証
ビニールペーストを320°F (160°C) で加熱し、固いゴム状に融合させることが、洗濯に耐える唯一の方法です。つまり、厚みのある3Dプリント全体を、生地に到達するまでその温度まで加熱する必要があります。
レーザー温度計は当てになりません。ドーナツ型温度プローブが正確です。トンネル乾燥機にプローブを通してください。
- プリントの最も厚い部分を測定してください。
- 乾燥機の熱い場所と冷たい場所を把握してください。
- コンベア速度が、必要な滞留時間と一致しているか確認してください。
- 衣類を焦がさないよう注意してください。
乾燥機から出てきたプリントに触れて乾いていると判断するのは素人仕事です。評価する前に冷ましてください。
10. ストレッチ性、密着性、洗濯耐久性のテスト
最終的なプリントテストは、特定の製品要件および試験要件に基づき、実際の製品用衣類で行ってください。
ストレッチテスト
引っ張ってみてください。元に戻りますか?エッジが浮きませんか?大きく割れませんか?シャツが実際の環境で受ける負荷を想定してテストしてください。
密着性テスト
エッジをつついてみてください。上のレイヤーがベースレイヤーから玉ねぎの皮のように剥がれないか確認してください。テープテストは簡単なチェックには適していますが、実際の耐久試験の代わりにはなりません。
洗濯テスト
顧客は安価な洗剤を使い、工業用の熱湯で洗濯します。指定された洗濯サイクルでテストしてください。もし顧客の洗濯で死んだ皮膚のように剥がれ落ちるなら、触媒を増やすだけでは不十分です。フラッシュタイムとトンネル温度を見直してください。
11. バッチ生産における一貫性の維持
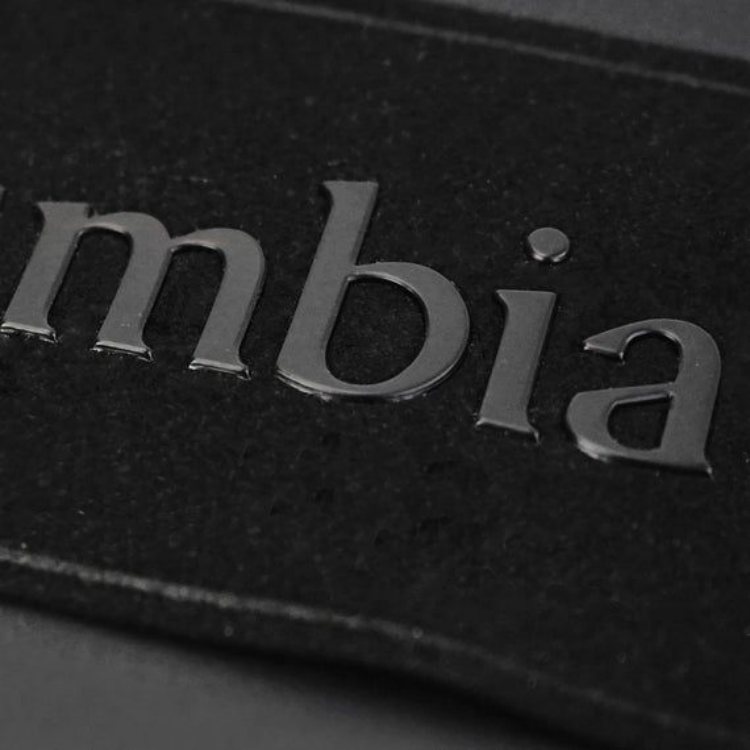
承認された試行を文書化されたセットアップに変換し、記録してください。
| 管理項目 | 追跡対象 |
| 生地 | 組成、染ロット、仕上げ。 |
| インク | バッチ番号、混合時間。 |
| スクリーン | メッシュ数、テンション、EOM厚み。 |
| 印刷 | スキージ硬度、角度、圧力、ストローク数。 |
| レイヤー(重ね塗り) | フラッシュの順番、クリアコート。 |
| 加熱 | フラッシュ滞留時間、冷却ステーション。 |
| 最終硬化 | ベルト速度、トンネル温度、プローブ測定値。 |
100枚目の製品を1枚目と比較確認してください。可使時間に注意してください。印刷開始から4時間後にスクリーン内でシリコーンが塊状になり始めたら、インクの付着量が変わります。一度取り除き、新しく混ぜ直してください。
すべてがうまくいかなくなった場合は、印刷を停止してください。再開する前に原因を調査してください。
プレス機で一日を無駄にする前に、材料の適合性を確認してください: 繊維印刷用途におけるシリコーンインクの選択.
よくある質問
1.これらのインクは環境的に安全ですか?
もちろんです。すべてのSollydインクはPVCフリーであり、OEKO-TEXやREACHといった主要な基準を満たしています。これは「グリーンケミストリー」の厳格なリストを持つ大手ブランドにとって大きなセールスポイントになります。クライアントから必ず求められる書類関係はすべてこちらで用意いたします。
2.なぜ印刷面がいつまでもベタつくのですか?
多くの場合、混合が不十分か、温度が十分に上がっていないことが原因です。触媒が完全に「反応」しなければ、シリコーンは半液体のままになります。レーザー温度計を使用して、生地の表面温度が少なくとも120°C以上に達していることを確認してください。
3.防水ナイロンに使用できますか?
それらのコーティングはそもそも何かを弾くために作られているため、非常に扱いが難しいものです。まずは専用の「接着剤」またはプライマーが必要です。そのベース層がしっかりと定着すれば、問題なくその上に3D効果を構築できます。
4.高さ2mmを出すには何層必要ですか?
メッシュやステンシルの厚さによります。通常、100メッシュのスクリーンと厚手のステンシルを使用すると、1回につき約0.4mmの厚みが得られます。そのため、2mmの高さに到達するには約5回の重ね塗りが必要です。
5.混合前のインクの貯蔵寿命はどのくらいですか?
未混合のSollydシリコーンインクは、涼しく乾燥した場所に保管すれば通常12ヶ月間持ちます。触媒を加えた後は、室温にもよりますが、通常4~8時間の「可使時間(ポットライフ)」があります。

 English
 Deutsch (Sie)
 العربية
 বাংলা
 香港中文
 Français
 Bahasa Indonesia
 Português do Brasil
 한국어
 Tiếng Việt
 日本語
 Polski
 Русский
 Türkçe
 ไทย
 Español de México