-
Rufen Sie Jetzt An +86 13426858645
-
Fragen [email protected]
Plastisol-Farbenhersteller für industrielle Siebdruckanwendungen
Wenn Sie schon einmal eine große Lieferung bedruckter PVC-Teile aufgrund abblätternder Farbe ablehnen mussten, wissen Sie, dass Standardfarben für industrielle Anforderungen oft nicht ausreichen. Bei Sollyd glauben wir nicht an Einheitslösungen. Das Geheimnis eines Drucks, der wirklich hält, ist nicht nur ein besseres Produkt, sondern modifizierte PVC-Plastisol-Farbe mit hohem Festkörperanteil, die eine molekulare Bindung mit dem Substrat eingeht.
 Vonkelseyy

Delaminierung und Haftungsausfälle bei bedruckten PVC-Komponenten resultieren in der Regel aus der Weichmacherwanderung und einer unzureichenden Substratkompatibilität – Herausforderungen, die herkömmliche handelsübliche Tinten in der Großserienfertigung nicht konsequent bewältigen können. Bei Sollyd adressieren wir diesen Fehlermodus durch angewandte Materialwissenschaft.
Durch den Einsatz von modifizierten PVC-Plastisol-Tinten mit hohem Festkörpergehalt ermöglichen wir eine echte chemische Verschmelzung, anstatt uns auf eine oberflächliche Haftung zu verlassen. Diese molekulare Integration mit dem Substrat neutralisiert die Weichmacherwanderung wirksam und verhindert eine verbleibende Oberflächenklebrigkeit. Prüfungen nach der Aushärtung ergeben konstant eine 5B-Haftungsbewertung, wodurch sichergestellt wird, dass der Druck auch unter starker industrieller Beanspruchung fest verankert bleibt. Aus betrieblicher Sicht ermöglicht die Anpassung der Tintenchemie an die spezifische PVC-Qualität den Herstellern, die Aushärtungsgeschwindigkeiten auf dem Förderband zu optimieren, haftungsbedingte Fehlerquoten auf nahezu null zu senken und eine nachgewiesene Reduzierung des Ausschussabfalls um 22 % zu erzielen.
Inhaltsverzeichnis
Warum industrieller PVC-Druck scheitert (und wie wir das beheben)
Die meisten Siebdrucker haben Probleme mit PVC, weil sie es wie Baumwolle behandeln. Aber PVC (Polyvinylchlorid) ist ein „lebender“ Kunststoff; er enthält Weichmacher, die dazu neigen, die Tinte mit der Zeit von der Oberfläche zu drängen.
Die Wissenschaft der Haftung: Mehr als nur Trocknung
Nach unserer Erfahrung als spezialisierter Plastisolherstellerwissen wir, dass die Oberflächenenergie alles ist. Wenn die Oberflächenenergie Ihres Substrats unter 38 dyn/cm liegt, sitzt Ihre Tinte nur wie ein Aufkleber obenauf. Wir entwickeln unsere Plastisol-Farbe so, dass sie wie eine „chemische Schweißnaht“ wirkt und die oberste Schicht des PVC leicht aufweicht, um eine dauerhafte Verbindung zu schaffen.
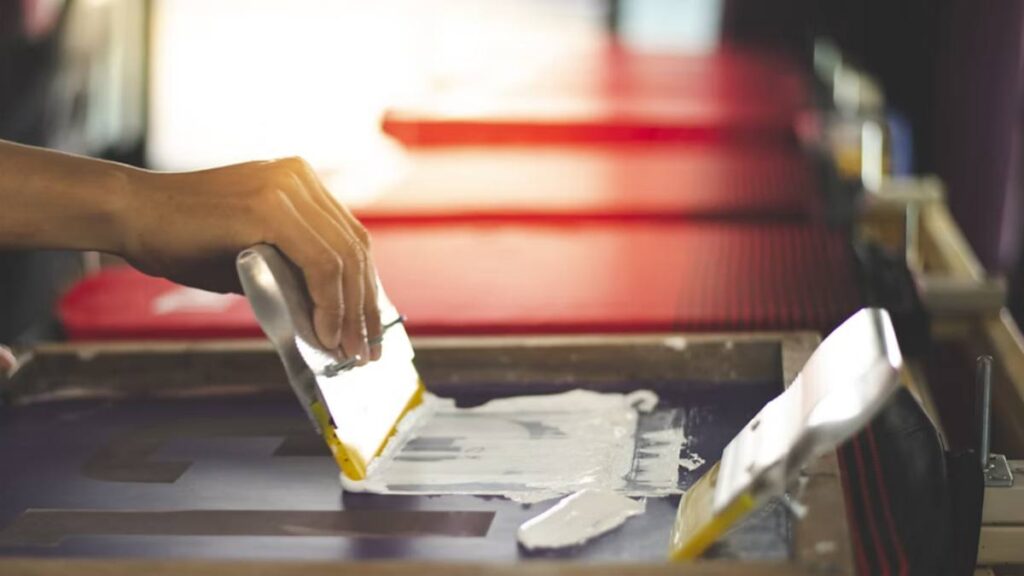
Bekämpfung der Weichmacherwanderung
Ist Ihnen schon einmal aufgefallen, dass ein Druck Wochen nach der Produktion “klebrig” oder haftend wird? Das liegt an Migration. Unsere Hochleistungsformeln wurden mit Barriereharzen entwickelt, die diese Öle blockieren und sicherstellen, dass Ihre Industriekennzeichnungen oder Automobilteile über Jahre hinweg sauber und trocken bleiben.
Technische Spezifikationen: Die Daten hinter der Leistung
Um sicherzustellen, dass Sie den optimalen Ertrag erzielen, haben wir die kritischen Datenpunkte basierend auf den Industriestandards für 2026 zusammengestellt.
| Merkmal | Industrielle Anforderung | Sollyd Leistungsdaten |
| Haftung | ASTM D3359 (Gitterschnitt) | Klasse 5B (Keine Ablösung) |
| Viskosität | 15.000 – 25.000 CPS | Abgestimmt auf Hochgeschwindigkeits-Automatikpressen |
| Aushärtungstemperatur | 140°C – 160°C | Niedrigtemperatur-Optionen zur Vermeidung von Verformungen verfügbar |
| Haltbarkeit | 50+ Wasch-/Chemikalienzyklen | Beständig gegen Alkohol und industrielle Entfettungsmittel |
Best Practice Nr. 1: Die “3-Minuten-Regel”
Drucken Sie niemals Tinte direkt aus dem Eimer. Industrielle PVC-Tinte ist thixotrop. Wir empfehlen ein mechanisches Rühren von mindestens 3 Minuten, um den “Gel”-Zustand aufzubrechen. Dies senkt die Arbeitsviskosität ohne den Einsatz von Verdünnern und führt zu schärferen Kanten sowie einer besseren Siebablösung.
So starten Sie Ihre Produktionslinie erfolgreich
Der Start einer industriellen Großserienproduktion erfordert mehr als nur ein Sieb. Dies ist der Arbeitsablauf, den wir unseren B2B-Partnern empfehlen.
1. Vorbereitung des Substrats
Wischen Sie Ihre PVC-Oberfläche immer mit einem antistatischen Entfettungsmittel ab. Staub und Fingerabdrücke sind die häufigste Ursache für “Nadelstiche” im Industriedruck. Bei starrem PVC ist die Überprüfung des Dyne-Wertes nicht verhandelbar.
2. Siebwahl und Spannung
Für detaillierte Industrieteile empfehlen wir eine Siebdichte zwischen 230 und 305. Eine hohe Spannung (20-25 N/cm) sorgt dafür, dass die Siebdruckmaterialien konsistent arbeiten und verhindert, dass die Tinte bei Hochgeschwindigkeitsdrucken “verwischt”.
3. Der Härtungsprozess
PVC ist hitzeempfindlich. Wenn die Temperatur zu hoch ist, verformt sich das Substrat; ist sie zu niedrig, härtet die Tinte nicht aus. Wir nutzen einen Ansatz mit “Verweilzeit” im Trockner – eine längere Einwirkung bei stabilen 150°C ist weitaus besser als ein kurzer Hitzestoß bei 180°C.
Fallstudie: Erfolg bei Automobilkomponenten
Im vergangenen Jahr arbeiteten wir mit einem Automobilzulieferer der zweiten Ebene zusammen, der mit einer Ausfallquote von 15 % bei Armaturenbrett-Steuerungssymbolen konfrontiert war. Die Tinte kratzte während der Montage ab.
Die Lösung: Wir implementierten ein maßgeschneidertes Silikon Tinte und PVC-Hybridsystem. Durch die Anpassung des Vernetzerverhältnisses erreichten wir eine Oberflächenhärte, die den strengen „Münzkratztest“ bestand.
Das Ergebnis: Die Ausschussquote sank auf 0,5 %, wodurch der Kunde monatlich über 45.000 $ an Materialkosten einsparte.
Optimierung der Lieferketten für Textiltinten: Jenseits der Standardbeschaffung
In der Massenproduktion von Bekleidung führt die Beschaffung von Siebdruckfarben, die ausschließlich auf niedrigeren Stückkosten basiert, häufig zu einer Erhöhung der Gesamtbetriebskosten (TCO) durch Stillstandzeiten der Druckmaschinen, erhöhte Fehlerquoten und abgelehnte Chargen. Bei Sollyd definieren wir Zuverlässigkeit in der Lieferkette nicht nur durch logistische Beständigkeit, sondern durch präzise chemische Kompatibilität zwischen dem Farbsystem und dem textilen Substrat.
Die entscheidende Rolle der Substratchemie im Textildruck
Die Auswertung eines technischen Datenblatts (TDS) ist eine grundlegende Anforderung; die Lösung dynamischer Variablen an einer Hochgeschwindigkeits-Produktionslinie erfordert jedoch angewandte chemische Expertise. Beispielsweise versagen Standard-Plastisol- oder Silikonformulierungen auf synthetischen Poly-Mischungen oft aufgrund von Farbmigration (Sublimation) während der Aushärtungsphase. Ein strategischer technischer Partner antizipiert dies durch die Entwicklung von Tinten, die mit fortschrittlichen Blockiergrundierungen ausgestattet sind.
Ebenso muss bei der Bedruckung von hochelastischer Sportbekleidung (Elasthan/Spandex-Mischungen) die Farbmatrix mit optimaler Elastizität formuliert sein. Dies stellt sicher, dass der Druck mechanische Dehnungen ohne Mikrorisse mitmacht, während die strukturelle Integrität und Waschechtheit über den gesamten Lebenszyklus des Kleidungsstücks erhalten bleiben.
Proaktive Fehlerbehebung im Prozess
Ein qualifizierter Farbhersteller fungiert als Erweiterung Ihres Prozesstechnik-Teams. Ob es darum geht, Feuchtigkeitsausgasungen zu diagnostizieren, die zu Nadelstichen führen, Flash-Cure-Temperaturen zur Vermeidung von Fibrillierung zu optimieren oder die Viskosität für bestimmte Gewebezahlen anzupassen – die Abstimmung der Substratchemie auf die Produktionsvariablen ist entscheidend, um einen hohen Durchsatz aufrechtzuerhalten und Abfall zu minimieren.
Integration in Bekleidungs- und Hartwaren
Wenn Ihre Fabrik sowohl Textilien als auch Industrieteile verarbeitet, kennen Sie wahrscheinlich das Problem der Kreuzkontamination. Wir haben festgestellt, dass die erfolgreichsten B2B-Setups diejenigen sind, die ihren Bedarf an Siebdruckzubehör rationalisieren. Zum Beispiel die Verwendung einer hochdeckenden Silikonfarbe für sehr dehnbare Kleidungsstücke, während eine separate PVC-Linie für starre Aufkleber beibehalten wird. Es geht darum, ein „Produkt-Ökosystem“ aufzubauen, in dem sich Ihre Wärmeübertragungsvinylfolie nicht negativ mit der Haftschicht Ihres Thermotransferdruck Setups verträgt.
Experten-Praxis Nr. 3: Der „Muster-zu-Spezifikation“-Arbeitsablauf Vertrauen Sie nicht allein auf ein Farbmuster. Wir raten unseren Kunden immer: Senden Sie uns eine 1-Meter-Rolle Ihres tatsächlichen Substrats. Wir lassen diese bei 150 °C durch den Durchlauftrockner unseres Labors laufen und führen einen „Crockmeter“-Reibungstest durch, bevor wir überhaupt die erste Gallone versenden. Wenn Ihr Lieferant nicht nach Ihren Substratmustern fragt, rät er nur.
FAQ: Harte Wahrheiten aus der Werkstatt
F1: Meine Tinte blättert nicht ab, aber sie ist nicht ‚glänzend‘ genug. Was läuft falsch?
A: Normalerweise ist es ein Temperaturproblem, kein Tintenproblem. Wenn das PVC seinen „Schmelzpunkt“ (typischerweise 160 °C für Hochglanz-Finishs) nicht erreicht, verbinden sich die Harze nicht korrekt. Überprüfen Sie die Bandgeschwindigkeit Ihres Trockners; wir stellen oft fest, dass „kalte Stellen“ in älteren Öfen die geheime Ursache für matte Drucke sind.
F2: Unsere Drucke sehen im Trockner perfekt aus, aber sie kleben zusammen, sobald wir die Teile stapeln. Ist die Tinte defekt?
A: Nein, die Tinte ist nicht defekt. Dies ist ein bekanntes Problem bei der Prozesssteuerung, das in der Branche als thermisches Blocken (oder „Heißstapeln“).
Plastisol-Farben speichern Wärme. Wenn Kleidungsstücke direkt nach dem Durchlauftrockner gestapelt werden, solange die Farboberfläche noch heiß ist (typischerweise über 60 °C), bleibt die Farbe weich und verbindet sich mechanisch mit dem darauf liegenden Stoff.
Lösung:
Sie müssen Ihre Farbrezeptur nicht ändern; Sie müssen lediglich die Restwärme vor dem Verpacken kontrollieren.
Kühlstation hinzufügen: Installieren Sie Hochgeschwindigkeitsventilatoren am Ausgang Ihres Durchlauftrockners.
Strenge Qualitätskontrolle festlegen: Falten oder stapeln Sie Kleidungsstücke niemals, bevor die Oberflächentemperatur des Drucks unter folgenden Wert fällt: 30 °C (86 °F).
F3: Wie lange ist die tatsächliche Haltbarkeit, wenn der Eimer bereits geöffnet ist?
A: In einem klimatisierten Raum (etwa 25 °C) ist unsere Plastisol-Tinte über 12 Monate stabil. Aber hier ist der springende Punkt: Wenn Sie den Deckel offen lassen und Werkstattstaub hineingelangt, verursachen diese winzigen Partikel „Schlieren“ auf Ihren 305er-Sieben. Halten Sie es verschlossen, halten Sie es sauber.
F4: Gibt es einen wirklichen Unterschied zwischen „umweltfreundlicher“ und „Standard“-PVC-Tinte?
A: Im Jahr 2026 liegt der „Unterschied“ hauptsächlich im rechtlichen Bereich. „Standard“ bezog sich früher auf Schwermetalle und Phthalate. Heute sind unsere industriellen Rezepturen von Anfang an auf die Einhaltung von REACH 2.0 ausgelegt. Sie erhalten die gleiche „Bissigkeit“ und Haftung ohne die giftigen Dämpfe, die früher in den 90er Jahren in Siebdruckereien ein ständiges Problem waren.
F5: Wie verhindere ich „Ghosting“ (Schattenbildung) auf dunklen PVC-Folien?
A: Ghosting ist meist ein Zeichen für eingeschlossene Lösungsmittel oder Feuchtigkeit. Wenn Sie Weiß auf dunkelgrauem PVC drucken, stellen Sie sicher, dass Ihre Zwischenhärtung nur „klebetrocken“ ist – etwa 2 Sekunden. Ein zu starkes Zwischenhärten der ersten Schicht führt dazu, dass die zweite Schicht wie Öl auf Wasser aufliegt, was zu diesem seltsamen Schatteneffekt führt, den Sie nach der Endhärtung sehen.

 English
 Deutsch (Sie)
 العربية
 বাংলা
 香港中文
 Français
 Bahasa Indonesia
 Português do Brasil
 한국어
 Tiếng Việt
 日本語
 Polski
 Русский
 Türkçe
 ไทย
 Español de México