
-
Ligue agora +86 13426858645
-
Alguma dúvida [email protected]
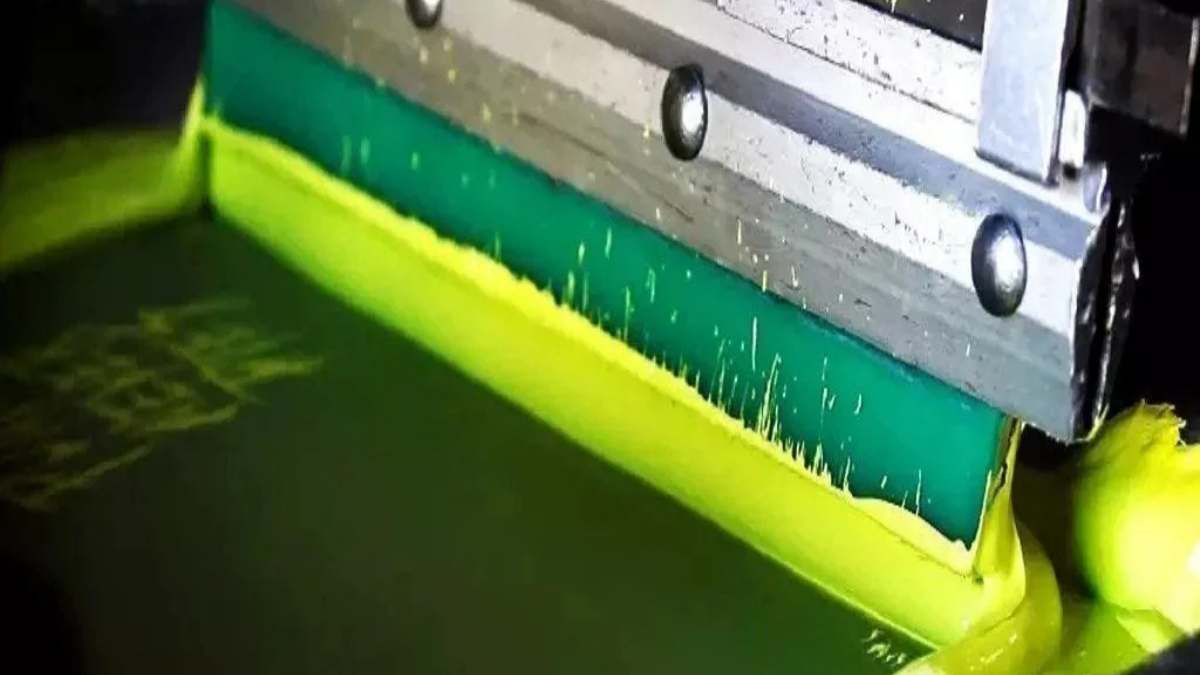
Como selecionar e testar tinta de serigrafia para substratos de PVC
Se você já teve uma grande remessa de peças de PVC impressas rejeitada porque a tinta começou a descascar como uma queimadura solar grave, você sabe que a tinta comum simplesmente não é suficiente para trabalhos industriais. Na Sollyd, não acreditamos em solução única para tudo. O segredo para uma impressão que realmente permanece no lugar não é apenas um produto melhor—é uma tinta plastisol de PVC com resina modificada e alto teor de sólidos que cria uma ligação molecular com o substrato.

A seleção de tinta serigráfica para PVC exige a verificação do substrato real, da sua condição de superfície e dos seus limites de processamento. Este guia explica quais informações fornecer ao solicitar uma recomendação de tinta e como avaliar a compatibilidade e a adesão em amostras de produção.
Olha, impressão industrial plástico não é o mesmo que estampar camisetas de algodão. É uma batalha química. Se você aplicar uma tinta comum em vinil, ela pode parecer ótima na segunda-feira, mas descascar como pele morta até sexta-feira. Aqui está a realidade física de fazer a tinta aderir ao PVC sem arruinar a tiragem.
Sumário
1. Identifique o Substrato de PVC e o Acabamento da Superfície
O PVC não é uma coisa só. Você está lidando com chapas rígidas ou vinil flexível e macio. Se você estiver imprimindo em PVC rígido, a energia superficial dita o seu sucesso. Se o nível de dina estiver abaixo de 38 dina/cm, sua tinta ficará apenas sobre a superfície como um adesivo barato. Você precisa verificar o nível de dina com uma caneta de teste antes de puxar o rodo.
O PVC macio é pior. É um plástico vivo carregado com plastificantes. Esses óleos tendem a migrar para fora do plástico e empurrar a tinta para fora. Você precisa saber exatamente com o que está lidando antes de encomendar sua base de tinta plastisol.
2. Verifique a Compatibilidade da Tinta com o Material Real
Pare de tentar usar fórmulas têxteis comuns. Você precisa de tinta de serigrafia para substratos de PVC formulada especificamente com resinas de barreira. A tinta deve agir como uma solda química, mordendo levemente a camada superior do plástico para criar uma ligação permanente.
Se a química não corresponder ao seu grau específico de PVC, você não passará no teste de arranhão. Aqui estão os dados reais que você precisa alcançar:
| Recurso | Requisito Industrial | Sollyd Performance Reality |
| Adesão | ASTM D3359 (Corte em X) | Grau 5B (Nenhum descolamento após 24h de repouso). |
| Viscosidade | 15.000 – 25.000 CPS | Tixotrópica; requer 3 minutos de agitação mecânica. |
| Temperatura de Cura | Tempo de permanência de 140°C – 160°C | Formulação de baixa temperatura para evitar o empenamento de PVC rígido. |
| Durabilidade | Limpeza com produto químico/álcool | Resiste a desengraxantes industriais sem borrar. |
3. Prepare Amostras de Acordo com as Instruções do Produto
A tinta, ao sair do balde, está dura como manteiga de amendoim gelada. Ela é tixotrópica. Você precisa misturá-la com uma espátula por 3 minutos, até seus antebraços doerem, apenas para quebrar o estado de gel. Não adicione diluentes imediatamente; a agitação mecânica reduz a viscosidade para que ela passe pela tela.
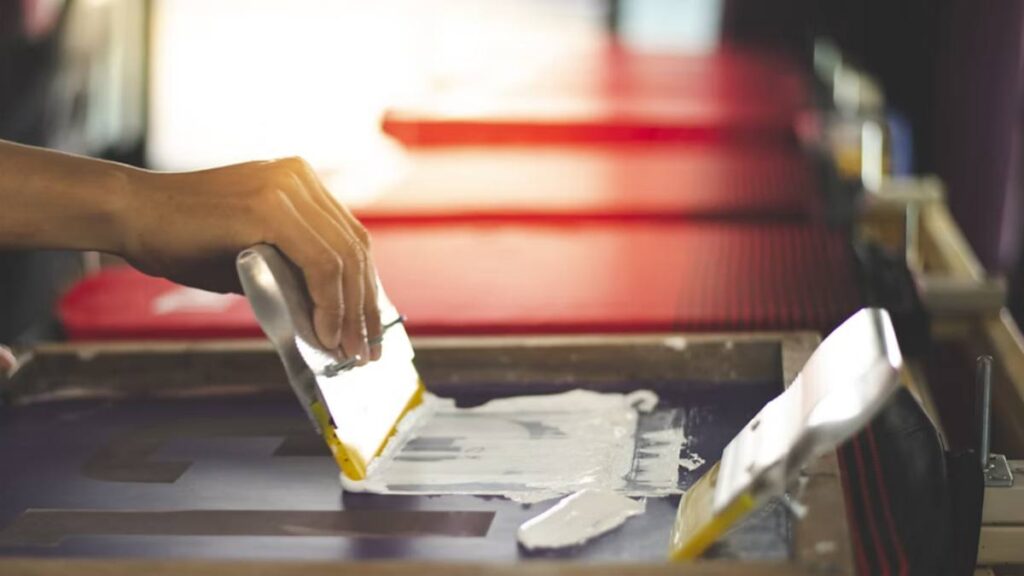
Limpe a superfície de PVC com um desengraxante antiestático. Poeira e impressões digitais são a causa número um de poros na impressão industrial. Utilize uma tela de 230 a 305 fios com alta tensão (20-25 N/cm). Telas frouxas borram no movimento ascendente.
4. Avalie a Adesão Após a Secagem ou Cura
A cura do PVC é um equilíbrio delicado. Se aquecer demais, o plástico empena como uma batata frita. Se esfriar demais, a tinta sai com o polegar. Diminua a temperatura e aumente o tempo de permanência. Operar a esteira mais devagar a 150°C (300°F) é obrigatório; expor a 180°C apenas danifica o substrato.
Para o teste de adesão de tinta em PVC, não apenas risque com a unha ao sair da esteira. Aguarde 24 horas para o plástico esfriar e a ligação química se fixar. Em seguida, faça um teste de corte transversal ASTM D3359. Marque uma grade no PVC rígido, aplique fita 3M 600 e remova-a. Você busca uma classificação 5B — o que significa que absolutamente 0% dos quadrados da grade se soltaram. Qualquer resultado inferior é uma falha.
5. Investigue descascamento, pegajosidade e danos à superfície
Suas impressões parecem perfeitas ao sair do túnel, mas colam quando o coletor as empilha. Isso é bloqueio térmico. A tinta ainda está quente e macia, por isso adere mecanicamente à folha sobreposta. Não culpe a tinta. Instale ventiladores de alta velocidade na saída. Nunca empilhe peças de PVC até que a superfície esteja abaixo de 30°C (86°F).
Se você notar fantasmas ou sombras estranhas em PVC escuro, seu flash está demorando muito. O excesso de flash na primeira camada aprisiona solventes, fazendo com que a cor superior fique sobre ela como óleo sobre a água. Aplique o flash apenas até que fique pegajoso – cerca de 2 segundos – e siga em frente.
6. Aprove um Teste de Produção Antes de Escalar
Não confie em uma amostra de cores ou em um PDF digital. Corte um pedaço físico de 1 metro do seu substrato de PVC de produção real e execute uma amostra. Passe-a pelo seu forno. Verifique a aderência da tinta no PVC usando um teste de fricção Crockmeter.
Se você aumentar a produção para 10.000 unidades sem um teste físico no lote exato de plástico que está usando, você arcará com um enorme estorno quando o cliente rejeitar o palete. Entre em contato com um técnico de tintas para verificar seu substrato antes de colocar a máquina para rodar.
FAQ: Verdades Difíceis da Fábrica
P1: Minha tinta não está descascando, mas não está ‘brilhante’ o suficiente. O que há de errado?
R: Geralmente, é um problema de temperatura, não de tinta. Se o PVC não atingir seu “ponto de fusão” (tipicamente 160°C para acabamentos de alto brilho), as resinas não se unirão corretamente. Verifique a velocidade da esteira do seu secador; muitas vezes descobrimos que “pontos frios” em fornos mais antigos são os culpados secretos por trás de impressões foscas.
P2: Nossas impressões parecem perfeitas no secador, mas grudam quando empilhamos as peças. A tinta está com defeito?
R: Não, a tinta não está com defeito. Este é um problema comum de controle de processo conhecido na indústria como bloqueio térmico (ou “empilhamento a quente”).
Tintas plastisol retêm calor. Se as peças forem empilhadas imediatamente ao sair do túnel de secagem enquanto a superfície da tinta ainda estiver quente (normalmente acima de 60°C), a tinta permanece macia e se liga mecanicamente ao tecido colocado sobre ela.
Como resolver:
Você não precisa alterar sua formulação de tinta; basta gerenciar o calor residual antes de embalar.
Adicione uma estação de resfriamento: Instale ventiladores de alta velocidade na saída do seu túnel de secagem.
Defina um limite estrito de CQ: Nunca dobre ou empilhe peças até que a temperatura da superfície da impressão caia abaixo de 30°C (86°F).
P3: Qual é a vida útil real se o balde já estiver aberto?
R: Em uma sala com controle de temperatura (cerca de 25°C), nossa tinta plastisol é estável por mais de 12 meses. Mas aqui está o segredo: se você deixar a tampa aberta e a poeira da oficina entrar, essas pequenas partículas causarão 'estrias' nas suas telas de 305 mesh. Mantenha fechado, mantenha limpo.
P4: Existe uma diferença real entre tinta PVC 'Eco-friendly' e 'Standard'?
R: Em 2026, a 'diferença' é principalmente jurídica. 'Standard' costumava significar metais pesados e ftalatos. Hoje, nossas fórmulas industriais são construídas para estarem em conformidade com o REACH 2.0 desde o início. Você obtém a mesma 'mordida' e adesão sem os vapores tóxicos que costumavam assombrar as oficinas de serigrafia nos anos 90.
P5: Como faço para parar o 'Ghosting' em folhas de PVC escuras?
R: O 'Ghosting' geralmente é um sinal de solventes ou umidade aprisionados. Se você estiver imprimindo branco sobre PVC cinza escuro, certifique-se de que sua cura flash esteja apenas 'seca ao toque'—cerca de 2 segundos. O excesso de cura na primeira camada faz com que a segunda camada fique por cima como óleo sobre a água, levando a esse estranho efeito de sombra que você vê após a cura final.

 English
 Deutsch (Sie)
 العربية
 বাংলা
 香港中文
 Français
 Bahasa Indonesia
 Português do Brasil
 한국어
 Tiếng Việt
 日本語
 Polski
 Русский
 Türkçe
 ไทย
 Español de México