
-
Звони Прямо сейчас +86 13426858645
-
Есть какие-нибудь вопросы [email protected]
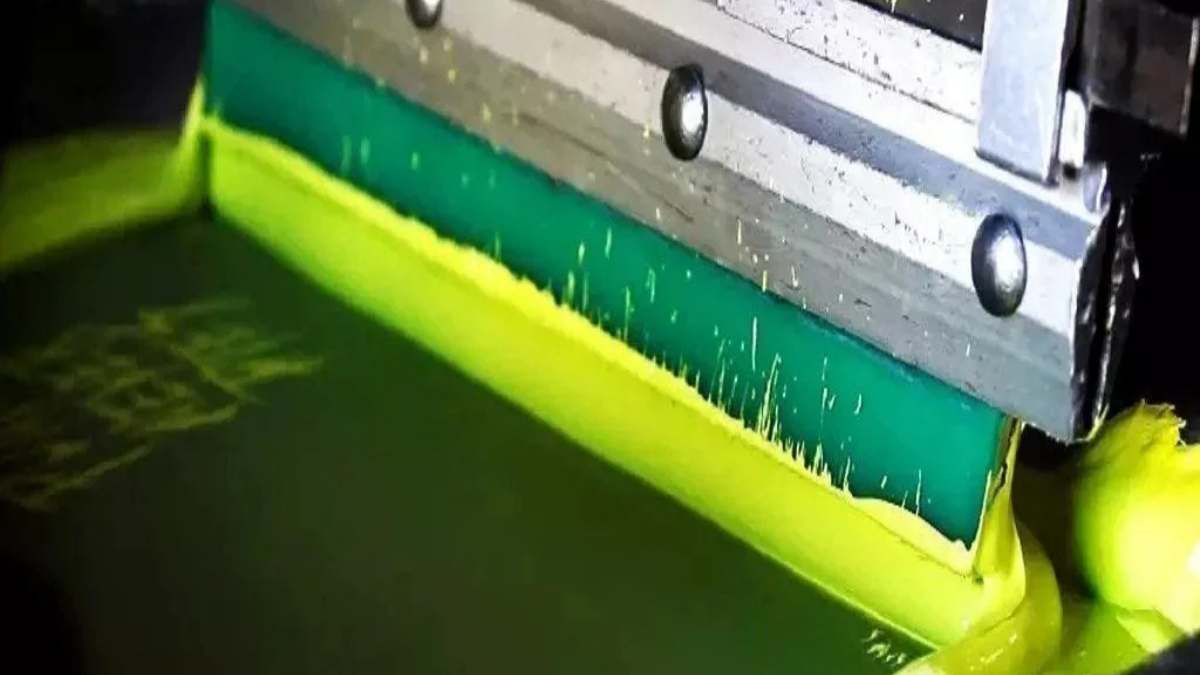
Как выбирать и тестировать трафаретные чернила для ПВХ-субстратов
Если вы когда-либо браковали крупную партию печатных деталей из ПВХ из-за того, что чернила начали отслаиваться, как при сильном солнечном ожоге, вы знаете, что стандартные чернила просто не подходят для промышленных работ. В Sollyd мы не верим в универсальность. Секрет того, что печать действительно остается на месте, заключается не только в более качественном продукте — это чернила из пластизоля ПВХ с высокой твердостью, модифицированные смолой, которые создают молекулярную связь с основой.
 Автор:Letícia Costa

Выбор трафаретной краски для ПВХ требует проверки конкретного материала, состояния его поверхности и ограничений при обработке. В этом руководстве объясняется, какую информацию необходимо предоставить при запросе рекомендации по выбору краски, а также как оценивать совместимость и адгезию на производственных образцах.
Послушайте, промышленная печать пластик — это не печать на хлопковых футболках. Это настоящая химическая битва. Если вы нанесете обычную краску на винил, в понедельник все будет выглядеть отлично, а к пятнице она начнет слезать, как омертвевшая кожа. Вот физическая реальность того, как добиться сцепления краски с ПВХ, не испортив партию.
Содержание
1. Определите тип ПВХ-основы и качество поверхности
ПВХ — это не что-то одно. Вы имеете дело либо с жесткими листами, либо с гибким мягким винилом. Если вы печатаете на жестком ПВХ, поверхностная энергия определяет успех. Если уровень поверхностного натяжения ниже 38 дин/см, краска будет держаться на поверхности, как дешевая наклейка. Перед тем как использовать ракель, необходимо проверить уровень дин с помощью тестового маркера.
С мягким ПВХ все еще сложнее. Это «живой» пластик, наполненный пластификаторами. Эти масла стремятся выйти на поверхность и оттолкнуть краску. Вы должны точно знать, с чем имеете дело, прежде чем заказывать основу для пластизолевой краски.
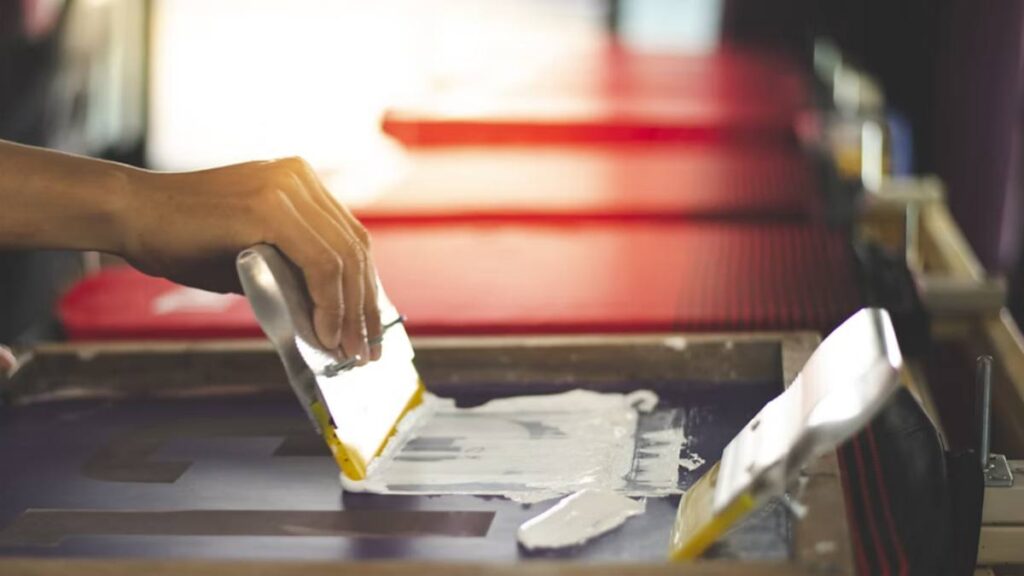
2. Проверьте совместимость краски с конкретным материалом
Перестаньте пытаться использовать готовые текстильные формулы. Вам нужна трафаретная краска для ПВХ-субстратов, разработанная специально с использованием барьерных смол. Краска должна действовать как химическая сварка, слегка проникая в верхний слой пластика для создания прочного соединения.
Если химический состав не соответствует вашему конкретному типу ПВХ, вы не пройдете тест на истирание. Вот фактические данные, которые вам необходимы:
| Особенность | Промышленное требование | Sollyd Performance Reality |
| Адгезия | ASTM D3359 (Метод решетчатого надреза) | Класс 5B (Нулевое отслоение после 24 часов покоя). |
| Вязкость | 15 000 – 25 000 сПз | Тиксотропная; требует 3-минутного механического перемешивания. |
| Температура отверждения | Выдержка 140°C – 160°C | Низкотемпературная формула для предотвращения коробления жесткого ПВХ. |
| Долговечность | Протирка химическим средством/спиртом | Устойчива к промышленным обезжиривателям, не размазывается. |
3. Подготовьте образцы в соответствии с инструкциями к продукту
Краска прямо из ведра густая, как холодное арахисовое масло. Она тиксотропная. Вам придется перемешивать ее шпателем в течение 3 минут, пока не заболят предплечья, чтобы разрушить гелевое состояние. Не добавляйте растворители сразу; механическое перемешивание снижает вязкость, чтобы она проходила через сетку.
Протрите поверхность ПВХ антистатическим обезжиривателем. Пыль и отпечатки пальцев — главная причина появления микроотверстий в промышленной печати. Используйте сетку от 230 до 305 с высоким натяжением (20-25 Н/см). Слабо натянутая сетка смазывается при обратном ходе.
4. Оцените адгезию после высыхания или отверждения
Полимеризация ПВХ — это балансирование на лезвии ножа. Слишком высокая температура — пластик деформируется, как картофельные чипсы. Слишком низкая — краска стирается пальцем. Снизьте температуру и увеличьте время выдержки. Обязательно уменьшите скорость движения ленты при температуре 150°C (300°F); нагрев до 180°C просто повредит основу.
Для проверки адгезии краски на ПВХ не ограничивайтесь царапаньем ногтем сразу после выхода из сушильной камеры. Подождите 24 часа, пока пластик остынет и завершится процесс химического связывания. Затем проведите тест методом решетчатых надрезов по стандарту ASTM D3359. Нанесите сетку надрезов на жесткий ПВХ, наклейте ленту 3M 600 и резко оторвите её. Вам нужно добиться рейтинга 5B, что означает отсутствие отслоений краски в квадратах сетки (0%). Любой другой результат — это брак.
5. Исследуйте проблемы отслаивания, липкости и повреждения поверхности
Ваши отпечатки выглядят идеально на выходе из туннеля, но слипаются, когда приемщик укладывает их в стопку. Это термослипание. Краска еще горячая и мягкая, поэтому она механически приклеивается к листу, лежащему сверху. Не вините краску. Установите высокоскоростные вентиляторы на выходе из сушилки. Никогда не складывайте изделия из ПВХ в стопки, пока температура их поверхности не упадет ниже 86°F.
Если при печати по темному ПВХ возникают ореолы или странные тени, значит, вы передерживаете промежуточную сушку. Слишком длительное воздействие на первый слой удерживает растворители, из-за чего верхний слой краски ложится на него, как масло на воду. Подсушивайте лишь до состояния отлипа — около 2 секунд — и переходите дальше.
6. Утвердите пробную партию перед запуском в масштабное производство
Не доверяйте цветовым веерам или цифровым PDF-файлам. Отрежьте физический кусок вашего производственного ПВХ-материала длиной 1 метр и сделайте пробный оттиск. Пропустите его через сушильную камеру. Проверьте адгезию краски к ПВХ с помощью теста на трение (Crockmeter).
Если вы запустите тираж в 10 000 единиц без предварительного тестирования на конкретной партии пластика, то столкнетесь с огромными штрафами, когда клиент откажется от всей партии. Свяжитесь со специалистом по краскам для проверки вашего материала перед запуском печатной машины.
Часто задаваемые вопросы: Суровая правда из цеха
В1: Мои чернила не отслаиваются, но они недостаточно «глянцевые». В чем проблема?
A: Обычно это проблема температуры, а не чернил. Если ПВХ не достигает своей «точки плавления» (обычно 160°C для глянцевых покрытий), смолы не будут правильно сцепляться. Проверьте скорость конвейера вашей сушильной камеры; мы часто обнаруживаем, что «холодные зоны» в старых печах — скрытая причина тусклых отпечатков.
В2: Наши отпечатки выглядят идеально в сушилке, но они слипаются, как только мы складываем детали в стопку. Чернила испорчены?
A: Нет, чернила не являются дефектными. Это распространенная проблема контроля процесса, известная в отрасли как термическое слипание (или «горячее штабелирование»).
Пластизолевые чернила удерживают тепло. Если изделия складываются сразу после выхода из конвейерной сушилки, пока поверхность чернил еще горячая (обычно выше 60°C), чернила остаются мягкими и механически прилипают к ткани, лежащей сверху.
Как это исправить:
Вам не нужно менять состав чернил; вам просто нужно контролировать остаточное тепло перед упаковкой.
Добавьте станцию охлаждения: Установите высокоскоростные вентиляторы на выходе из конвейерной сушилки.
Установите строгий предел контроля качества (QC): Никогда не складывайте изделия, пока температура поверхности печати не упадет ниже 30°C (86°F).
В3: Каков реальный срок годности, если ведро уже открыто?
A: В помещении с контролируемым климатом (около 25°C) наши пластизолевые чернила стабильны более 12 месяцев. Но вот в чем подвох: если оставить крышку открытой и внутрь попадет производственная пыль, эти крошечные частицы вызовут «полосы» на ваших сетках 305-mesh. Держите ведро закрытым и чистым.
В4: Есть ли реальная разница между «экологичными» и «стандартными» ПВХ-чернилами?
A: В 2026 году эта «разница» носит преимущественно юридический характер. Раньше «стандартные» означали наличие тяжелых металлов и фталатов. Сегодня наши промышленные составы с самого начала создаются в соответствии с REACH 2.0. Вы получаете ту же «хватку» и адгезию без токсичных испарений, которые преследовали трафаретные мастерские в 90-х.
В5: Как остановить «двоение» (эффект призрака) на темных ПВХ-листах?
A: Двоение обычно является признаком застрявших растворителей или влаги. Если вы печатаете белым по темно-серому ПВХ, убедитесь, что промежуточная сушка обеспечивает лишь «отлип» — около 2 секунд. Пересушивание первого слоя приводит к тому, что второй слой ложится сверху, как масло на воду, что создает тот самый странный эффект тени, который вы видите после окончательного отверждения.

 English
 Deutsch (Sie)
 العربية
 বাংলা
 香港中文
 Français
 Bahasa Indonesia
 Português do Brasil
 한국어
 Tiếng Việt
 日本語
 Polski
 Русский
 Türkçe
 ไทย
 Español de México