
-
지금 전화하기 +86 13426858645
-
문의 사항 [email protected]
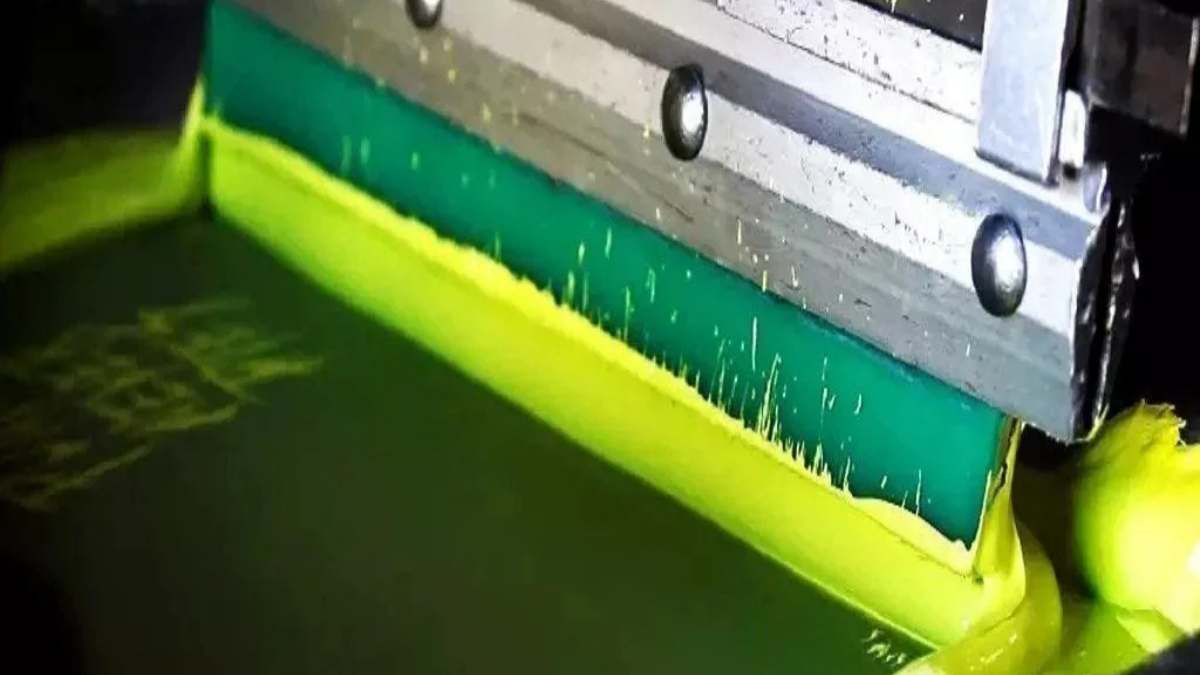
PVC 기재용 스크린 인쇄 잉크를 선택하고 테스트하는 방법
인쇄된 PVC 부품의 대량 배송 건이 잉크가 심한 햇볕 화상처럼 벗겨져 거부당한 적이 있다면, 일반 잉크가 산업용 작업에는 적합하지 않다는 것을 아실 겁니다. Sollyd는 일괄적인 방식은 지양합니다. 실제로 떨어지지 않는 인쇄물의 비결은 단순히 더 좋은 제품이 아니라, 기재와 분자 결합을 형성하는 고형분 함량이 높은 변성 수지 PVC 플라스티졸 잉크에 있습니다.
 작성자:Letícia Costa

PVC용 스크린 인쇄 잉크를 선택하려면 실제 기재, 표면 상태 및 가공 한계를 확인해야 합니다. 이 가이드에서는 잉크 추천을 요청할 때 제공해야 할 정보와 생산 샘플에서 호환성 및 접착력을 평가하는 방법을 설명합니다.
보세요, 산업용 인쇄는 플라스틱 면 티셔츠에 인쇄하는 것과는 다릅니다. 이는 화학적 싸움입니다. 비닐에 표준 잉크를 바르면 월요일에는 괜찮아 보이다가 금요일이 되면 허물처럼 벗겨집니다. 여기 PVC에 제품을 망치지 않고 잉크를 제대로 부착하기 위한 물리적 현실이 있습니다.
목차
1. PVC 기재 및 표면 마감 확인
PVC는 단순한 한 가지 재질이 아닙니다. 경질 시트나 유연한 연질 비닐 중 하나를 다루게 될 것입니다. 경질 PVC에 인쇄하는 경우 표면 에너지가 작업의 성패를 결정합니다. 다인(dyne) 수치가 38 dyne/cm 미만이면 잉크가 마치 저가형 스티커처럼 표면 위에 겉돌게 됩니다. 스퀴지를 당기기 전에 반드시 테스트 펜으로 다인 수치를 확인해야 합니다.
연질 PVC는 훨씬 까다롭습니다. 이는 가소제가 함유된 '살아있는' 플라스틱과 같습니다. 이러한 오일 성분이 플라스틱 밖으로 배어 나와 잉크를 밀어내려고 하기 때문입니다. 플라스티솔 잉크 베이스를 주문하기 전에 자신이 다루는 소재가 정확히 무엇인지 파악해야 합니다.
2. 실제 재료와의 잉크 호환성 확인
기성 섬유용 잉크를 사용하려는 시도를 멈추십시오. PVC 소재용 스크린 인쇄 잉크는 특별히 배리어 수지로 제조된 것을 사용해야 합니다. 잉크는 플라스틱 최상층을 살짝 녹여 화학적으로 결합하는 화학적 용접(chemical weld)과 같은 역할을 하여 영구적인 접착을 만들어내야 합니다.
화학적 성분이 해당 PVC 등급과 맞지 않으면 스크래치 테스트를 통과할 수 없습니다. 성공을 위해 확인해야 할 실제 데이터는 다음과 같습니다:
| 특징 | 산업 요구 사항 | Sollyd Performance Reality |
| 접착력 | ASTM D3359 (크로스컷 테스트) | 5B 등급 (24시간 휴지 후 박리 없음). |
| 점도 | 15,000 – 25,000 CPS | 틱소트로피성(Thixotropic); 3분간 기계적 교반 필요. |
| 경화 온도 | 140°C – 160°C 드웰(Dwell) | 경질 PVC의 뒤틀림을 방지하기 위한 저온 배합. |
| 내구성 | 화학물질/알코올 와이프 | 산업용 탈지제에도 번짐 없이 견딤. |
3. 제품 지침에 따라 샘플 준비
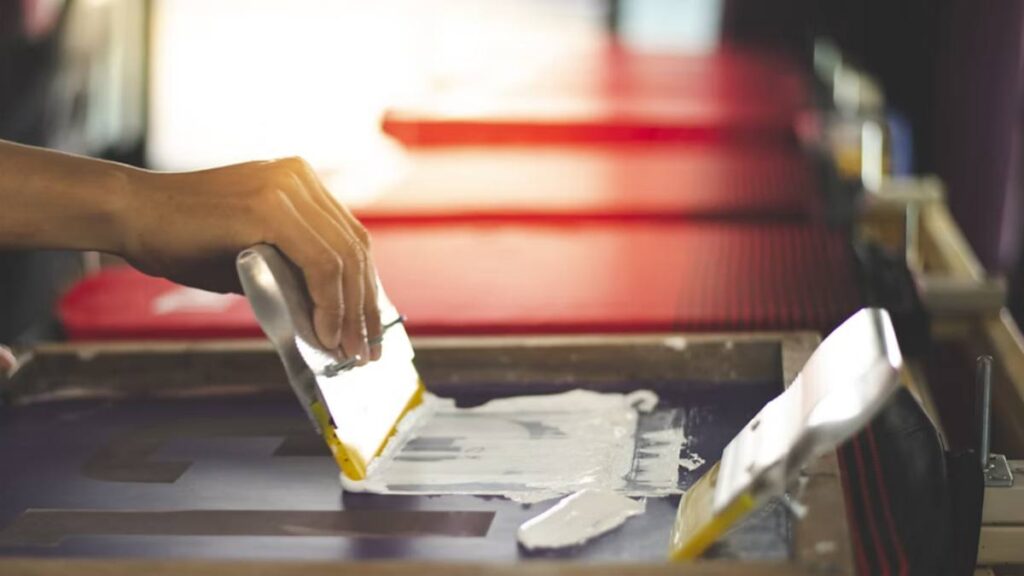
통에서 갓 꺼낸 잉크는 차가운 땅콩버터처럼 뻑뻑합니다. 틱소트로피성 물질이기 때문입니다. 젤 상태를 풀기 위해 팔뚝이 아플 정도로 3분 동안 주걱으로 저어주어야 합니다. 바로 신너를 붓지 마십시오. 기계적으로 교반하면 점도가 낮아져 메쉬를 쉽게 통과합니다.
정전기 방지 탈지제로 PVC 표면을 닦으십시오. 먼지와 지문은 산업용 인쇄에서 핀홀이 발생하는 가장 큰 원인입니다. 고장력(20-25 N/cm)의 230~305 메쉬를 사용하십시오. 메쉬가 느슨하면 업스트로크 시 번짐이 발생합니다.
4. 건조 또는 경화 후 접착력 평가
PVC 경화는 칼날 위를 걷는 것과 같은 아슬아슬한 작업입니다. 너무 뜨거우면 플라스틱이 감자칩처럼 휘어지고, 너무 차가우면 잉크가 엄지손가락으로 문지르기만 해도 지워집니다. 온도를 낮추고 체류 시간을 늘리십시오. 150°C(300°F)에서 벨트 속도를 늦추는 것은 필수입니다. 180°C로 높여서 작업하면 기재만 손상될 뿐입니다.
PVC 잉크 부착력 테스트를 할 때, 벨트에서 나오자마자 손톱으로 긁어보는 것만으로는 부족합니다. 플라스틱이 식고 화학적 결합이 안정될 때까지 24시간을 기다리십시오. 그 후 ASTM D3359 크로스컷 테스트를 수행하십시오. 경질 PVC에 격자무늬를 긋고, 3M 600 테이프를 붙였다가 떼어내십시오. 5B 등급을 목표로 해야 합니다. 이는 격자무늬 정사각형이 0%도 떨어지지 않았음을 의미합니다. 그보다 낮은 결과는 실패입니다.
5. 박리, 끈적임 및 표면 손상 조사
터널을 통과한 인쇄물은 완벽해 보이지만, 캐처가 쌓을 때 서로 달라붙는다면 이는 열 점착(thermal blocking) 현상입니다. 잉크가 아직 뜨겁고 부드러운 상태라 그 위에 놓인 시트와 물리적으로 결합하기 때문입니다. 잉크 탓을 하지 마십시오. 배출구에 고속 팬을 설치하십시오. 표면 온도가 86°F(30°C) 아래로 떨어지기 전까지는 절대로 PVC 부품을 쌓지 마십시오.
어두운 색상의 PVC에서 고스팅이나 이상한 그림자가 생긴다면 플래시 시간이 너무 긴 것입니다. 첫 번째 레이어에 플래시를 과도하게 가하면 용제가 갇히게 되어, 그 위에 올린 색상이 물 위의 기름처럼 겉돌게 됩니다. 끈적거릴 정도로만 약 2초간 플래시를 가한 후 다음 단계로 넘어가십시오.
6. 생산 규모 확대 전 테스트 생산 승인
색상 견본이나 디지털 PDF를 그대로 믿지 마십시오. 실제 생산에 사용할 PVC 기재를 1미터 길이로 직접 잘라 샘플 테스트를 진행하십시오. 건조기를 통과시킨 후, Crockmeter 마찰 테스트를 사용하여 PVC에 대한 잉크 접착력을 확인하십시오.
실제 사용할 플라스틱 로트로 물리적인 시험 없이 10,000개를 대량 생산한다면, 고객이 팔레트를 반품했을 때 막대한 비용 손실을 입게 될 것입니다. 인쇄를 시작하기 전에 잉크 기술자에게 문의하여 기재를 검증하십시오.
FAQ: 현장의 냉혹한 진실
질문 1: 제 잉크가 벗겨지지는 않지만, 충분히 '광택'이 나지 않습니다. 뭐가 문제일까요?
A: 보통 잉크 문제가 아니라 온도 문제입니다. PVC가 '융점'(일반적으로 고광택 마감의 경우 160°C)에 도달하지 않으면 수지가 제대로 결합되지 않습니다. 건조기의 벨트 속도를 확인하십시오. 오래된 오븐의 '냉점'이 인쇄물 광택 저하의 숨겨진 원인인 경우가 많습니다.
질문 2: 건조기에서는 인쇄물이 완벽해 보이지만, 부품을 쌓아두면 서로 달라붙습니다. 잉크가 불량인가요?
A: 아니요, 잉크 결함이 아닙니다. 이는 업계에서 흔히 발생하는 공정 제어 문제로, 다음과 같이 알려져 있습니다. 열 차단(thermal blocking) (또는 '고온 적재' 현상입니다).
플라스티졸 잉크는 열을 머금는 성질이 있습니다. 컨베이어 건조기에서 나온 의류를 잉크 표면이 뜨거운 상태(보통 60°C 이상)에서 바로 쌓아두면, 잉크가 부드러운 상태로 유지되어 그 위에 놓인 원단과 기계적으로 결합하게 됩니다.
해결 방법:
잉크 배합을 바꿀 필요는 없습니다. 포장하기 전에 잔열만 관리하시면 됩니다.
냉각 스테이션 추가: 컨베이어 건조기 배출구에 고속 팬을 설치하세요.
엄격한 QC 한계 설정: 인쇄 표면 온도가 다음 수치 미만으로 떨어질 때까지 절대로 의류를 접거나 쌓지 마세요. 30°C (86°F).
질문 3: 버킷을 이미 개봉한 경우 실제 유통기한은 어떻게 되나요?
A: 온도가 조절되는 실내(약 25°C)에서 당사의 플라스티졸 잉크는 12개월 이상 안정적입니다. 하지만 중요한 점은 뚜껑을 열어두어 작업장의 먼지가 유입되면 그 미세한 입자들이 305메시 스크린에서 '줄무늬'를 유발한다는 것입니다. 뚜껑을 꼭 닫고 깨끗하게 유지하십시오.
질문 4: '친환경' PVC 잉크와 '일반' PVC 잉크 사이에 실질적인 차이가 있나요?
A: 2026년 현재, 그 '차이'는 주로 법적인 부분에 있습니다. 과거의 '일반' 잉크는 중금속과 프탈레이트를 의미했습니다. 오늘날 우리의 산업용 포뮬러는 처음부터 REACH 2.0을 준수하도록 설계되었습니다. 90년대 스크린 인쇄소를 괴롭혔던 독성 가스 없이도 동일한 '물림'과 접착력을 얻을 수 있습니다.
질문 5: 어두운 색 PVC 시트에서 '고스팅(Ghosting)' 현상을 어떻게 막나요?
A: 고스팅은 보통 잔류 용제나 수분이 갇혀 있다는 신호입니다. 어두운 회색 PVC에 흰색을 인쇄하는 경우, 플래시 큐어 시간을 약 2초 정도로 '점착 건조' 상태로 유지하십시오. 첫 번째 층을 과도하게 플래시 건조하면 두 번째 층이 마치 물 위의 기름처럼 겉돌게 되어, 최종 경화 후 보시는 것과 같은 기묘한 그림자 효과가 나타납니다.

 English
 Deutsch (Sie)
 العربية
 বাংলা
 香港中文
 Français
 Bahasa Indonesia
 Português do Brasil
 한국어
 Tiếng Việt
 日本語
 Polski
 Русский
 Türkçe
 ไทย
 Español de México