
-
Zadzwoń teraz +86 13426858645
-
Masz pytania? [email protected]
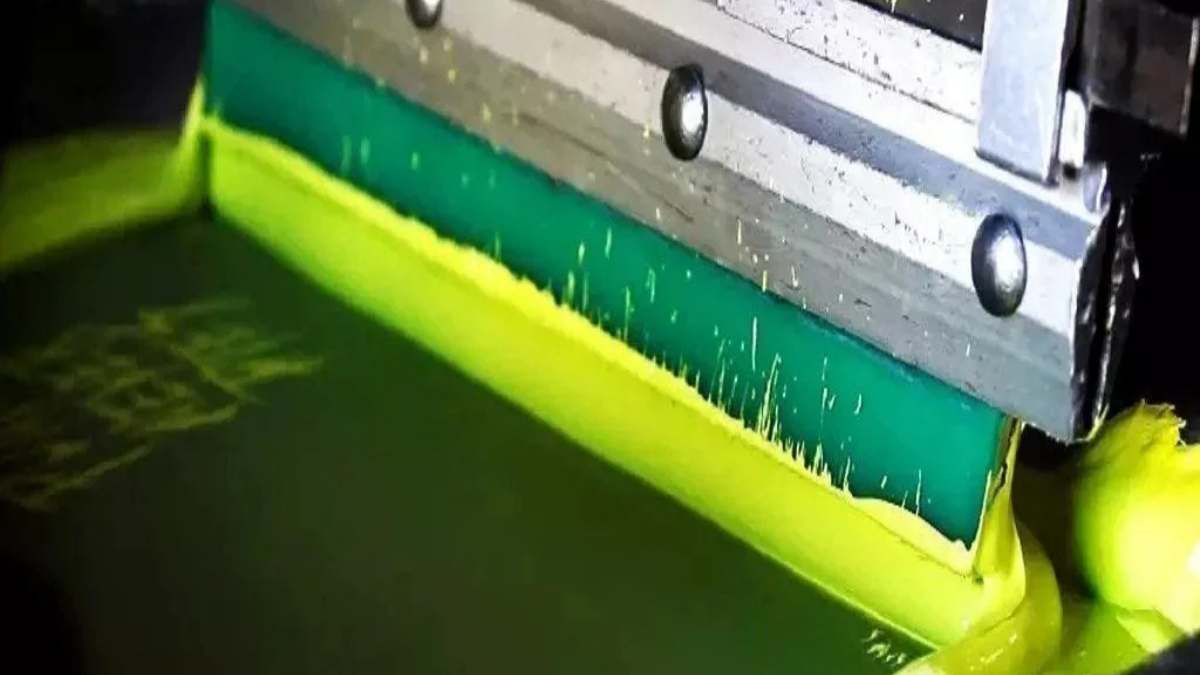
Jak wybrać i przetestować tusz do sitodruku na podłożach z PVC
Jeśli kiedykolwiek zdarzyło Ci się, że ogromna partia zadrukowanych części z PVC została odrzucona, ponieważ farba zaczęła schodzić jak źle zagojone oparzenie słoneczne, wiesz, że standardowa farba po prostu nie sprawdza się w zastosowaniach przemysłowych. W Sollyd nie wierzymy w rozwiązania uniwersalne. Sekretem nadruku, który rzeczywiście się trzyma, nie jest tylko lepszy produkt – to wysokocząsteczkowa, modyfikowana żywicznie farba PVC plastizol, która tworzy wiązanie molekularne z podłożem.
 PrzezLetícia Costa

Wybór farby sitodrukowej do PCV wymaga sprawdzenia konkretnego podłoża, jego stanu powierzchni oraz ograniczeń w procesie przetwarzania. Ten przewodnik wyjaśnia, jakie informacje należy podać przy prośbie o rekomendację farby oraz jak oceniać kompatybilność i przyczepność na próbkach produkcyjnych.
Słuchaj, druk przemysłowy plastiku to nie jest nadruk na bawełnianych koszulkach. To walka chemiczna. Jeśli nałożysz standardową farbę na winyl, w poniedziałek będzie wyglądać dobrze, a w piątek zacznie odchodzić płatami. Oto fizyczna rzeczywistość sprawiania, by farba trzymała się PCV, bez zrujnowania całego nakładu.
Spis treści
1. Zidentyfikuj podłoże PVC i wykończenie powierzchni
PVC to nie tylko jeden produkt. Masz do czynienia albo ze sztywnymi płytami, albo z elastycznym, miękkim winylem. Jeśli drukujesz na sztywnym PVC, o sukcesie decyduje energia powierzchniowa. Jeśli poziom dyn wynosi poniżej 38 dyn/cm, farba będzie się tylko utrzymywać na powierzchni jak tania naklejka. Zanim użyjesz rakli, musisz sprawdzić poziom dyn za pomocą pisaka testowego.
Miękkie PVC jest jeszcze trudniejsze. To „żyjące” tworzywo sztuczne wypełnione plastyfikatorami. Oleje te chcą wydostać się z plastiku i odepchnąć farbę. Zanim zamówisz bazę farby plastizolowej, musisz dokładnie wiedzieć, z czym masz do czynienia.
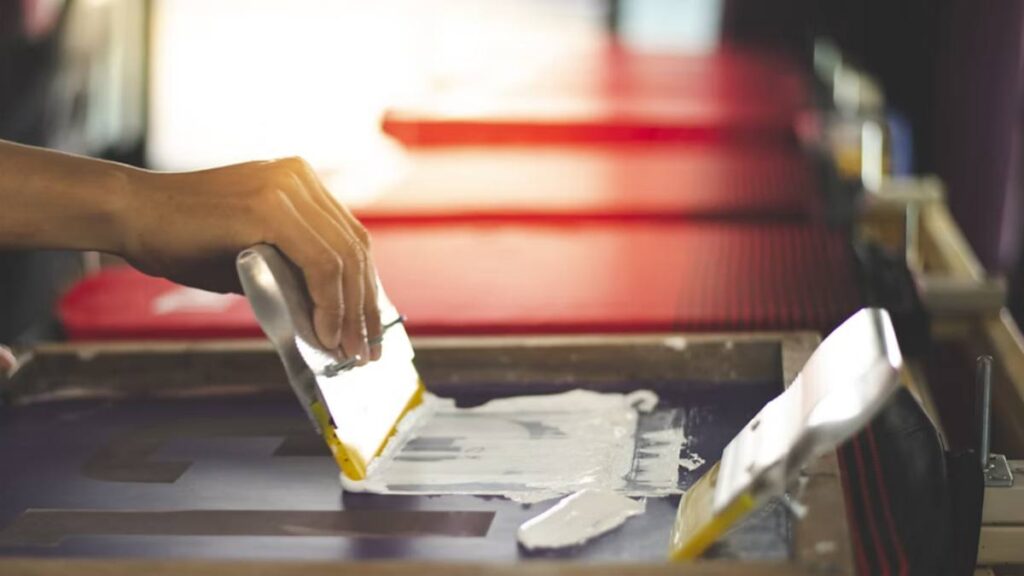
2. Sprawdź kompatybilność farby z konkretnym materiałem
Przestań próbować używać gotowych formuł tekstylnych. Potrzebujesz farby sitodrukowej do podłoży PVC, sformułowanej specjalnie z żywicami barierowymi. Farba musi działać jak chemiczny zgrzew, lekko wgryzając się w górną warstwę plastiku, aby stworzyć trwałe wiązanie.
Jeśli chemia nie pasuje do konkretnego gatunku PVC, nie przejdziesz testu odporności na zarysowania. Oto rzeczywiste dane, które musisz osiągnąć:
| Cechy | Wymóg przemysłowy | Sollyd Performance Reality |
| Przyczepność | ASTM D3359 (Test siatki nacięć) | Klasa 5B (brak odwarstwienia po 24-godzinnym odpoczynku). |
| Lepkość | 15 000 – 25 000 CPS | Tiksotropowy; wymaga 3-minutowego mieszania mechanicznego. |
| Temperatura utwardzania | Czas wygrzewania w temperaturze 140°C – 160°C | Formuła niskotemperaturowa zapobiegająca wypaczaniu sztywnego PVC. |
| Trwałość | Przecieranie chemiczne/alkoholowe | Odporność na przemysłowe odtłuszczacze bez rozmazywania. |
3. Przygotuj próbki zgodnie z instrukcjami produktu
Farba wyjęta prosto z wiadra jest sztywna jak zimne masło orzechowe. Jest tiksotropowa. Musisz mieszać ją szpatułką przez 3 minuty, aż poczujesz ból w przedramionach, żeby przełamać stan żelu. Nie dodawaj od razu rozcieńczalników; mieszanie mechaniczne obniża lepkość, dzięki czemu farba swobodnie przechodzi przez siatkę.
Przetrzyj powierzchnię PVC antystatycznym odtłuszczaczem. Kurz i odciski palców to główna przyczyna powstawania dziurek w druku przemysłowym. Użyj siatki o gęstości od 230 do 305 z wysokim naciągiem (20-25 N/cm). Luźna siatka rozmazuje farbę podczas suwu powrotnego.
4. Oceń przyczepność po wyschnięciu lub utwardzeniu
Utwardzanie PVC to balansowanie na krawędzi noża. Zbyt wysoka temperatura spowoduje, że plastik wygnie się jak chips. Zbyt niska sprawi, że tusz zetrze się pod naciskiem kciuka. Obniż temperaturę i wydłuż czas przebywania w piecu. Konieczne jest zmniejszenie prędkości taśmy przy 150°C (300°F); ustawienie 180°C tylko uszkodzi podłoże.
W przypadku testów przyczepności tuszu do PVC, nie ograniczaj się do zarysowania go paznokciem zaraz po wyjściu z tunelu. Odczekaj 24 godziny, aż plastik ostygnie, a wiązanie chemiczne się ustabilizuje. Następnie przeprowadź test nacinania siatkowego zgodnie z normą ASTM D3359. Wykonaj nacięcia w kratkę na sztywnym PVC, przyklej taśmę 3M 600 i oderwij ją. Dążysz do uzyskania oceny 5B, co oznacza, że zero procent pól siatki odpadło od podłoża. Każdy wynik poniżej tej wartości jest nieakceptowalny.
5. Zbadaj łuszczenie, lepkość i uszkodzenia powierzchni
Twoje wydruki wyglądają idealnie po wyjściu z tunelu, ale sklejają się, gdy osoba odbierająca układa je w stosy. To zjawisko blokowania termicznego. Tusz jest nadal gorący i miękki, więc dochodzi do mechanicznego połączenia z arkuszem leżącym powyżej. Nie win tuszu. Zainstaluj wentylatory o dużej prędkości przy wylocie. Nigdy nie układaj elementów z PVC w stosy, dopóki temperatura powierzchni nie spadnie poniżej 86°F.
Jeśli zauważysz efekt ducha lub dziwne cienie na ciemnym PVC, oznacza to, że czas utwardzania (flash) jest zbyt długi. Zbyt długie utwardzanie pierwszej warstwy zatrzymuje rozpuszczalniki, przez co kolejna warstwa koloru układa się na niej jak olej na wodzie. Utwardzaj tylko do momentu uzyskania lepkości – około 2 sekundy – i przejdź dalej.
6. Zatwierdź próbę produkcyjną przed zwiększeniem skali
Nie ufaj wzornikowi kolorów ani cyfrowemu plikowi PDF. Wytnij fizyczny, 1-metrowy kawałek swojego właściwego podłoża PVC przeznaczonego do produkcji i wykonaj próbę. Przepuść go przez tunel suszący. Sprawdź przyczepność farby do PVC za pomocą testu tarcia Crockmeter.
Jeśli przejdziesz do produkcji 10 000 sztuk bez fizycznej próby na konkretnej partii tworzywa, której używasz, narazisz się na ogromne obciążenia zwrotne, gdy klient odrzuci paletę. Skontaktuj się z technikiem ds. farb, aby zweryfikować podłoże przed uruchomieniem maszyny.
FAQ: Trudne prawdy z hali produkcyjnej
P1: Moja farba się nie łuszczy, ale nie jest wystarczająco „błyszcząca”. Co jest nie tak?
Odp.: Zazwyczaj problemem jest temperatura, a nie sama farba. Jeśli PVC nie osiągnie swojego „punktu fuzji” (zazwyczaj 160°C dla wykończeń o wysokim połysku), żywice nie połączą się prawidłowo. Sprawdź prędkość taśmy suszarki; często odkrywamy, że „zimne punkty” w starszych piecach są ukrytym winowajcą matowych wydruków.
P2: Nasze wydruki wyglądają idealnie w suszarce, ale sklejają się, gdy układamy części w stosy. Czy farba jest uszkodzona?
Odp.: Nie, tusz nie jest wadliwy. Jest to powszechny problem kontroli procesu, znany w branży jako blokowanie termiczne (lub „składowanie na gorąco”).
Farby plastizolowe akumulują ciepło. Jeśli odzież zostanie ułożona w stos bezpośrednio po wyjęciu z tunelu suszącego, gdy powierzchnia farby jest jeszcze gorąca (zazwyczaj powyżej 60°C), farba pozostaje miękka i wiąże się mechanicznie z tkaniną umieszczoną na niej.
Jak to naprawić:
Nie musisz zmieniać składu farby; wystarczy, że zadbasz o odprowadzenie resztkowego ciepła przed pakowaniem.
Dodaj stację chłodzącą: Zainstaluj wentylatory o dużej prędkości na wylocie tunelu suszącego.
Ustal ścisły limit kontroli jakości (QC): Nigdy nie składaj ani nie układaj odzieży w stosy, dopóki temperatura powierzchni nadruku nie spadnie poniżej 30°C (86°F).
P3: Jaki jest faktyczny okres przydatności, jeśli wiadro jest już otwarte?
Odp.: W klimatyzowanym pomieszczeniu (ok. 25°C) nasza farba plastizolowa zachowuje stabilność przez ponad 12 miesięcy. Ale uwaga: jeśli zostawisz otwarte wieczko i do środka dostanie się pył z warsztatu, te drobne cząsteczki spowodują smużenie na sitach o gęstości 305 oczek. Przechowuj szczelnie zamkniętą i w czystości.
P4: Czy istnieje realna różnica między farbą PVC „ekologiczną” a „standardową”?
Odp.: W 2026 roku ta „różnica” ma głównie charakter prawny. Dawniej „standard” oznaczał zawartość metali ciężkich i ftalanów. Dziś nasze formuły przemysłowe są od początku projektowane tak, aby były zgodne z REACH 2.0. Uzyskujesz tę samą przyczepność bez toksycznych oparów, które dręczyły drukarnie sitodrukowe w latach 90.
P5: Jak powstrzymać efekt „ducha” (ghosting) na ciemnych arkuszach PVC?
Odp.: Efekt ducha jest zazwyczaj oznaką uwięzionych rozpuszczalników lub wilgoci. Jeśli drukujesz białą farbą na ciemnoszarym PVC, upewnij się, że wstępne utwardzanie (flash cure) jest tylko „suche w dotyku” – około 2 sekundy. Zbyt mocne utwardzenie pierwszej warstwy sprawia, że druga warstwa osiada na wierzchu jak olej na wodzie, prowadząc do tego dziwnego efektu cienia widocznego po końcowym utwardzeniu.

 English
 Deutsch (Sie)
 العربية
 বাংলা
 香港中文
 Français
 Bahasa Indonesia
 Português do Brasil
 한국어
 Tiếng Việt
 日本語
 Polski
 Русский
 Türkçe
 ไทย
 Español de México