
-
Appelez maintenant +86 13426858645
-
Des questions ? [email protected]
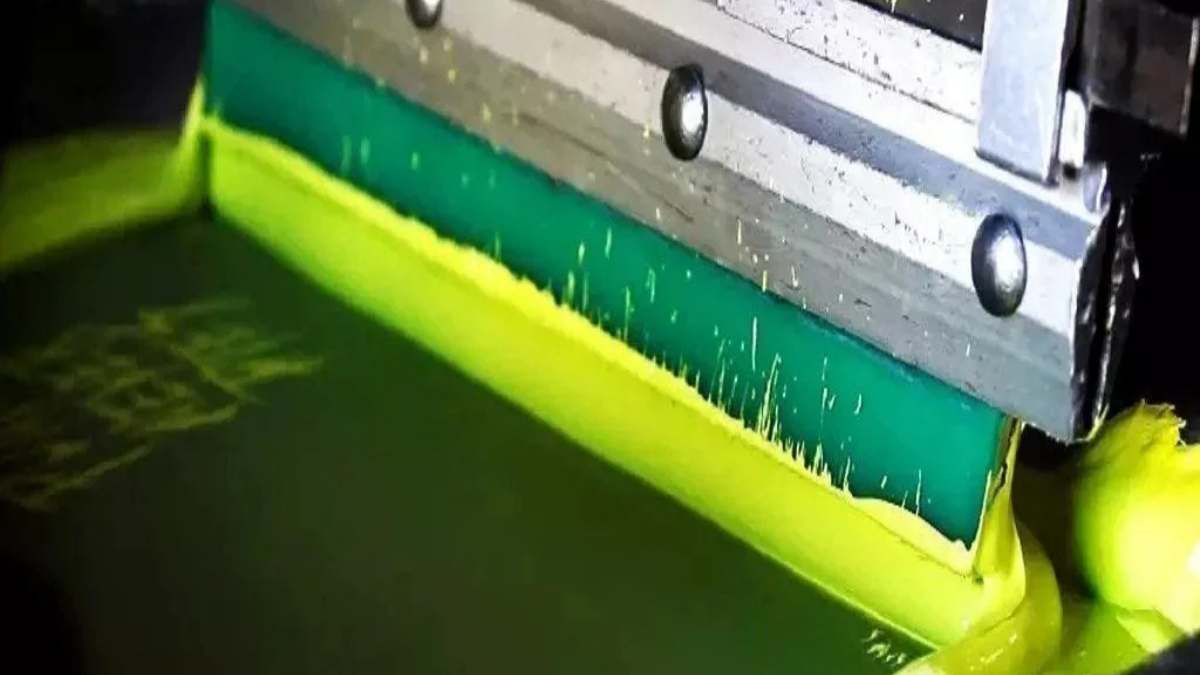
Comment sélectionner et tester l'encre de sérigraphie pour les supports en PVC
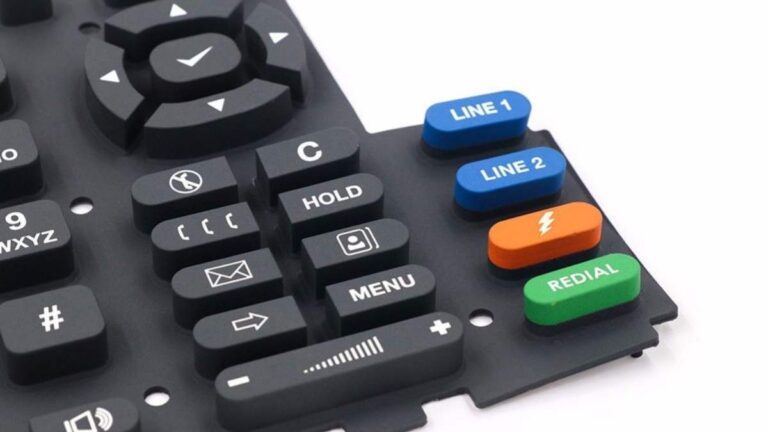
Si vous avez déjà vu une livraison massive de pièces en PVC imprimées être refusée parce que l'encre s'écaillait comme un mauvais coup de soleil, vous savez que l'encre standard ne suffit pas pour les travaux industriels. Chez Sollyd, nous ne croyons pas à la solution unique. Le secret d'une impression qui tient réellement ne réside pas seulement dans un meilleur produit, mais dans une encre plastisol PVC à haute teneur en solides et à résine modifiée qui crée une liaison moléculaire avec le substrat.

La sélection d'une encre de sérigraphie pour le PVC nécessite de vérifier le substrat réel, l'état de sa surface et ses limites de traitement. Ce guide explique quelles informations fournir lors d'une demande de recommandation d'encre et comment évaluer la compatibilité et l'adhérence sur des échantillons de production.
Écoutez, la sérigraphie industrielle plastique n'a rien à voir avec l'impression sur des t-shirts en coton. C'est un combat chimique. Si vous appliquez une encre standard sur du vinyle, elle semble correcte le lundi mais s'écaille comme une peau morte dès le vendredi. Voici la réalité physique pour faire adhérer de l'encre sur du PVC sans ruiner votre production.
Table des matières
1. Identifier le substrat PVC et la finition de surface
Le PVC n'est pas un matériau unique. Vous avez affaire soit à des plaques rigides, soit à du vinyle souple et flexible. Si vous imprimez sur du PVC rigide, l'énergie de surface détermine votre réussite. Si le niveau de dyne est inférieur à 38 dyne/cm, votre encre restera simplement en surface comme un autocollant bas de gamme. Vous devez vérifier le niveau de dyne avec un stylo de test avant de passer la racle.
Le PVC souple est plus problématique. C'est un plastique « vivant » chargé de plastifiants. Ces huiles cherchent à migrer hors du plastique et à repousser l'encre. Vous devez savoir exactement ce que vous manipulez avant de commander votre base d'encre plastisol.
2. Vérifier la compatibilité de l'encre avec le matériau réel
Arrêtez d'essayer d'utiliser des formules textiles standards. Vous avez besoin d'une encre de sérigraphie pour substrats en PVC formulée spécifiquement avec des résines barrières. L'encre doit agir comme une soudure chimique, mordant légèrement la couche supérieure du plastique pour créer une liaison permanente.
Si la chimie ne correspond pas à votre type spécifique de PVC, vous échouerez au test de rayure. Voici les données réelles que vous devez atteindre :
| Caractéristique | Exigence industrielle | Sollyd Performance Reality |
| Adhésion | ASTM D3359 (Quadrillage) | Grade 5B (Aucun détachement après 24 heures de repos). |
| Viscosité | 15 000 – 25 000 CPS | Thixotrope ; nécessite 3 minutes de mélange mécanique. |
| Température de polymérisation | 140°C – 160°C de maintien | Formulation basse température pour éviter le gondolement du PVC rigide. |
| Durabilité | Essuyage chimique/alcool | Résiste aux dégraissants industriels sans baver. |
3. Préparer des échantillons conformément aux instructions du produit
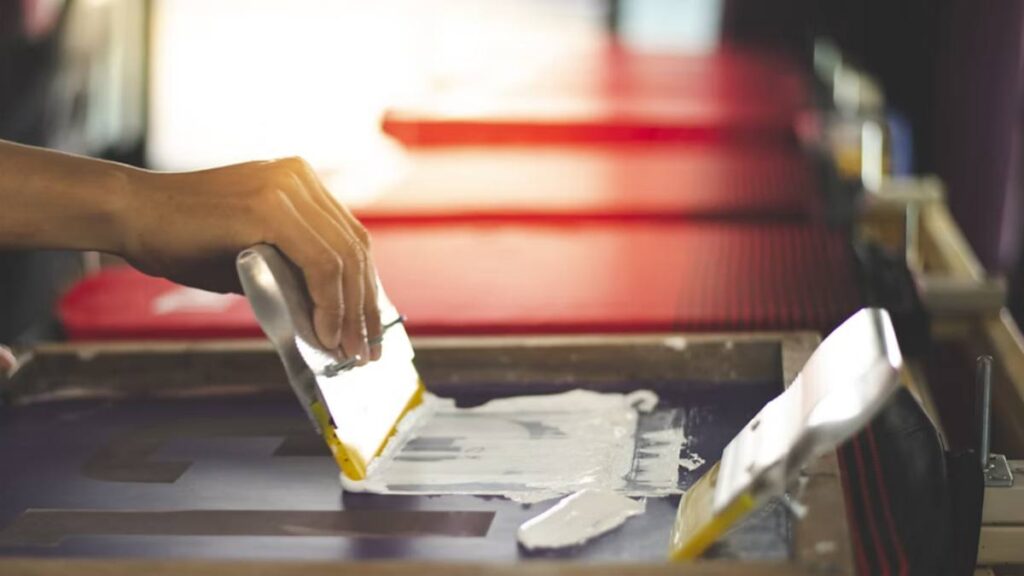
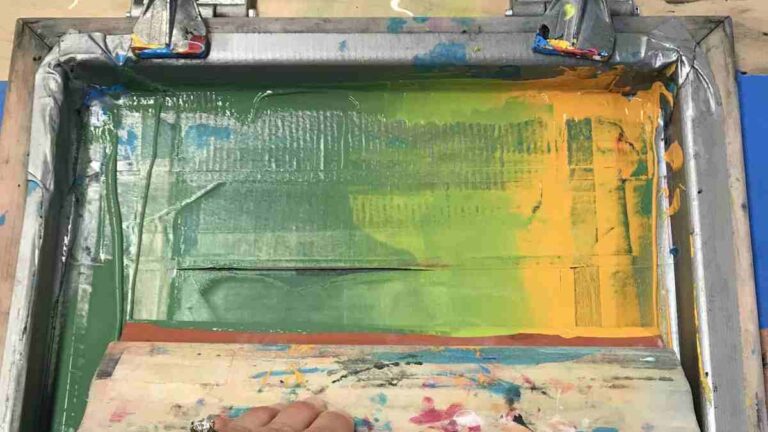
L'encre sortie directement du seau est rigide comme du beurre de cacahuète froid. Elle est thixotrope. Vous devez la mélanger énergiquement à la spatule pendant 3 minutes jusqu'à ce que vos avant-bras soient douloureux juste pour rompre l'état de gel. N'y versez pas de diluants immédiatement ; l'agitation mécanique réduit la viscosité pour qu'elle passe à travers le maillage.
Essuyez votre surface en PVC avec un dégraissant antistatique. La poussière et les empreintes digitales sont la cause numéro un des micro-trous dans l'impression industrielle. Utilisez un écran de 230 à 305 mailles avec une tension élevée (20-25 N/cm). Une maille lâche provoque des bavures lors de la montée.
4. Évaluer l'adhérence après séchage ou polymérisation
La polymérisation du PVC est une question d'équilibre délicat. Trop chaud, le plastique se déforme comme une chips. Trop froid, l'encre s'efface au passage du pouce. Baissez la température et augmentez le temps de séjour. Il est impératif de ralentir le tapis à 150 °C (300 °F) ; chauffer à 180 °C ne fait qu'endommager le substrat.
Pour tester l'adhérence de l'encre sur PVC, ne vous contentez pas de gratter avec votre ongle à la sortie du tunnel. Attendez 24 heures que le plastique refroidisse et que la liaison chimique se stabilise. Effectuez ensuite un test de quadrillage ASTM D3359. Incisez une grille dans le PVC rigide, appliquez du ruban adhésif 3M 600, puis arrachez-le. Vous recherchez un résultat 5B, ce qui signifie qu'aucun carré de la grille ne s'est détaché (0 %). Tout résultat inférieur est un échec.
5. Rechercher le décollement, l'adhésivité et les dommages de surface
Vos impressions semblent parfaites à la sortie du tunnel, mais elles collent entre elles lors de l'empilage par le réceptionnaire. C'est le blocage thermique. L'encre étant encore chaude et souple, elle se lie mécaniquement à la feuille située au-dessus. Ne blâmez pas l'encre. Installez des ventilateurs à haute vitesse sur la sortie. N'empilez jamais les pièces en PVC tant que leur température de surface n'est pas descendue en dessous de 86 °F.
Si vous obtenez des images fantômes ou des ombres étranges sur du PVC foncé, votre temps de pré-séchage (flash) est trop long. Un flashage excessif de la première couche emprisonne les solvants, faisant flotter la couleur supérieure comme de l'huile sur l'eau. Séchez juste assez pour obtenir un aspect collant, environ 2 secondes, puis passez à la suite.
6. Approuver un essai de production avant le passage à l'échelle
Ne vous fiez pas à un nuancier ou à un PDF numérique. Découpez un échantillon physique d'un mètre de votre substrat PVC de production réel et effectuez un test. Passez-le dans votre four. Vérifiez l'adhérence de l'encre sur le PVC à l'aide d'un test de friction au Crockmètre.
Si vous passez à une production de 10 000 unités sans essai physique sur le lot exact de plastique que vous utilisez, vous devrez assumer une énorme pénalité lorsque le client rejettera la palette. Contactez un technicien en encres pour vérifier votre substrat avant de lancer la presse.
FAQ : Vérités brutes de l'atelier
Q1: Mon encre ne pèle pas, mais elle n'est pas assez « brillante ». Quel est le problème ?
R : Il s'agit généralement d'un problème de température, et non d'encre. Si le PVC n'atteint pas son « point de fusion » (généralement 160°C pour les finitions très brillantes), les résines ne se lieront pas correctement. Vérifiez la vitesse de la bande de votre sécheur ; nous constatons souvent que les « points froids » dans les fours plus anciens sont les coupables cachés des impressions ternes.
Q2 : Nos impressions sont parfaites à la sortie du sécheur, mais elles collent ensemble une fois les pièces empilées. L'encre est-elle défectueuse ?
R : Non, l'encre n'est pas défectueuse. Il s'agit d'un problème de contrôle de processus courant connu dans l'industrie sous le nom de blocage thermique (ou « empilage à chaud »).
Les encres plastisol conservent la chaleur. Si les vêtements sont empilés immédiatement à la sortie du tunnel de séchage alors que la surface de l'encre est encore chaude (généralement au-dessus de 60 °C), l'encre reste souple et se lie mécaniquement au tissu placé au-dessus.
Comment y remédier :
Il n'est pas nécessaire de modifier votre formulation d'encre ; il vous suffit de gérer la chaleur résiduelle avant l'emballage.
Ajoutez un poste de refroidissement : Installez des ventilateurs à haute vitesse à la sortie de votre tunnel de séchage.
Fixez une limite de contrôle qualité stricte : Ne pliez ou n'empilez jamais les vêtements tant que la température de la surface imprimée n'est pas descendue en dessous de 30°C (86°F).
Q3: Quelle est la durée de conservation réelle si le seau est déjà ouvert ?
R : Dans une pièce climatisée (environ 25°C), notre encre plastisol reste stable pendant plus de 12 mois. Mais voici le point crucial : si vous laissez le couvercle ouvert et que la poussière de l'atelier y pénètre, ces minuscules particules provoqueront des « stries » sur vos écrans de 305 mailles. Gardez-la scellée, gardez-la propre.
Q4 : Existe-t-il une réelle différence entre l'encre PVC « écologique » et « standard » ?
R : En 2026, la « différence » est principalement d'ordre juridique. « Standard » signifiait autrefois métaux lourds et phtalates. Aujourd'hui, nos formules industrielles sont conçues pour être conformes à REACH 2.0 dès le départ. Vous obtenez la même « adhérence » et la même accroche, sans les vapeurs toxiques qui hantaient les ateliers de sérigraphie dans les années 90.
Q5 : Comment éviter l'effet « fantôme » sur les feuilles de PVC sombres ?
R : L'effet fantôme est généralement le signe de solvants ou d'humidité piégés. Si vous imprimez du blanc sur du PVC gris foncé, assurez-vous que votre séchage flash est juste « sec au toucher » (environ 2 secondes). Un séchage excessif de la première couche fait que la deuxième couche se dépose comme de l'huile sur l'eau, conduisant à cet étrange effet d'ombre que vous voyez après le séchage final.

 English
 Deutsch (Sie)
 العربية
 বাংলা
 香港中文
 Français
 Bahasa Indonesia
 Português do Brasil
 한국어
 Tiếng Việt
 日本語
 Polski
 Русский
 Türkçe
 ไทย
 Español de México