
-
Gọi ngay +86 13426858645
-
Bạn có câu hỏi nào không [email protected]
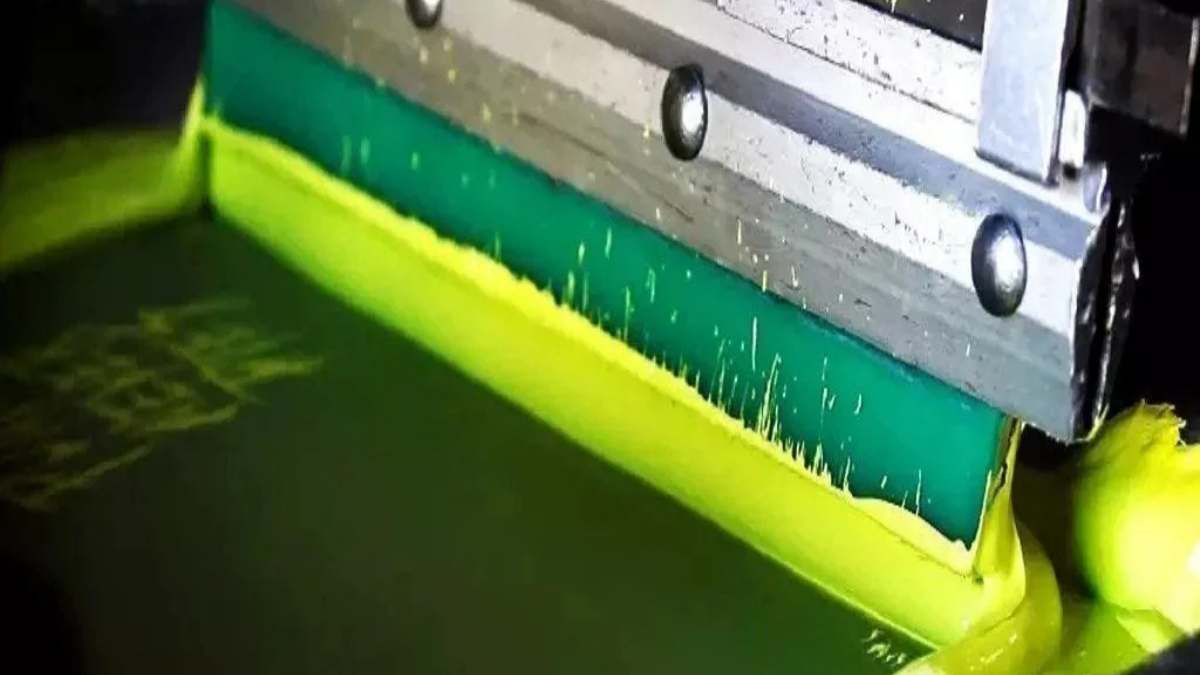
Cách chọn và kiểm tra mực in lụa cho chất nền PVC
Nếu bạn đã bao giờ có một lô hàng của in vải bộ phận bị từ chối vì mực bắt đầu bóc như một xấu cháy nắng, bạn biết rằng chuẩn mực chỉ không cắt nó cho công việc. Tại Sollyd, chúng tôi không tin vào một phù hợp với tất cả. Bí quyết để có một in đó thực sự vẫn đặt không chỉ là một sản phẩm tốt hơn—nó vững chắc, lần nhựa PVC plastisol mực mà tạo ra một phân tử liên kết với bề mặt.

Việc lựa chọn mực in lụa cho PVC đòi hỏi phải kiểm tra chất liệu thực tế, tình trạng bề mặt và giới hạn xử lý của nó. Hướng dẫn này giải thích những thông tin cần cung cấp khi yêu cầu tư vấn mực in và cách đánh giá tính tương thích cũng như độ bám dính trên các mẫu sản xuất.
Nhìn này, in ấn công nghiệp nhựa không giống như in trên áo thun cotton. Đó là một cuộc chiến hóa học. Bạn dùng mực tiêu chuẩn cho vinyl, trông có vẻ ổn vào thứ Hai nhưng lại bong tróc như da chết vào thứ Sáu. Đây là thực tế vật lý để mực bám được vào PVC mà không làm hỏng cả lô hàng.
Mục lục
1. Xác định chất nền PVC và độ hoàn thiện bề mặt
PVC không chỉ là một loại vật liệu. Bạn đang xử lý tấm cứng hoặc vinyl mềm, dẻo. Nếu bạn đang in trên PVC cứng, năng lượng bề mặt sẽ quyết định sự thành bại. Nếu mức dyne dưới 38 dyne/cm, mực in của bạn sẽ chỉ nằm trên bề mặt như một miếng dán rẻ tiền. Bạn phải kiểm tra mức dyne bằng bút thử trước khi bắt đầu kéo lưỡi dao gạt mực.
PVC mềm còn phức tạp hơn. Đây là loại nhựa "sống" chứa nhiều chất hóa dẻo. Những loại dầu này có xu hướng rỉ ra khỏi nhựa và đẩy mực in ra ngoài. Bạn phải biết chính xác loại vật liệu mình đang sử dụng trước khi đặt mua loại mực plastisol cơ bản.
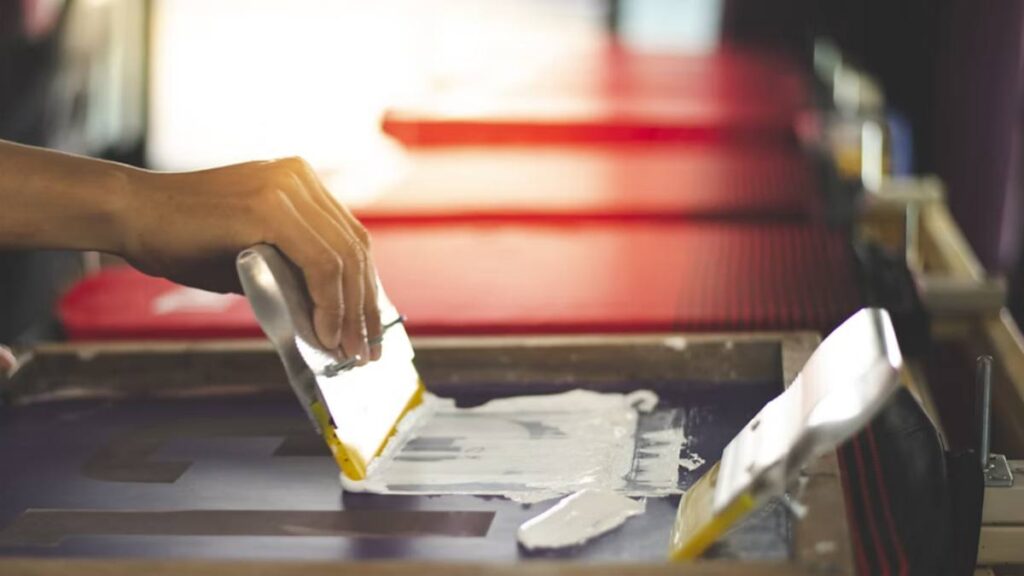
2. Kiểm tra độ tương thích của mực với vật liệu thực tế
Đừng cố sử dụng các công thức mực in vải thông thường. Bạn cần loại mực in lụa dành cho vật liệu PVC được pha chế đặc biệt với nhựa rào cản. Mực phải có tác dụng như một mối hàn hóa học, hơi ăn sâu vào lớp trên cùng của nhựa để tạo ra liên kết vĩnh viễn.
Nếu thành phần hóa học không khớp với loại PVC cụ thể của bạn, bạn sẽ không vượt qua bài kiểm tra độ bám dính (scratch test). Dưới đây là các dữ liệu thực tế bạn cần đạt được:
| Tính năng | Yêu cầu công nghiệp | Sollyd Performance Reality |
| Độ bám dính | ASTM D3359 (Cắt chéo) | Cấp 5B (Không bị bong tróc sau 24 giờ nghỉ). |
| Độ nhớt | 15.000 – 25.000 CPS | Có tính xúc biến; cần khuấy cơ học trong 3 phút. |
| Nhiệt độ lưu hóa | Ủ ở 140°C – 160°C | Công thức nhiệt độ thấp giúp ngăn chặn tình trạng cong vênh nhựa PVC cứng. |
| Độ bền | Lau bằng hóa chất/cồn | Chịu được các chất tẩy dầu mỡ công nghiệp mà không bị nhòe. |
3. Chuẩn bị mẫu thử theo hướng dẫn sản phẩm
Mực lấy trực tiếp từ thùng sẽ đặc như bơ đậu phộng để lạnh. Nó có tính xúc biến. Bạn phải khuấy bằng bay trong 3 phút cho đến khi mỏi cả cẳng tay thì mới phá vỡ được trạng thái gel của nó. Đừng đổ chất pha loãng vào ngay; việc khuấy cơ học sẽ làm giảm độ nhớt để mực đi qua lưới dễ dàng hơn.
Lau bề mặt PVC của bạn bằng chất tẩy dầu mỡ chống tĩnh điện. Bụi và dấu vân tay là nguyên nhân hàng đầu gây ra lỗ kim trong in ấn công nghiệp. Sử dụng lưới từ 230 đến 305 với độ căng cao (20-25 N/cm). Lưới lỏng sẽ gây nhòe mực khi kéo khung lên.
4. Đánh giá độ bám dính sau khi sấy khô hoặc đóng rắn
Việc xử lý nhiệt PVC là một sự đánh đổi cực kỳ mong manh. Nếu nhiệt độ quá cao, nhựa sẽ bị cong vênh như miếng khoai tây chiên. Nếu quá lạnh, mực sẽ bong ra chỉ với một cái quẹt tay. Hãy hạ nhiệt độ và tăng thời gian lưu nhiệt. Việc chạy băng tải chậm hơn ở mức 150°C (300°F) là bắt buộc; việc đẩy nhiệt lên 180°C chỉ làm hỏng vật liệu nền.
Đối với việc kiểm tra độ bám dính mực trên PVC, đừng chỉ dùng móng tay cào sau khi in xong. Hãy đợi 24 giờ để nhựa nguội và liên kết hóa học ổn định. Sau đó thực hiện kiểm tra cắt chéo theo tiêu chuẩn ASTM D3359. Cắt một lưới trên tấm PVC cứng, dán băng keo 3M 600 lên rồi giật mạnh ra. Bạn cần đạt xếp hạng 5B—nghĩa là 0% các ô lưới bị bong tróc. Bất kỳ kết quả nào thấp hơn đều là thất bại.
5. Kiểm tra hiện tượng bong tróc, độ dính và hư hỏng bề mặt
Các bản in của bạn trông hoàn hảo khi ra khỏi lò sấy, nhưng chúng lại dính vào nhau khi chồng lên nhau ở đầu ra. Đó là hiện tượng dính nhiệt (thermal blocking). Mực vẫn còn nóng và mềm, nên nó liên kết cơ học với tấm nằm phía trên. Đừng đổ lỗi cho loại mực. Hãy lắp quạt tốc độ cao ở đầu ra. Tuyệt đối không xếp chồng các chi tiết PVC cho đến khi nhiệt độ bề mặt giảm xuống dưới 86°F.
Nếu bạn bị hiện tượng bóng mờ hoặc đổ bóng lạ trên PVC tối màu, thời gian sấy đèn flash của bạn quá dài. Sấy quá mức lớp đầu tiên sẽ làm giữ lại dung môi, khiến màu lớp trên nổi lên trên như dầu trên mặt nước. Chỉ sấy đèn flash vừa đủ để bề mặt hơi dính—khoảng 2 giây—rồi chuyển sang bước tiếp theo.
6. Phê duyệt quy trình thử nghiệm sản xuất trước khi mở rộng quy mô
Đừng tin vào bảng màu hay tệp PDF kỹ thuật số. Hãy cắt một miếng mẫu thực tế dài 1 mét từ chính tấm nền PVC bạn sử dụng và chạy thử. Cho nó qua lò sấy. Kiểm tra độ bám dính của mực trên PVC bằng phương pháp kiểm tra ma sát Crockmeter.
Nếu bạn tăng quy mô lên 10.000 sản phẩm mà không chạy thử nghiệm thực tế trên đúng lô nhựa bạn đang sử dụng, bạn sẽ phải gánh chịu khoản phí bồi hoàn khổng lồ khi khách hàng từ chối cả kiện hàng. Hãy liên hệ với kỹ thuật viên mực in để xác minh chất nền của bạn trước khi vận hành máy in.
FAQ: Những sự thật khó khăn từ xưởng sản xuất
CH1: Mực của tôi không bị bong tróc, nhưng nó không đủ “bóng”. Có vấn đề gì vậy?
Đ: Thông thường, đó là vấn đề về nhiệt độ chứ không phải do mực. Nếu PVC không đạt đến “điểm nóng chảy” (thường là 160°C để có độ bóng cao), các loại nhựa sẽ không liên kết với nhau đúng cách. Hãy kiểm tra tốc độ băng tải của máy sấy; chúng tôi thường thấy rằng các “điểm lạnh” trong lò sấy cũ là thủ phạm bí ẩn đứng sau các bản in bị mờ.
CH2: Bản in của chúng tôi trông rất hoàn hảo trong máy sấy, nhưng chúng lại dính vào nhau khi chúng tôi xếp chồng các chi tiết lên. Có phải mực bị lỗi không?
Đ: Không, mực không bị lỗi. Đây là vấn đề kiểm soát quy trình phổ biến trong ngành được gọi là hiện tượng dính nhiệt (thermal blocking) (hay còn gọi là “xếp chồng khi còn nóng”).
Mực Plastisol giữ nhiệt. Nếu hàng may mặc được xếp chồng lên nhau ngay sau khi ra khỏi máy sấy băng tải trong khi bề mặt mực vẫn còn nóng (thường trên 60°C), mực vẫn sẽ mềm và liên kết cơ học với loại vải được đặt bên trên nó.
Cách khắc phục:
Bạn không cần thay đổi công thức mực in của mình; bạn chỉ cần kiểm soát nhiệt dư trước khi đóng gói.
Thêm một trạm làm mát: Lắp đặt các quạt tốc độ cao tại đầu ra của máy sấy băng tải.
Đặt giới hạn kiểm soát chất lượng (QC) nghiêm ngặt: Không bao giờ gấp hoặc xếp chồng hàng may mặc cho đến khi nhiệt độ bề mặt in giảm xuống dưới 30°C (86°F).
CH3: Thời hạn sử dụng thực tế là bao lâu nếu thùng mực đã được mở?
Đ: Trong phòng có kiểm soát khí hậu (khoảng 25°C), mực plastisol của chúng tôi ổn định trong hơn 12 tháng. Nhưng đây là điểm mấu chốt: nếu bạn để hở nắp và bụi bẩn từ xưởng rơi vào, những hạt nhỏ đó sẽ gây ra hiện tượng “vệt kẻ” trên lưới in 305 của bạn. Hãy giữ kín và giữ sạch sẽ.
CH4: Liệu có sự khác biệt thực sự nào giữa mực PVC “Thân thiện với môi trường” và mực “Tiêu chuẩn” không?
Đ: Vào năm 2026, sự khác biệt chủ yếu nằm ở khía cạnh pháp lý. “Tiêu chuẩn” trước đây thường đề cập đến kim loại nặng và phthalate. Ngày nay, các công thức công nghiệp của chúng tôi được xây dựng để tuân thủ REACH 2.0 ngay từ đầu. Bạn vẫn có được độ “bám” và độ dính như cũ mà không còn các loại khói độc hại từng ám ảnh các xưởng in lụa vào những năm 90.
CH5: Làm thế nào để tôi ngăn chặn hiện tượng ‘bóng ma’ (ghosting) trên các tấm PVC tối màu?
Đ: Hiện tượng bóng ma thường là dấu hiệu của dung môi hoặc độ ẩm bị mắc kẹt. Nếu bạn đang in màu trắng trên nhựa PVC màu xám đậm, hãy đảm bảo công đoạn sấy khô nhanh (flash cure) chỉ vừa đủ “khô bề mặt”—khoảng 2 giây. Việc sấy quá mức lớp đầu tiên khiến lớp thứ hai nằm chồng lên trên như dầu trên nước, dẫn đến hiệu ứng bóng lạ mắt mà bạn thấy sau khi sấy khô hoàn toàn.

 English
 Deutsch (Sie)
 العربية
 বাংলা
 香港中文
 Français
 Bahasa Indonesia
 Português do Brasil
 한국어
 Tiếng Việt
 日本語
 Polski
 Русский
 Türkçe
 ไทย
 Español de México