-
今すぐ電話する +86 13426858645
-
ご質問はありますか [email protected]


3Dテキスタイルバッジ用高精度成形シリコーン
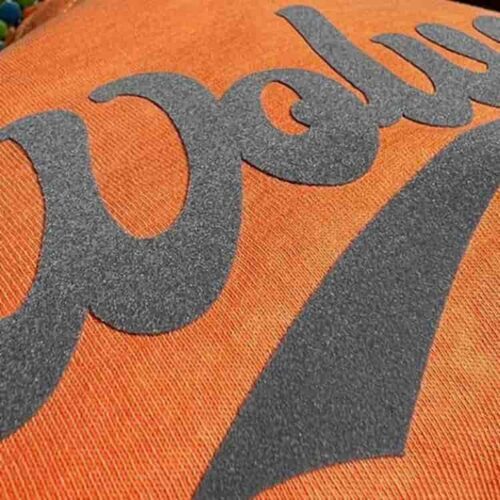
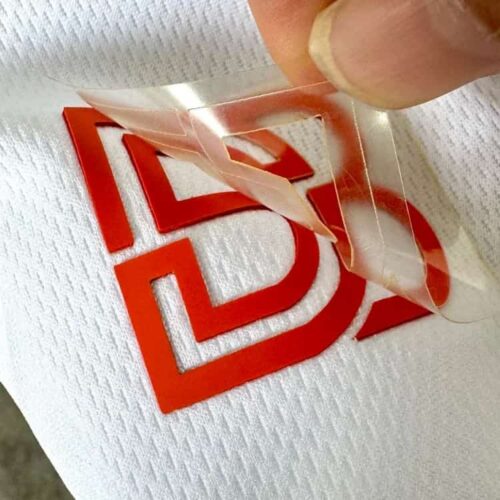
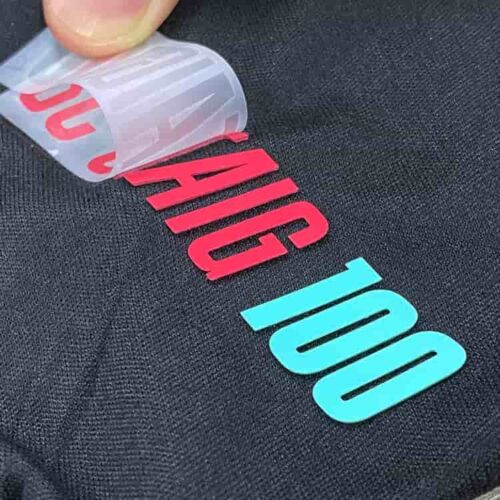
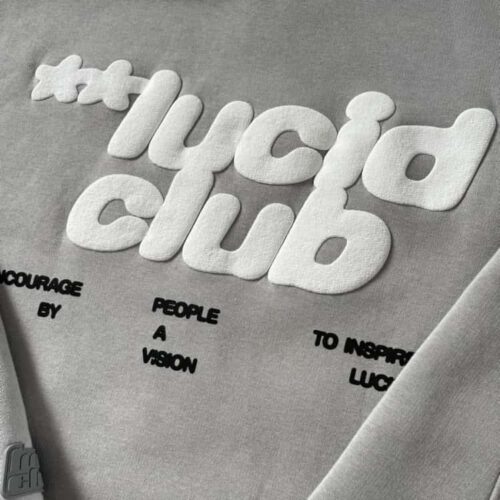
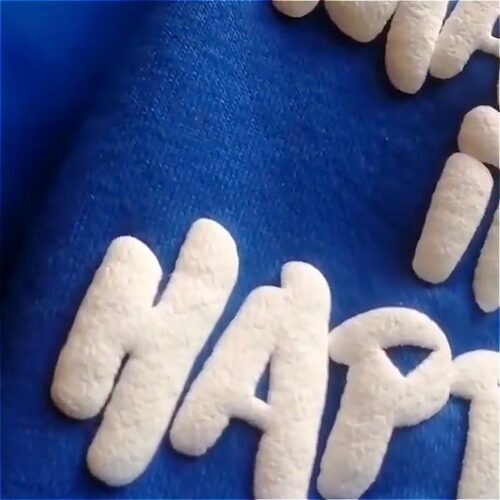
大量のスポーツウェアやテキスタイルブランド向けに設計されたこの高精度成形シリコーンは、1回の熱プレスサイクルで立体的な3Dロゴの製作を可能にします。この配合は、正確な金型キャビティの再現、確実な離型、および布地基材への強力な架橋接着を保証し、連続製造のための非常に安定した再現性の高いソリューションを提供します。
- 生産スピード: サンプル納期: 5〜7日; 大量生産納期: 15〜20日.
- 最小注文数量(MOQ): 最低20KG.
- 保管:涼しい場所で、以下の温度で保管してください: 0〜30°C
3Dテキスタイル用熱硬化成形シリコーンシステム
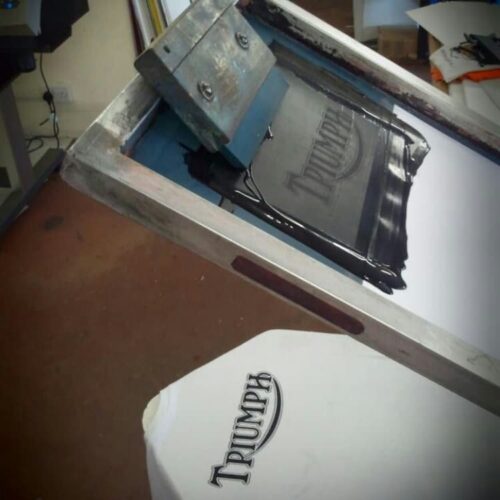
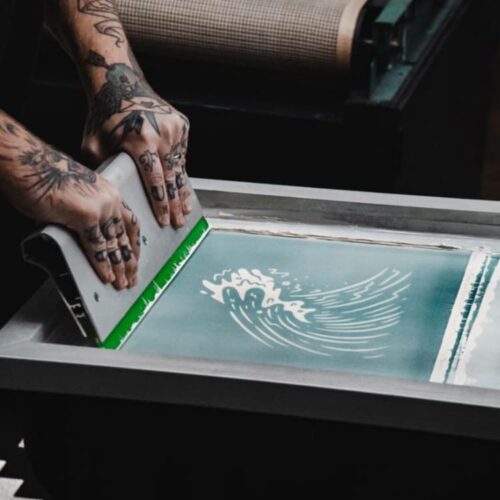
当社の工業用成形シリコーンシリーズは、多重スクリーン印刷工程を1回の熱プレス作業に短縮し、短時間でハイビルドな3Dテキスタイルブランディングを実現します。
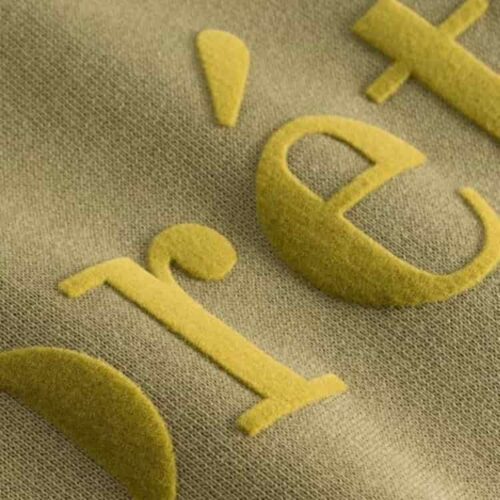
スポーツウェアや履物工場のノンストップ生産ライン向けに構築されたこの熱硬化シリコーンは、気泡を巻き込まず、複雑な金型キャビティに完璧に流し込まれます。プレス後、毎回きれいに型から取り外すことができ、合成繊維や混紡生地に強力に接着します。鮮明でシャープな3Dロゴ、柔軟なバッジ、完璧なエッジ定義を持つジッパープルを、より高い歩留まりで製造できます。
メーカー直販として、厳格なロット間の一貫性と必要なスケーラビリティにより、お客様のグローバルサプライチェーンを強力にサポートします。
今すぐお問い合わせの上、独自のシリコーン素材をカスタマイズしてください。

主な特徴
当社の成形シリコーンを選ぶ理由
効率的な離型性と耐引裂性
金属製金型からのきれいな離型を促進する内部離型剤を配合しています。これにより、複雑な幾何学的デザインを加工する場合でも、材料の破れを防ぎ、エッジの完全性を保証します。
構造的安定性(ショアA 50-60)
変形やエッジ崩れに対する高い耐性を提供します。この特定の硬度範囲により、成形された3Dコンポーネントは、工業的な洗濯サイクルや物理的な圧縮の間でも形状を維持します。
高透明ベースポリマー
極めて高い透明度を持つ処方により、顔料の精密な分散が可能です。これにより、メーカーはゲル状やガラスのような仕上がりなど、特定の視覚的要件を一貫して満たすことができます。
優れた接着性と真空脱泡性
合成繊維(ライクラ、ポリエステル、ナイロン)に対して確実に接着するよう、当社のホットメルトリンカーと組み合わせて使用する設計です。低粘度プロファイルにより真空脱泡プロセスでの迅速な空気排出を実現し、気泡の混入や表面の欠陥を最小限に抑えます。
成形シリコーン用途:テキスタイル、衣料品、履物
プロ向けの衣料品および履物の生産ラインにおいて、特定の接着性および耐久性の基準を満たすよう設計された処方です。

高機能ウェア
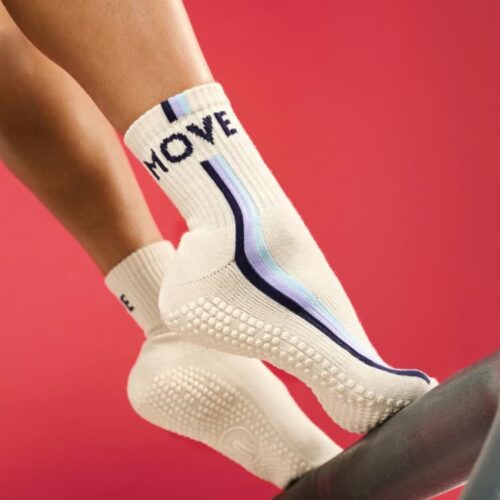
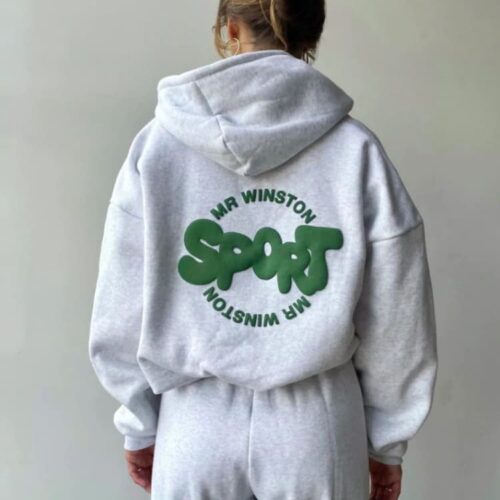
アクティブウェア、サッカーユニフォーム、ヨガパンツに使用されます。生地の高い伸縮性に適応し、3Dロゴが工業用洗濯サイクル中もひび割れや劣化することなく、伸縮素材と共に追従します。

機能性アクセサリー
バッグ、キャップ、スポーツグローブに適しています。ショアA硬度50~60を活かし、耐衝撃ナックルガードや厚手の織物基材への耐久性の高いブランディングなど、強固な構造的完全性が求められる用途に最適です。

履物製造
靴のシュータン構造やスニーカーのサイドロゴに使用されます。高い耐摩耗性と合成アッパー素材への確実な接着性を発揮し、スピードが重視される履物組立ラインの厳しい要求に応えます。

細幅織物およびゴムテープ
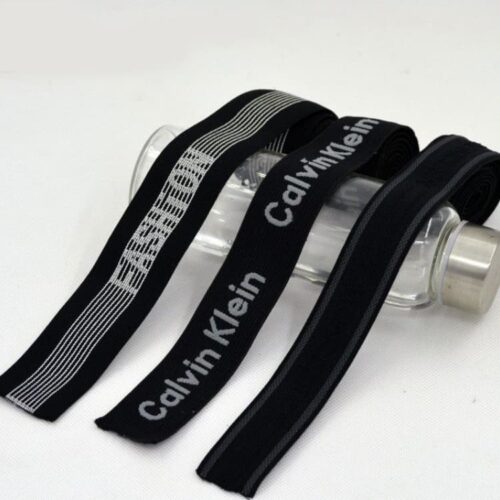
ウエストゴムや織テープへの連続印刷用に処方されています。持続的な張力や繰り返しの伸縮下においても、剥離することなく、シャープで厚みのある3Dレタリングの定義を維持します。
製品の技術標準化
| 機能 | 詳細 |
| 製品名 | 成形用二液型液状シリコーン |
| 同義語 | 成形インク、3Dバッジ用シリコーン、高周波(HF)用シリコーン、熱転写用シリコーン、キャスティング用シリコーン |
| CAS番号. | 63394-02-5(ビニル末端ポリジメチルシロキサン) |
| EINECS番号 | 264-131-3 |
| HSコード | 3910000000 |
| 認証 | ZDHCレベル3、OEKO-TEXスタンダード100クラスI、Adidas A01準拠、PVCフリー、スズフリー |
| 外観 | 半透明高粘度流体 |
| 粘度 | 200,000 – 300,000 cps (流動性あり) |
| 硬度 (ショアA) | 50 – 65 (触媒により調整可能) |
| 引き裂き強度 | 12 kN/m (脱型時の引き裂きに耐性) |
| 硬化タイプ | 白金触媒付加型 (熱硬化性) |
| 混合比 | 10:1 (ベース : 触媒) |
| 金型温度 | 上型 160°C – 180°C / 下型: 120°C |
| 大量生産リードタイム | 15〜25日(特急オプションあり) |
| 可使時間 | 4-6時間 (25°C時) |
| パッケージング | キット: 主剤 20kg + 硬化剤 2kg ; サンプル: テストキット 1kg |
| 保管 | 冷暗所保管推奨: 25°C以下で保管してください。暑い地域では、触媒の効力低下を防ぐため専用の涼しい部屋で保管してください。 保存期間: 6ヶ月 (未開封時) |
| 安全性 | 無溶剤。プレス時の有害な煙の発生なし。 ; 作業者にとって安全 (MSDSあり) |
運用プロセス
成形には精度が求められます。標準的な専門作業フローは以下の通りです:
1. 金型準備
CNC加工されたアルミニウムまたは銅製の金型を使用してください。金型を徹底的に清掃します。必要に応じてテフロン系離型剤を薄くスプレーします (当社のシリコーンには離型性がありますが)
2. 混合 & 金型への充填
成形シリコーン主剤 + 硬化剤 (10:1) + 顔料を混ぜ合わせます。 専門的な手順: 真空脱泡。混合物を真空チャンバーに2~3分間入れて気泡を完全に取り除きます。滑らかな表面のために非常に重要です。 金型にシリコーンを流し込みます。 スキージで余分なシリコーンを削ぎ取り、金型表面と平らになるようにします。
3. 転写 (重要なステップ)
充填した金型の上に生地 (またはホットメルトフィルムキャリア) を置きます。 プレス: 160°C – 180°Cで20~40秒間ヒートプレスします (厚みに応じて調整)。 注意: 生地に直接成形する場合は、生地を押し付ける前に、濡れたシリコーンの裏面にシリコーン接着剤/リンカーを塗布してください。
4. 冷却 & 脱型
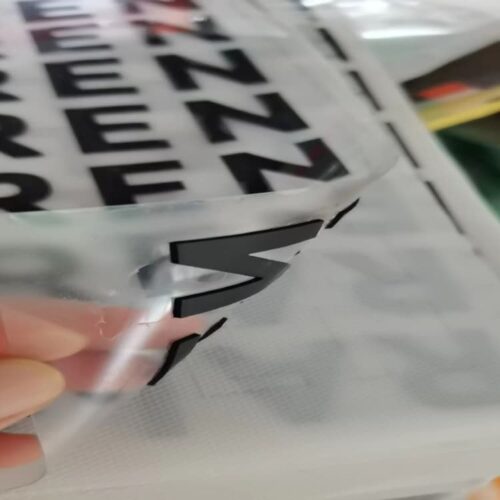
金型を少し冷まします (または冷却ステーションを使用)。 生地/フィルムをゆっくりと剥がします。シリコーンロゴが金型から抜け、生地に付着した状態で取り出せます。
比較: 成形シリコーン vs. その他
| 機能 | 当社の成形シリコーン | HDスクリーン印刷 | TPU / PVCパッチ |
| 生産速度 | ★★★★★ (ワンプレスサイクル) | ★★ (多層・フラッシュあり) | ★★★ (縫製・接着が必要) |
| エッジの鮮明さ | ★★★★★ (完璧な成形) | ★★★★ (スクリーンに依存) | ★★★★★ (完璧な成形) |
| 手触り | 柔らかく、柔軟で高級感がある | 厚すぎると硬くなる可能性がある | 硬質プラスチックのような感触 |
| 環境に優しい | はい(シリコン) | はい | いいえ(TPUはPVCより優れていますが、シリコンがベストです) |
| 密着性 | 化学的結合(直接) | 化学結合 | 接着(剥がれるリスクあり) |

顧客事例研究
クライアント: ハイエンドスポーツグローブメーカー(イタリア)。
課題: 以前は、グローブにPVCパッチを縫い付けていました。しかし、縫製工程は時間がかかり、防水膜に針穴が開いてしまい、寒冷地ではPVCが脆くなるという問題がありました。
ソリューション: グローブの生地に直接シリコンを成形する方法に切り替えました。
結果:
防水性の維持: 維持される(針穴がないため)。
性能: シリコンが柔軟な衝撃保護材(ナックルガード)として機能しました。
外観: シームレスでモダンな外観が、製品の知覚価値を高めました。
シリコン成形に関するFAQ
Q1:これには特定の機械が必要ですか?
A:はい。シリコン成形機(加熱プレートと冷却プレートの両方を備えたもの)または高品質のヒートプレスが必要です。また、カスタムメイドの金型も必要です。
Q2:多色成形は可能ですか?
A:はい。ディスペンサーシリンジを使用して、最終プレス前に金型の特定の部位に異なる色のシリコンを充填することで、複雑でカラフルな3Dデザインを作成できます。
Q3:成形したロゴに気泡が入るのはなぜですか?
A:インクを真空脱泡していない場合や、金型の温度が急激に高すぎる場合に気泡が発生します。以下の手順を推奨します。 真空脱泡 金型に充填する前に、混合したインクを真空脱泡してください。
Q4:金型の掃除は難しいですか?
A:当社のシリコンであれば簡単です。残留物が最小限に抑えられるため、数百サイクルごとにシリコン溶剤で拭き取るか、エアブローするだけで十分です。
Q5:このシリコンは屋外や高温環境で使用できますか?
A: はい、弊社のプレミアムモールディングシリコーンは耐久性が高く、屋外での使用に適しています。高温にも耐えられるため、スポーツウェア、フットウェア、屋外環境にさらされるアクセサリーなどの用途に最適です。過酷な気象条件下でもその完全性を維持します。
Q6: モールドで最高の色の一貫性を実現するにはどうすればよいですか?
A: 最高の色の一貫性を得るためには、シリコンベースと顔料を必ず十分に混合し、高品質の顔料を使用してください。さらに、混合物を真空脱泡して気泡を取り除くことが、3Dロゴ全体で滑らかで一貫した色を確保するために不可欠です。マルチカラー効果を出すには、最終プレス前に、異なるディスペンシングシリンジを使用してモールドの各セクションを慎重に充填してください。
Q7: このシリコンは布地以外の素材にも適用できますか?
A: 当社の成形用シリコンは主に布地向けに設計されていますが、ゴムや一部のプラスチックなど、他の柔軟な素材にも適用可能です。布地以外の用途に使用する場合は、最適な性能を得るために布地専用のリンカーが必要になる可能性があるため、事前に接着力と結合強度をテストしてください。
 English
 Deutsch (Sie)
 العربية
 বাংলা
 香港中文
 Français
 Bahasa Indonesia
 Português do Brasil
 한국어
 Tiếng Việt
 日本語
 Polski
 Русский
 Türkçe
 ไทย
 Español de México